Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


Автомобильные уплотнения, втулки и защитные колпачки
Для кабельных проходов, интерфейсов охлаждающей жидкости, защиты от пыли и герметичных автомобильных соединений JingZhan производит согласованные пластиковые детали, разработанные с учётом требований заказчика к сборке и эксплуатационным характеристикам. План литья разрабатывается с учётом непрерывных уплотнительных губок и зон сжатия, чистых интерфейсов кабелей и разъёмов, а также стойкости к теплу, влаге и автомобильным жидкостям. Выбор смолы, расположение впускных литников, линии разъёма и точки контроля согласуются с ответными деталями, условиями эксплуатации и ожидаемым объёмом производства.
Обзор продукта
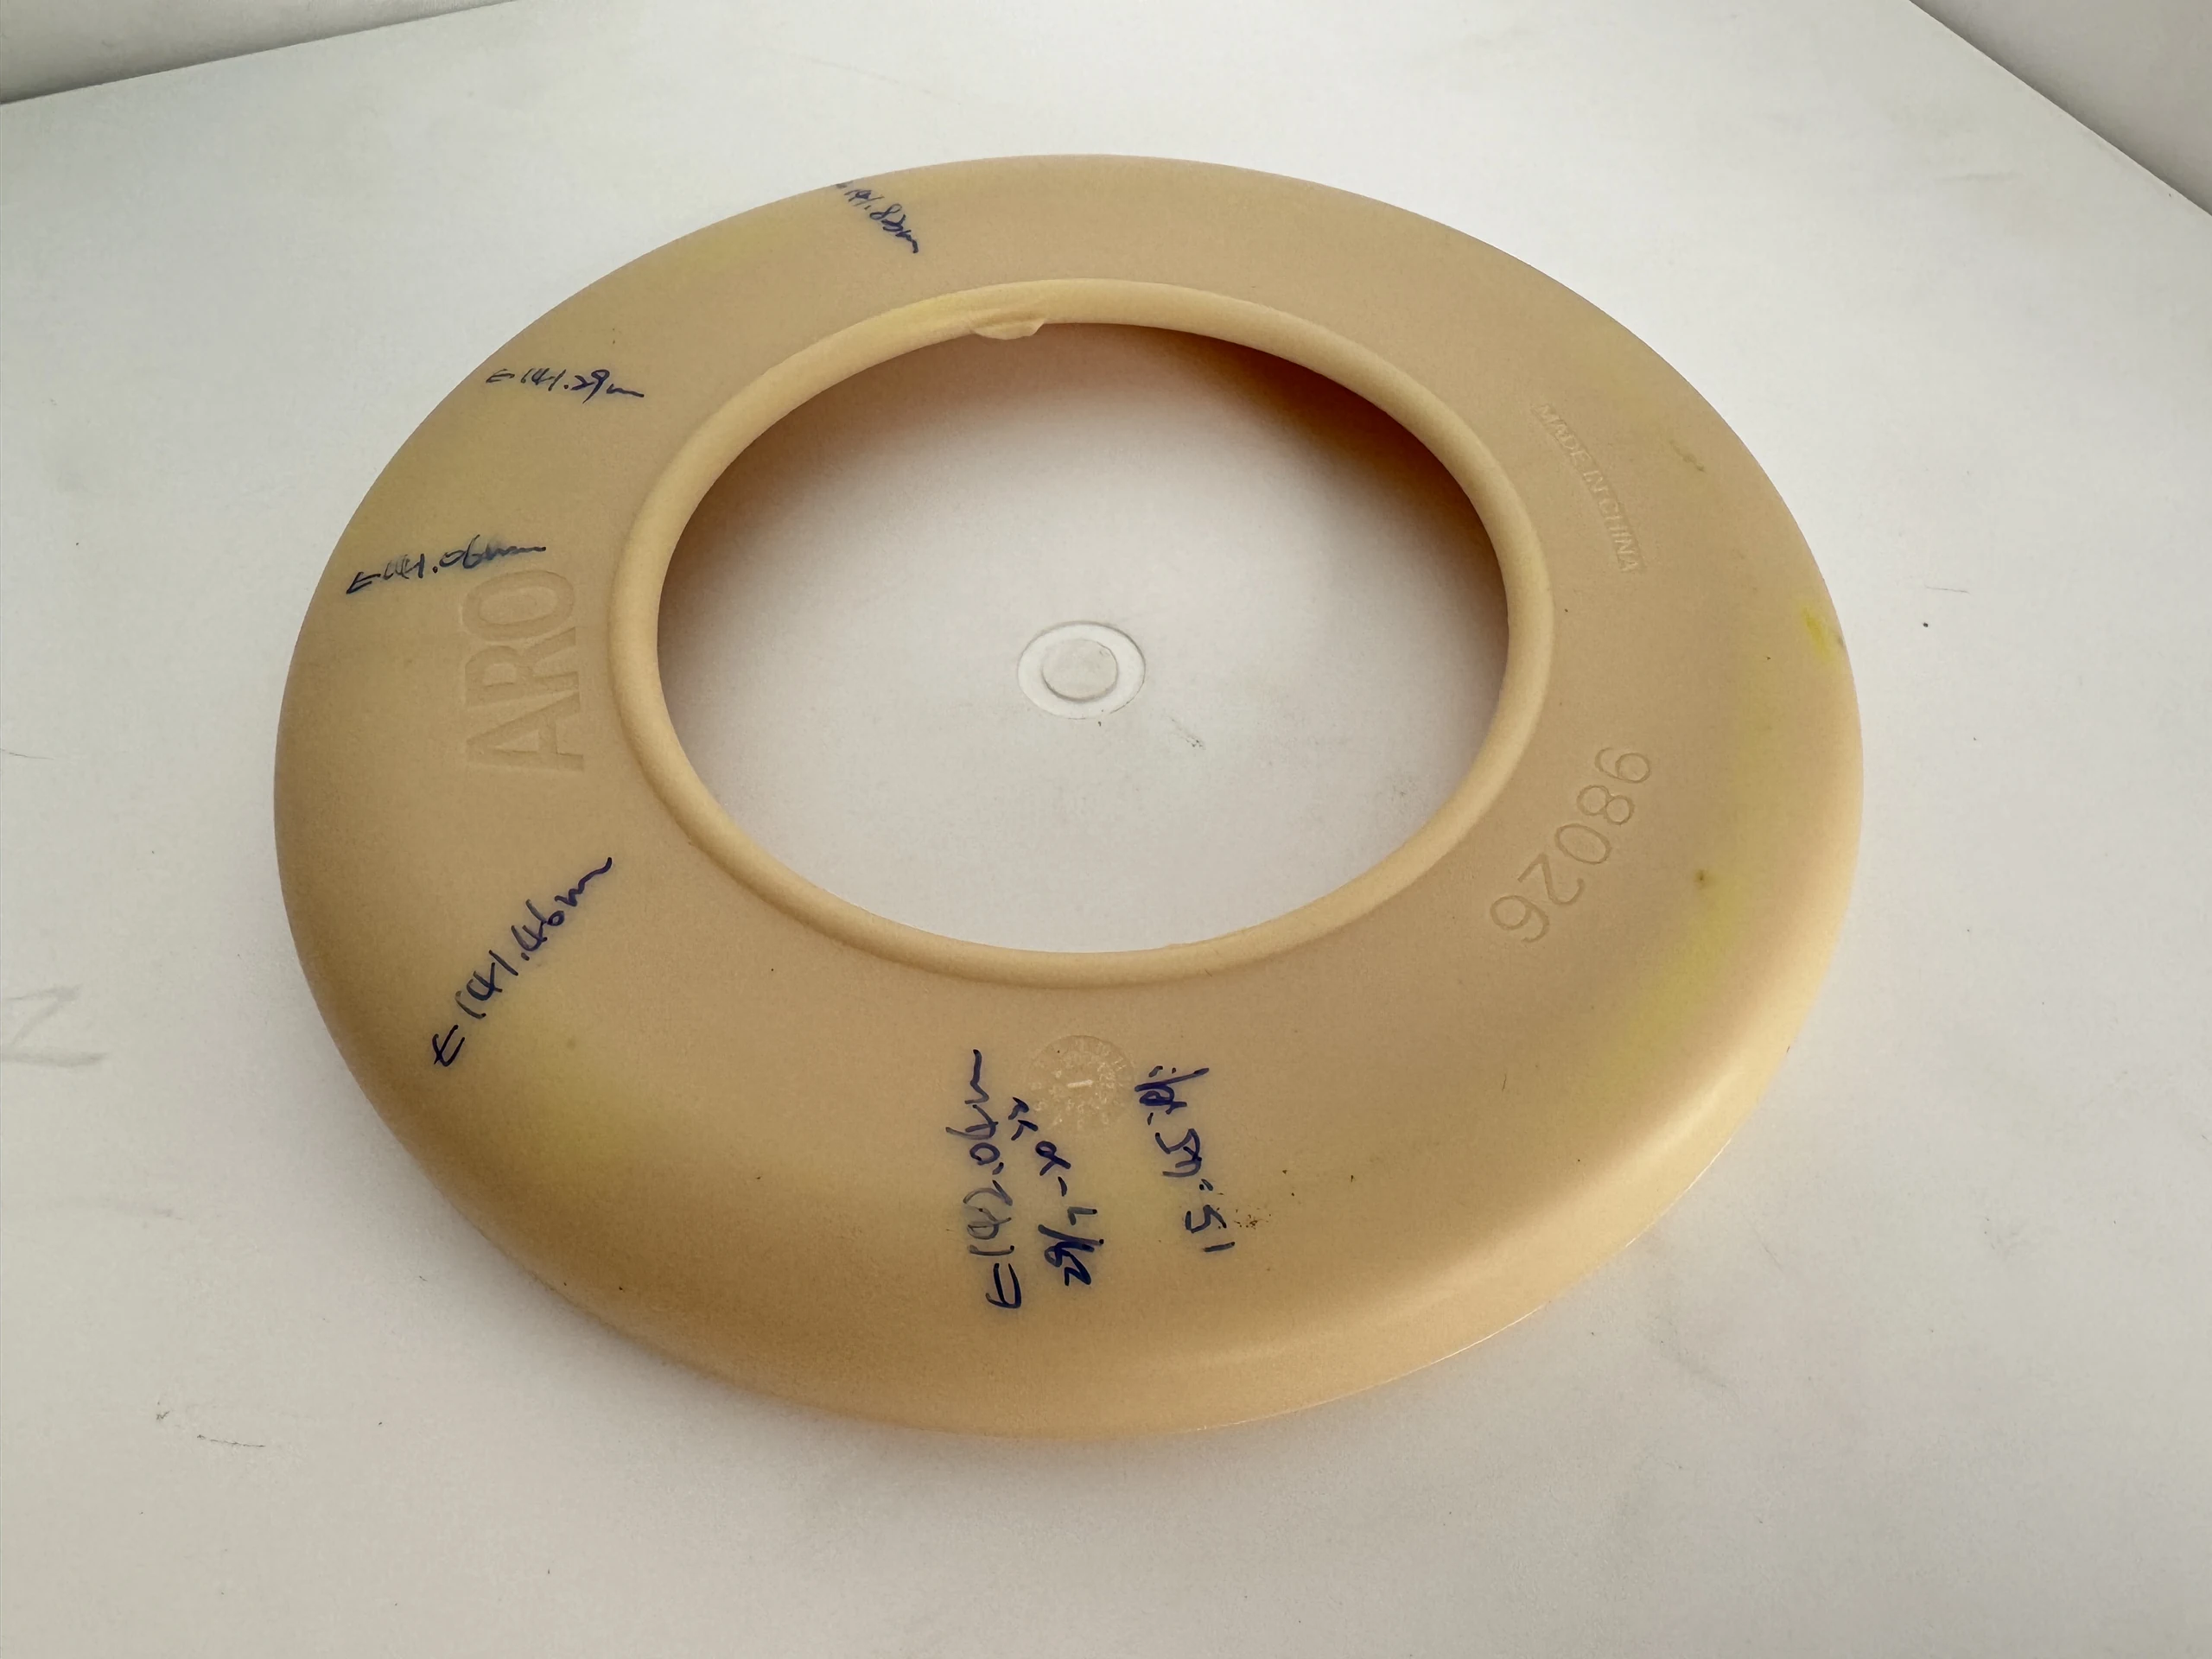
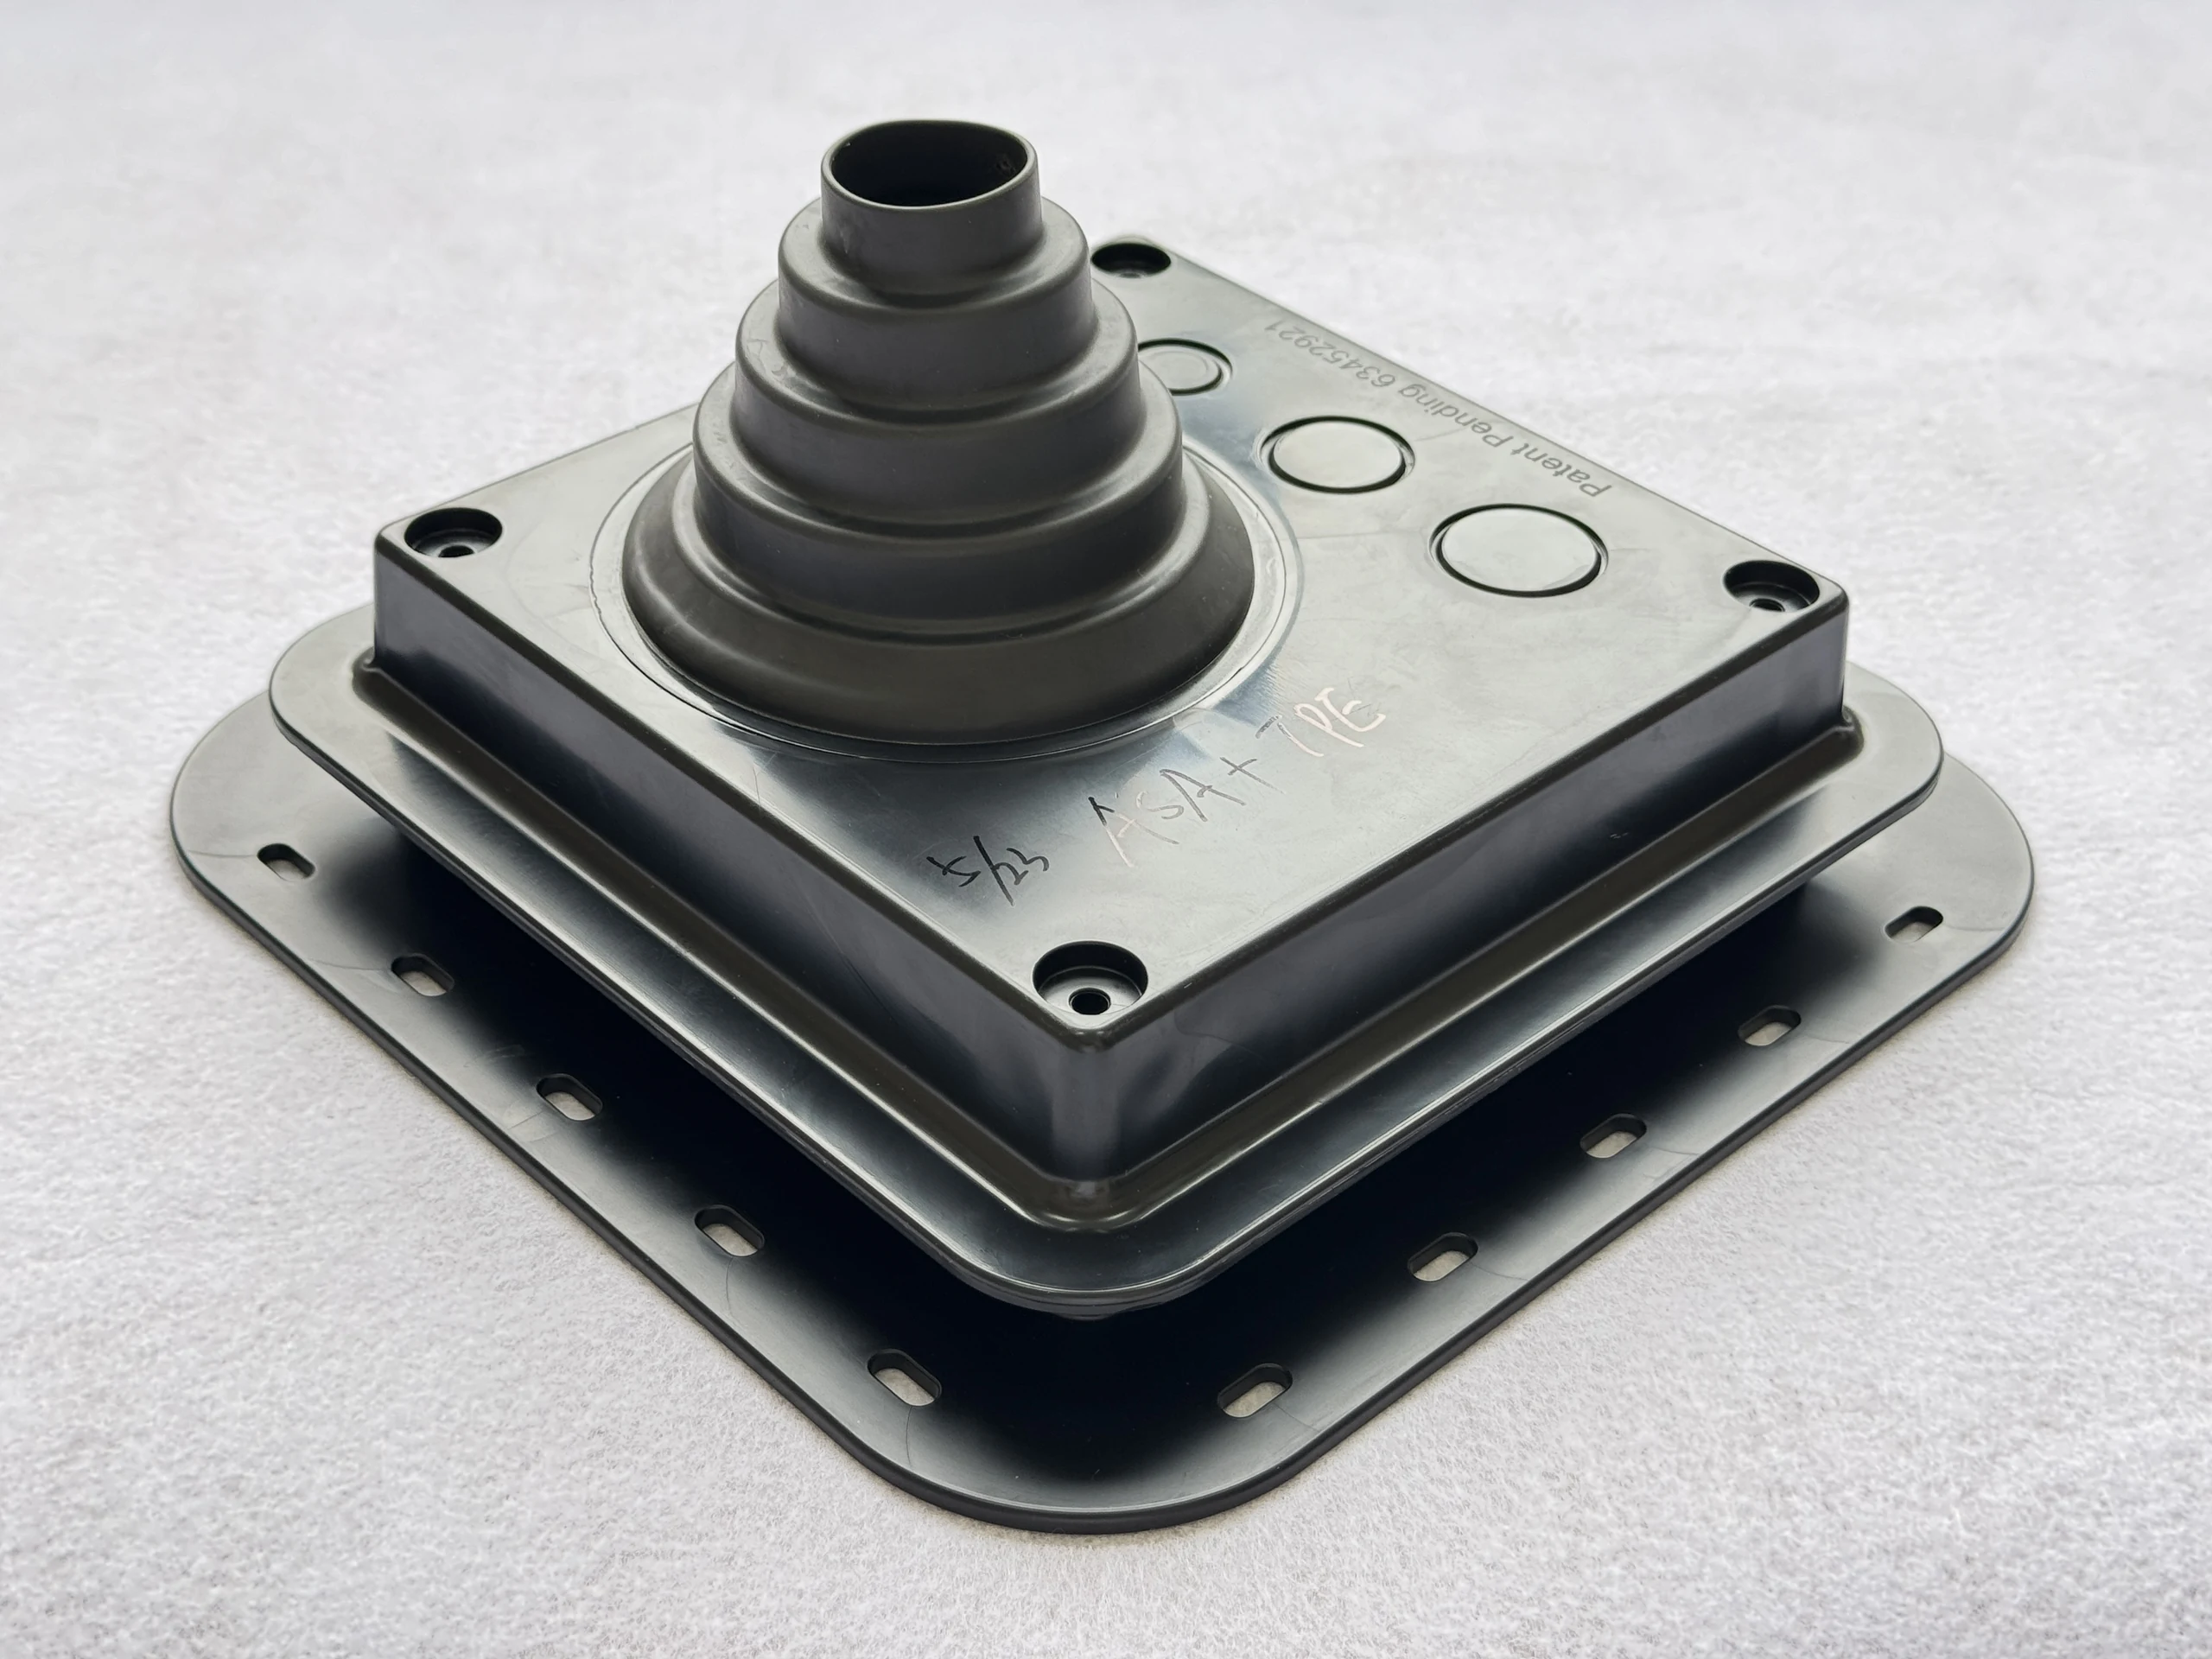
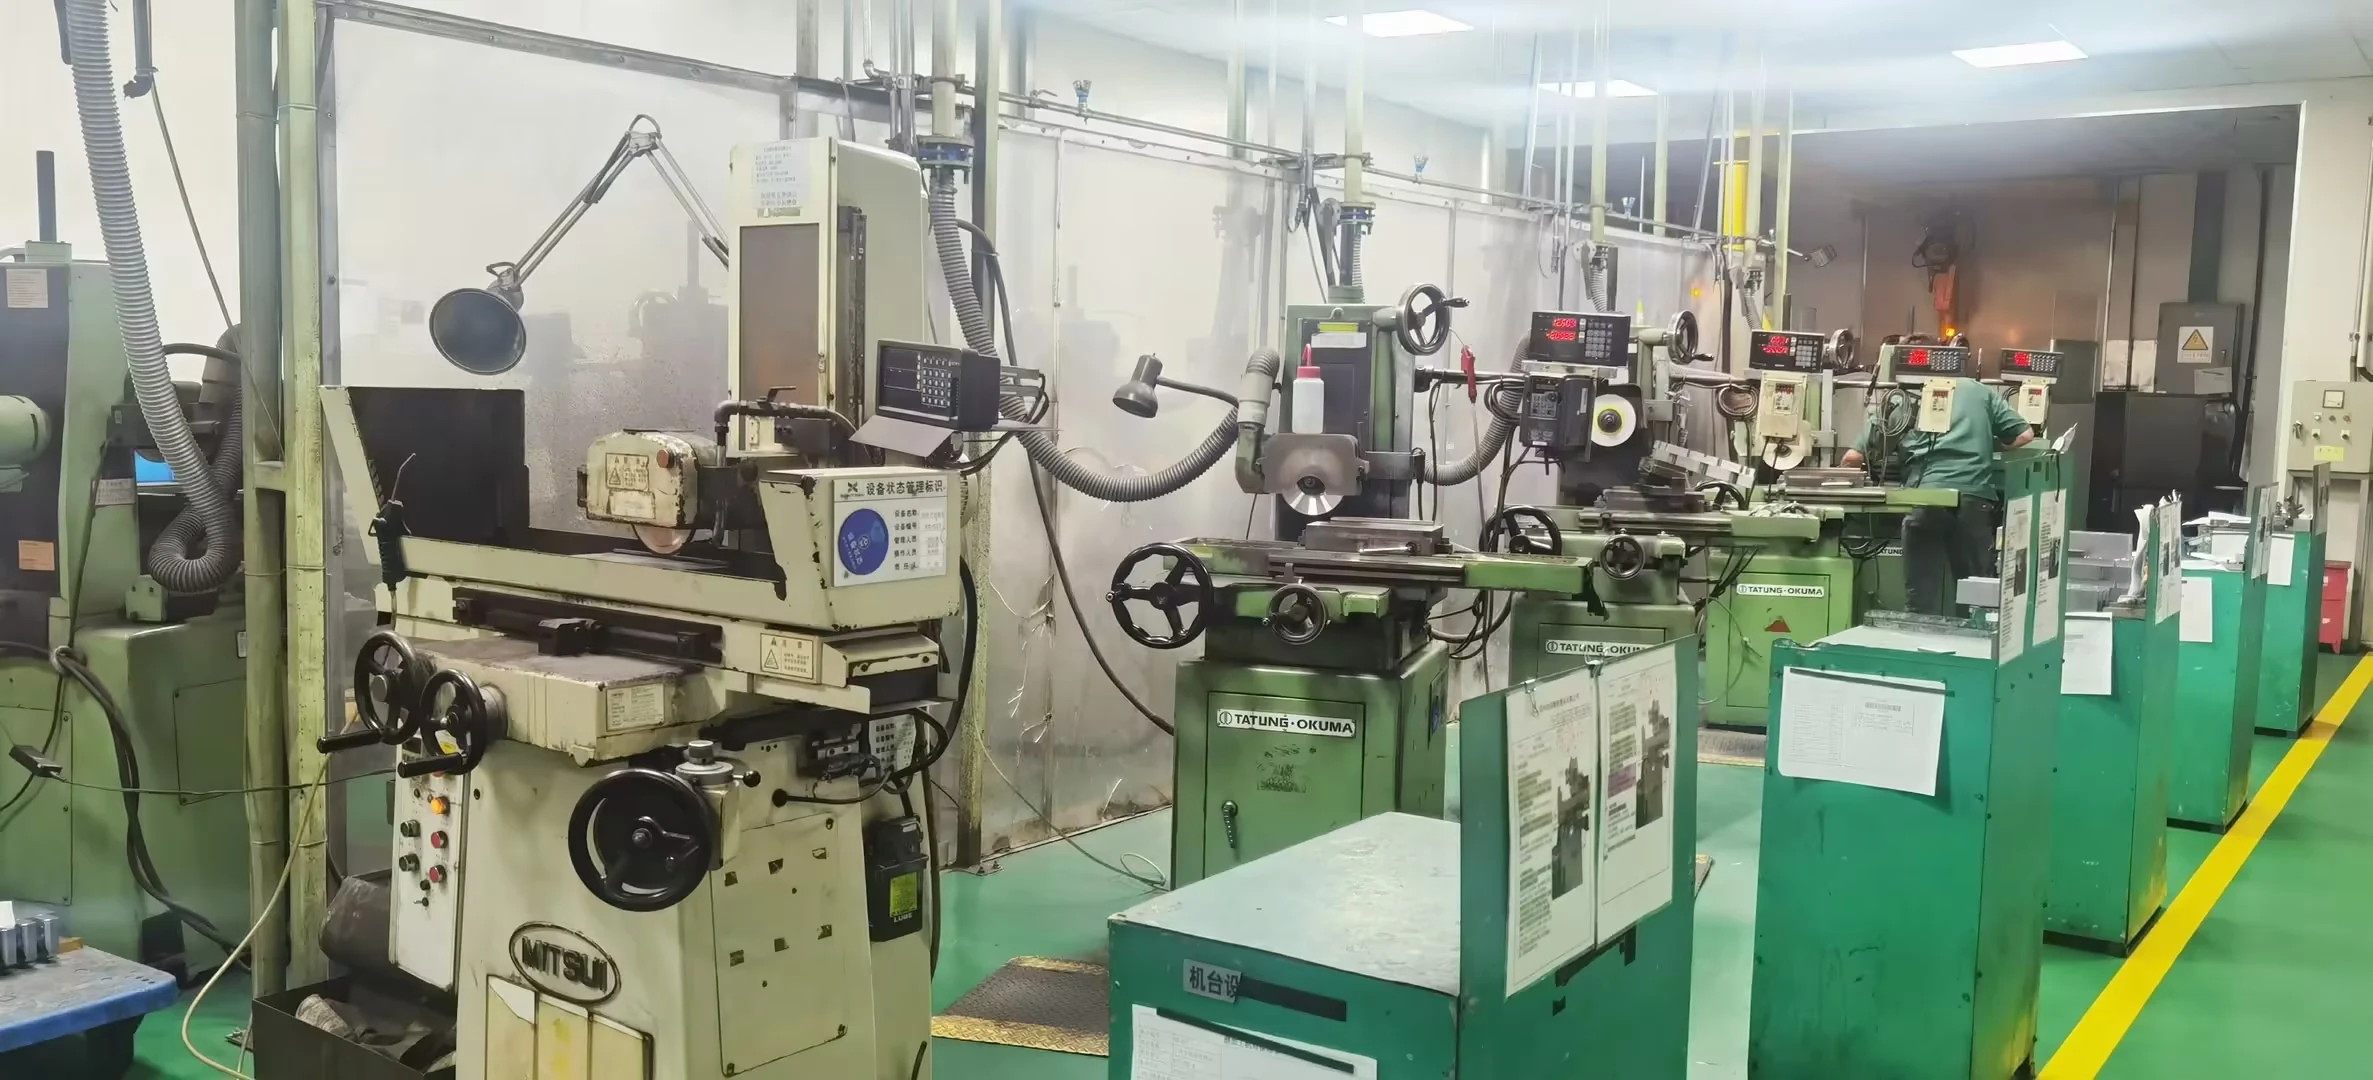
Уплотнительные компоненты зависят от окружающего узла в той же степени, что и от формованной геометрии. JingZhan анализирует канавку, контактные поверхности и метод установки, а требования к материалу и валидации согласуются для каждого уплотнения, проходной втулки или защитной крышки. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Укажите геометрию канавки или отверстия, качество сопрягаемой поверхности и монтажное сжатие. Определите поверхности, которые должны оставаться свободными от облоя, следов впускных литников и повреждений при обращении. Specify fluids, temperature and expected movement before selecting a grade. Hardness and compression behaviour need agreed test conditions; similar appearance is not evidence of compatibility. Agree leak, ingress or compression tests where relevant. A seal-shaped part alone does not establish a pressure or waterproof rating; acceptance must follow the complete assembly test plan. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ Оснастка CNC и EDM, а также средства измерений CMM и оптические ресурсы обеспечивают разработку геометрии и контроль. Задокументированный диапазон прессов от 50 до 500 тонн относится к формованию термопластов. Вулканизация резины, склеивание, поставка компаундов и любая внешняя обработка подтверждаются отдельно, если выбранная конструкция этого требует. Повторные заказы выполняются в соответствии с утвержденным чертежом, спецификацией смолы или компаунда, эталонными образцами и планом контроля. Согласовать идентификацию партии, отслеживание гнезд при необходимости, защитную упаковку и утверждение изменений. Квалификация заказчика и любая специальная документация определяются до выпуска. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Кабельные вводы, уплотнения крышек и защитные заглушки. Индивидуальные уплотнительные интерфейсы в узлах жидкостных систем или оборудования, связанных с транспортными средствами. На фотографиях показаны примеры компонентов компании, а не взаимозаменяемые каталожные позиции. Пригодность для применения, а также любые показатели безопасности, долговечности или экологичности должны быть подтверждены для проекта и плана испытаний заказчика. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Уплотнения и проходные втулки с четко определенными условиями контакта
Ключевые требования к обработке
Определить уплотнительный интерфейс
Подобрать материал под воздействие среды
Провести валидацию узла
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Объем производства
Разработка индивидуальной оснастки, утверждение проб и согласованные повторяющиеся поставки компонентов.
Выбор материала
Применение-specified elastomer or thermoplastic; compound compatibility and process confirmed per project.
Инженерный подход
Контактный профиль, посадка в канавке, проход кабеля и допуск на сжатие.
Размеры и допуск
Утвержденный чертеж и соглашение о контроле конкретных характеристик.
Цвет и отделка
Указанная марка, эталон цвета и зоны внешнего вида.
Расположение инструментов
Гнезда, вставки и планируемое обслуживание рассмотрены с учетом спроса.
Качество и поставка
Согласованные проверки первой детали и партии, защитная упаковка и идентификация партии.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочно 4–8 недель до первой пробной отливки после утверждения конструкции пресс-формы и коммерческого релиза; корректировки и валидация заказчиком — дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
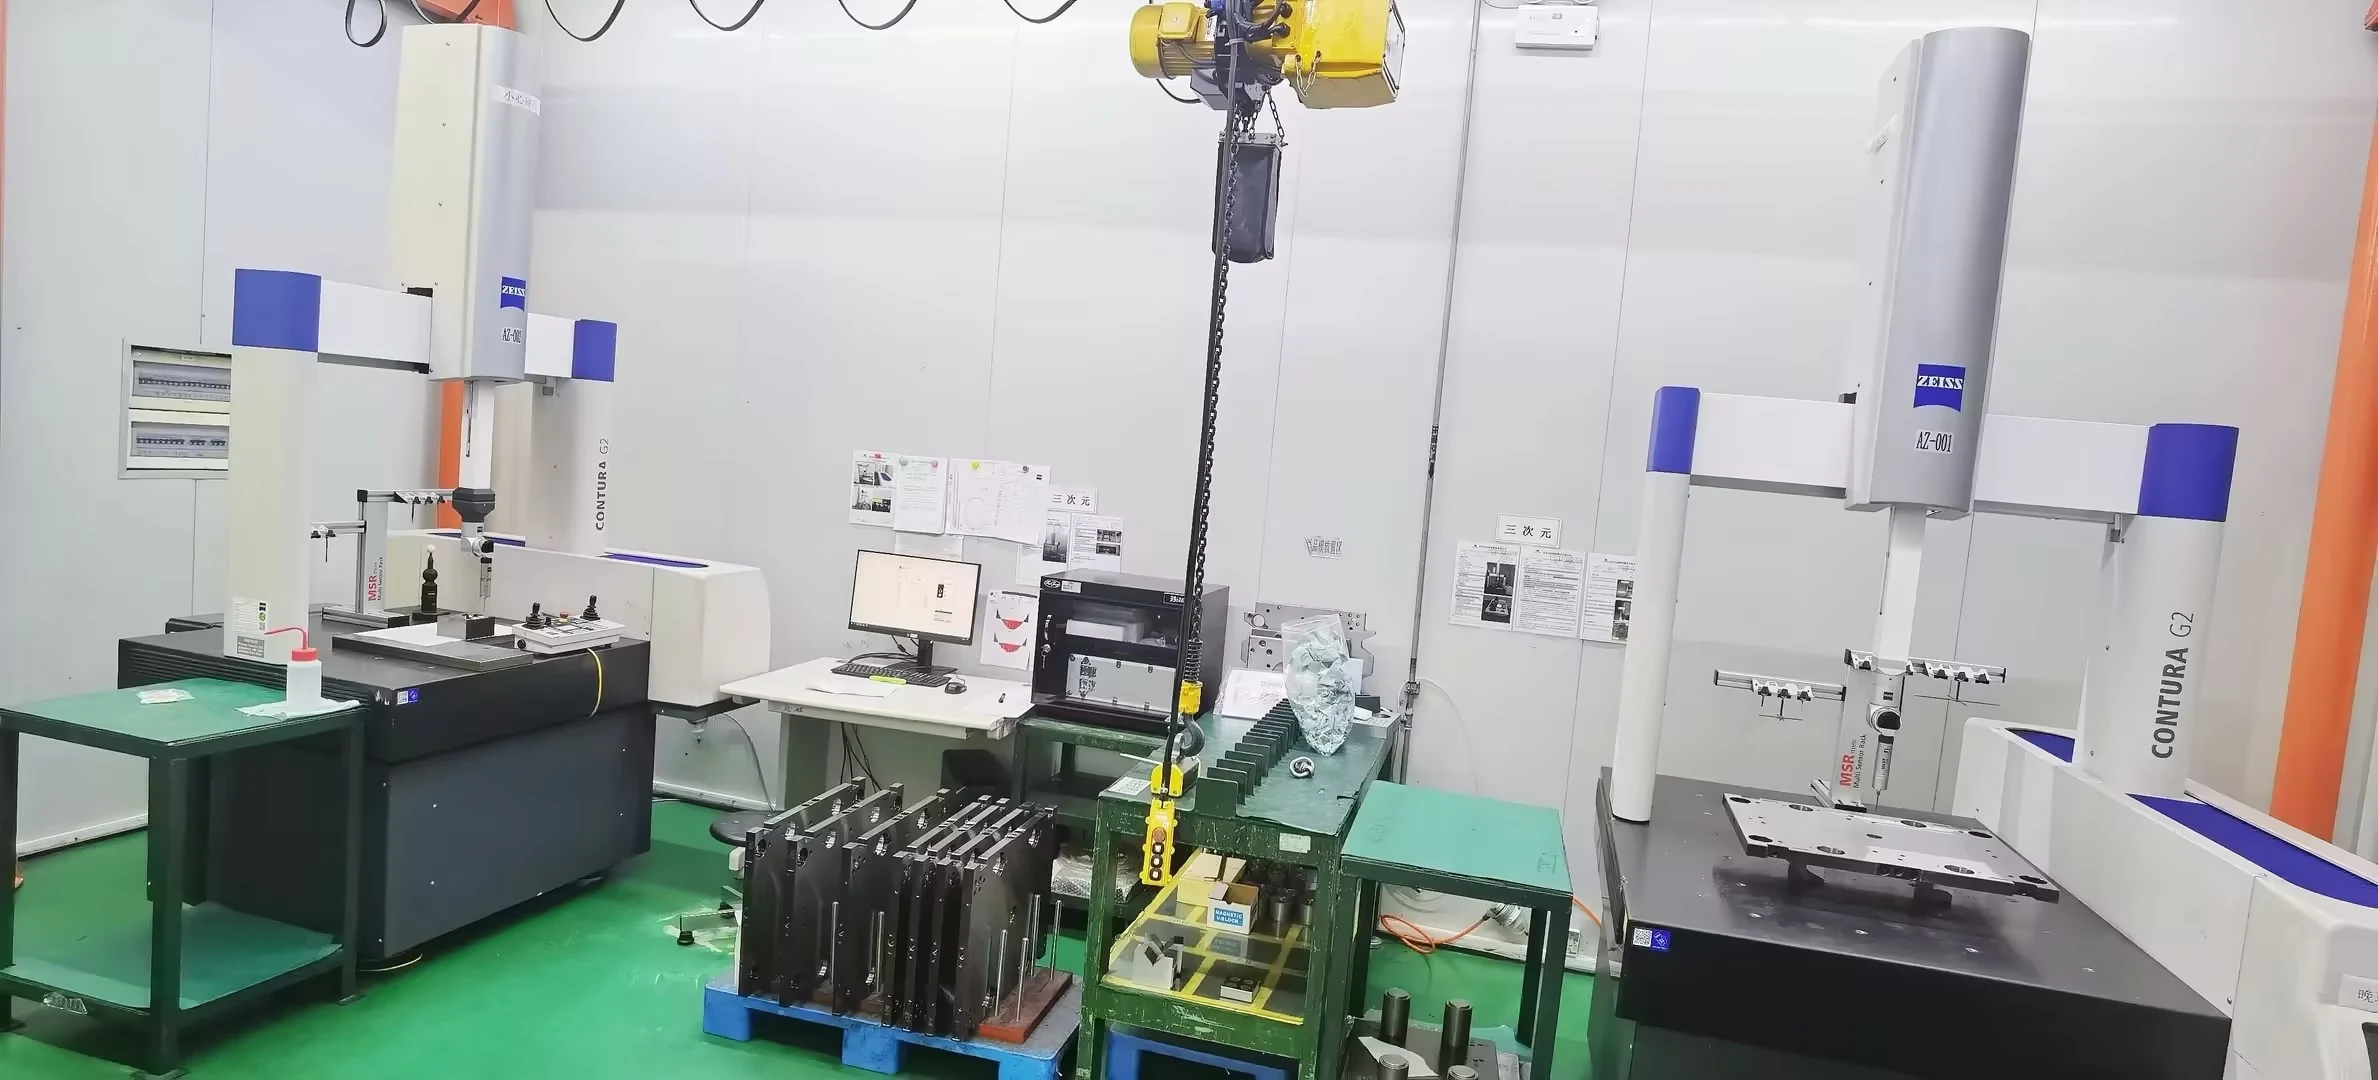
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
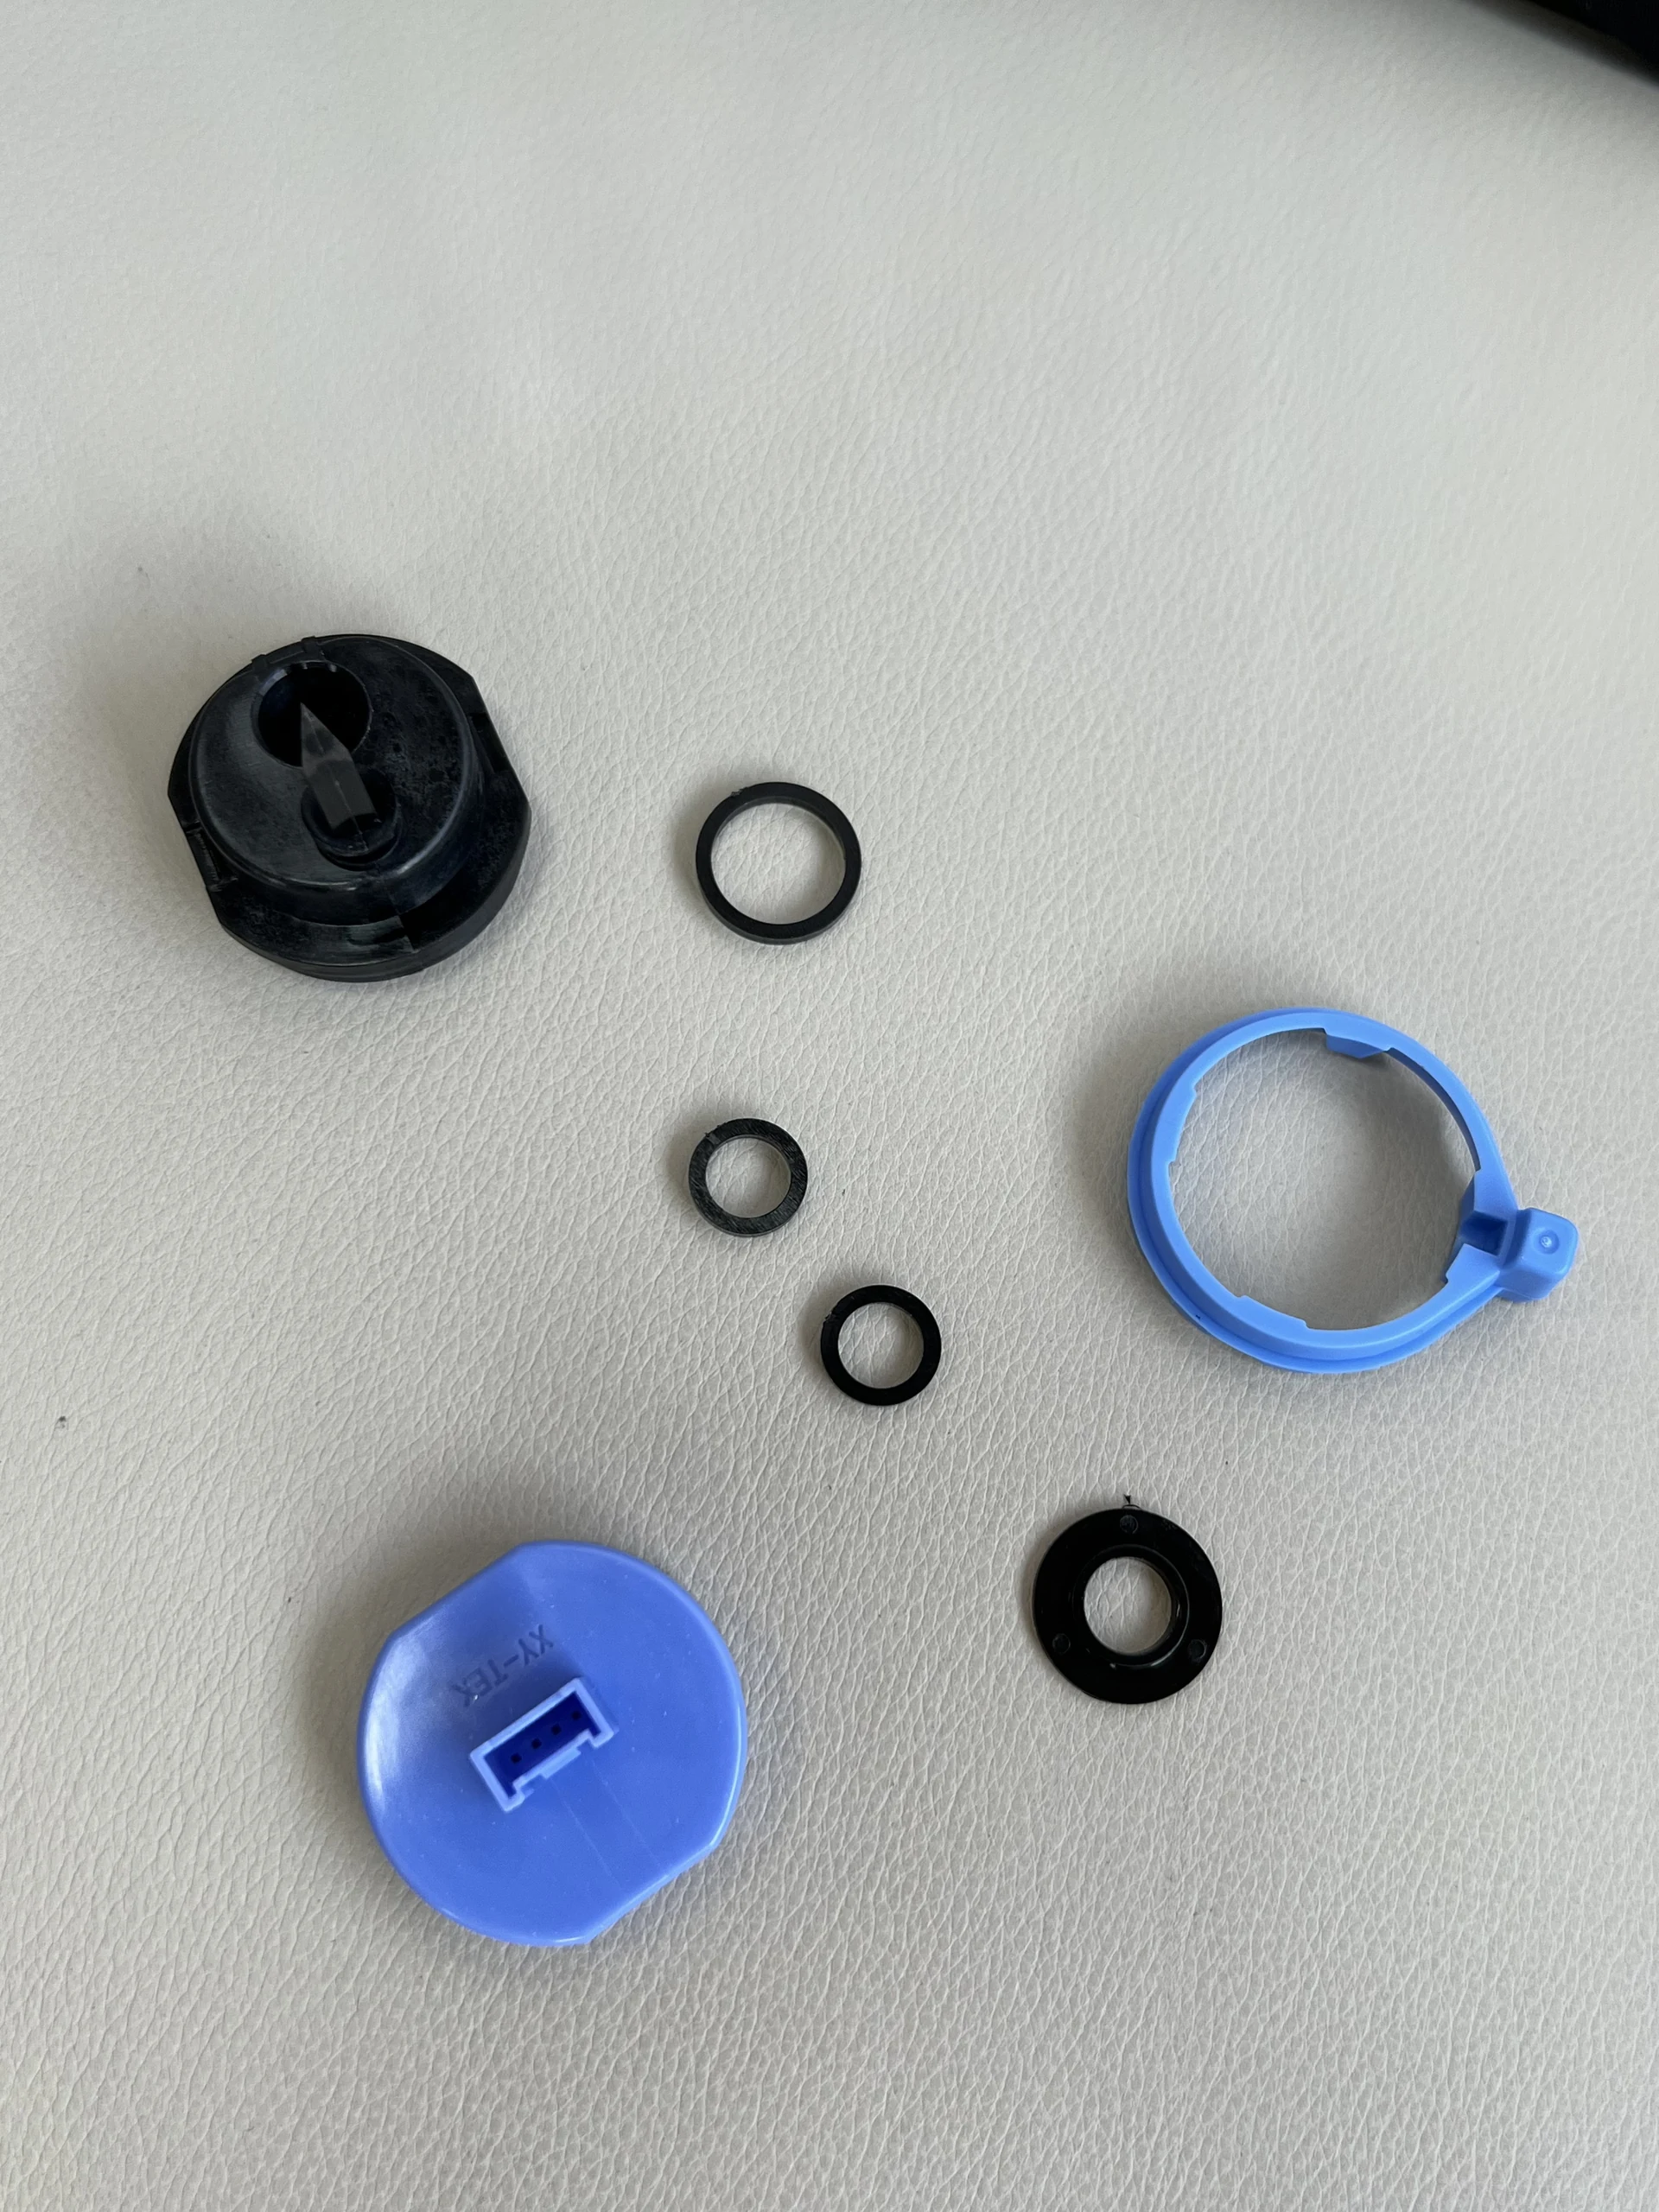
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Автомобильные уплотнения, втулки и защитные колпачки |
| Типичные области применения | кабельные проходы, интерфейсы охлаждающей жидкости, защита от пыли и герметичные автомобильные соединения |
| Варианты материалов | TPE, TPU, эластомерные компаунды, PP и PA, выбранные по усилию уплотнения, температуре и воздействию жидкостей |
| Инженерный подход | непрерывные уплотнительные кромки и зоны сжатия, чистые интерфейсы кабелей и разъемов, а также устойчивость к теплу, влаге и автомобильным жидкостям |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.