Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


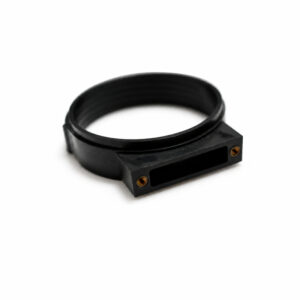
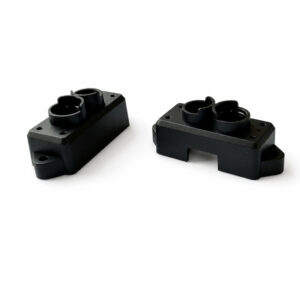
Чёрные корпуса для электронных устройств
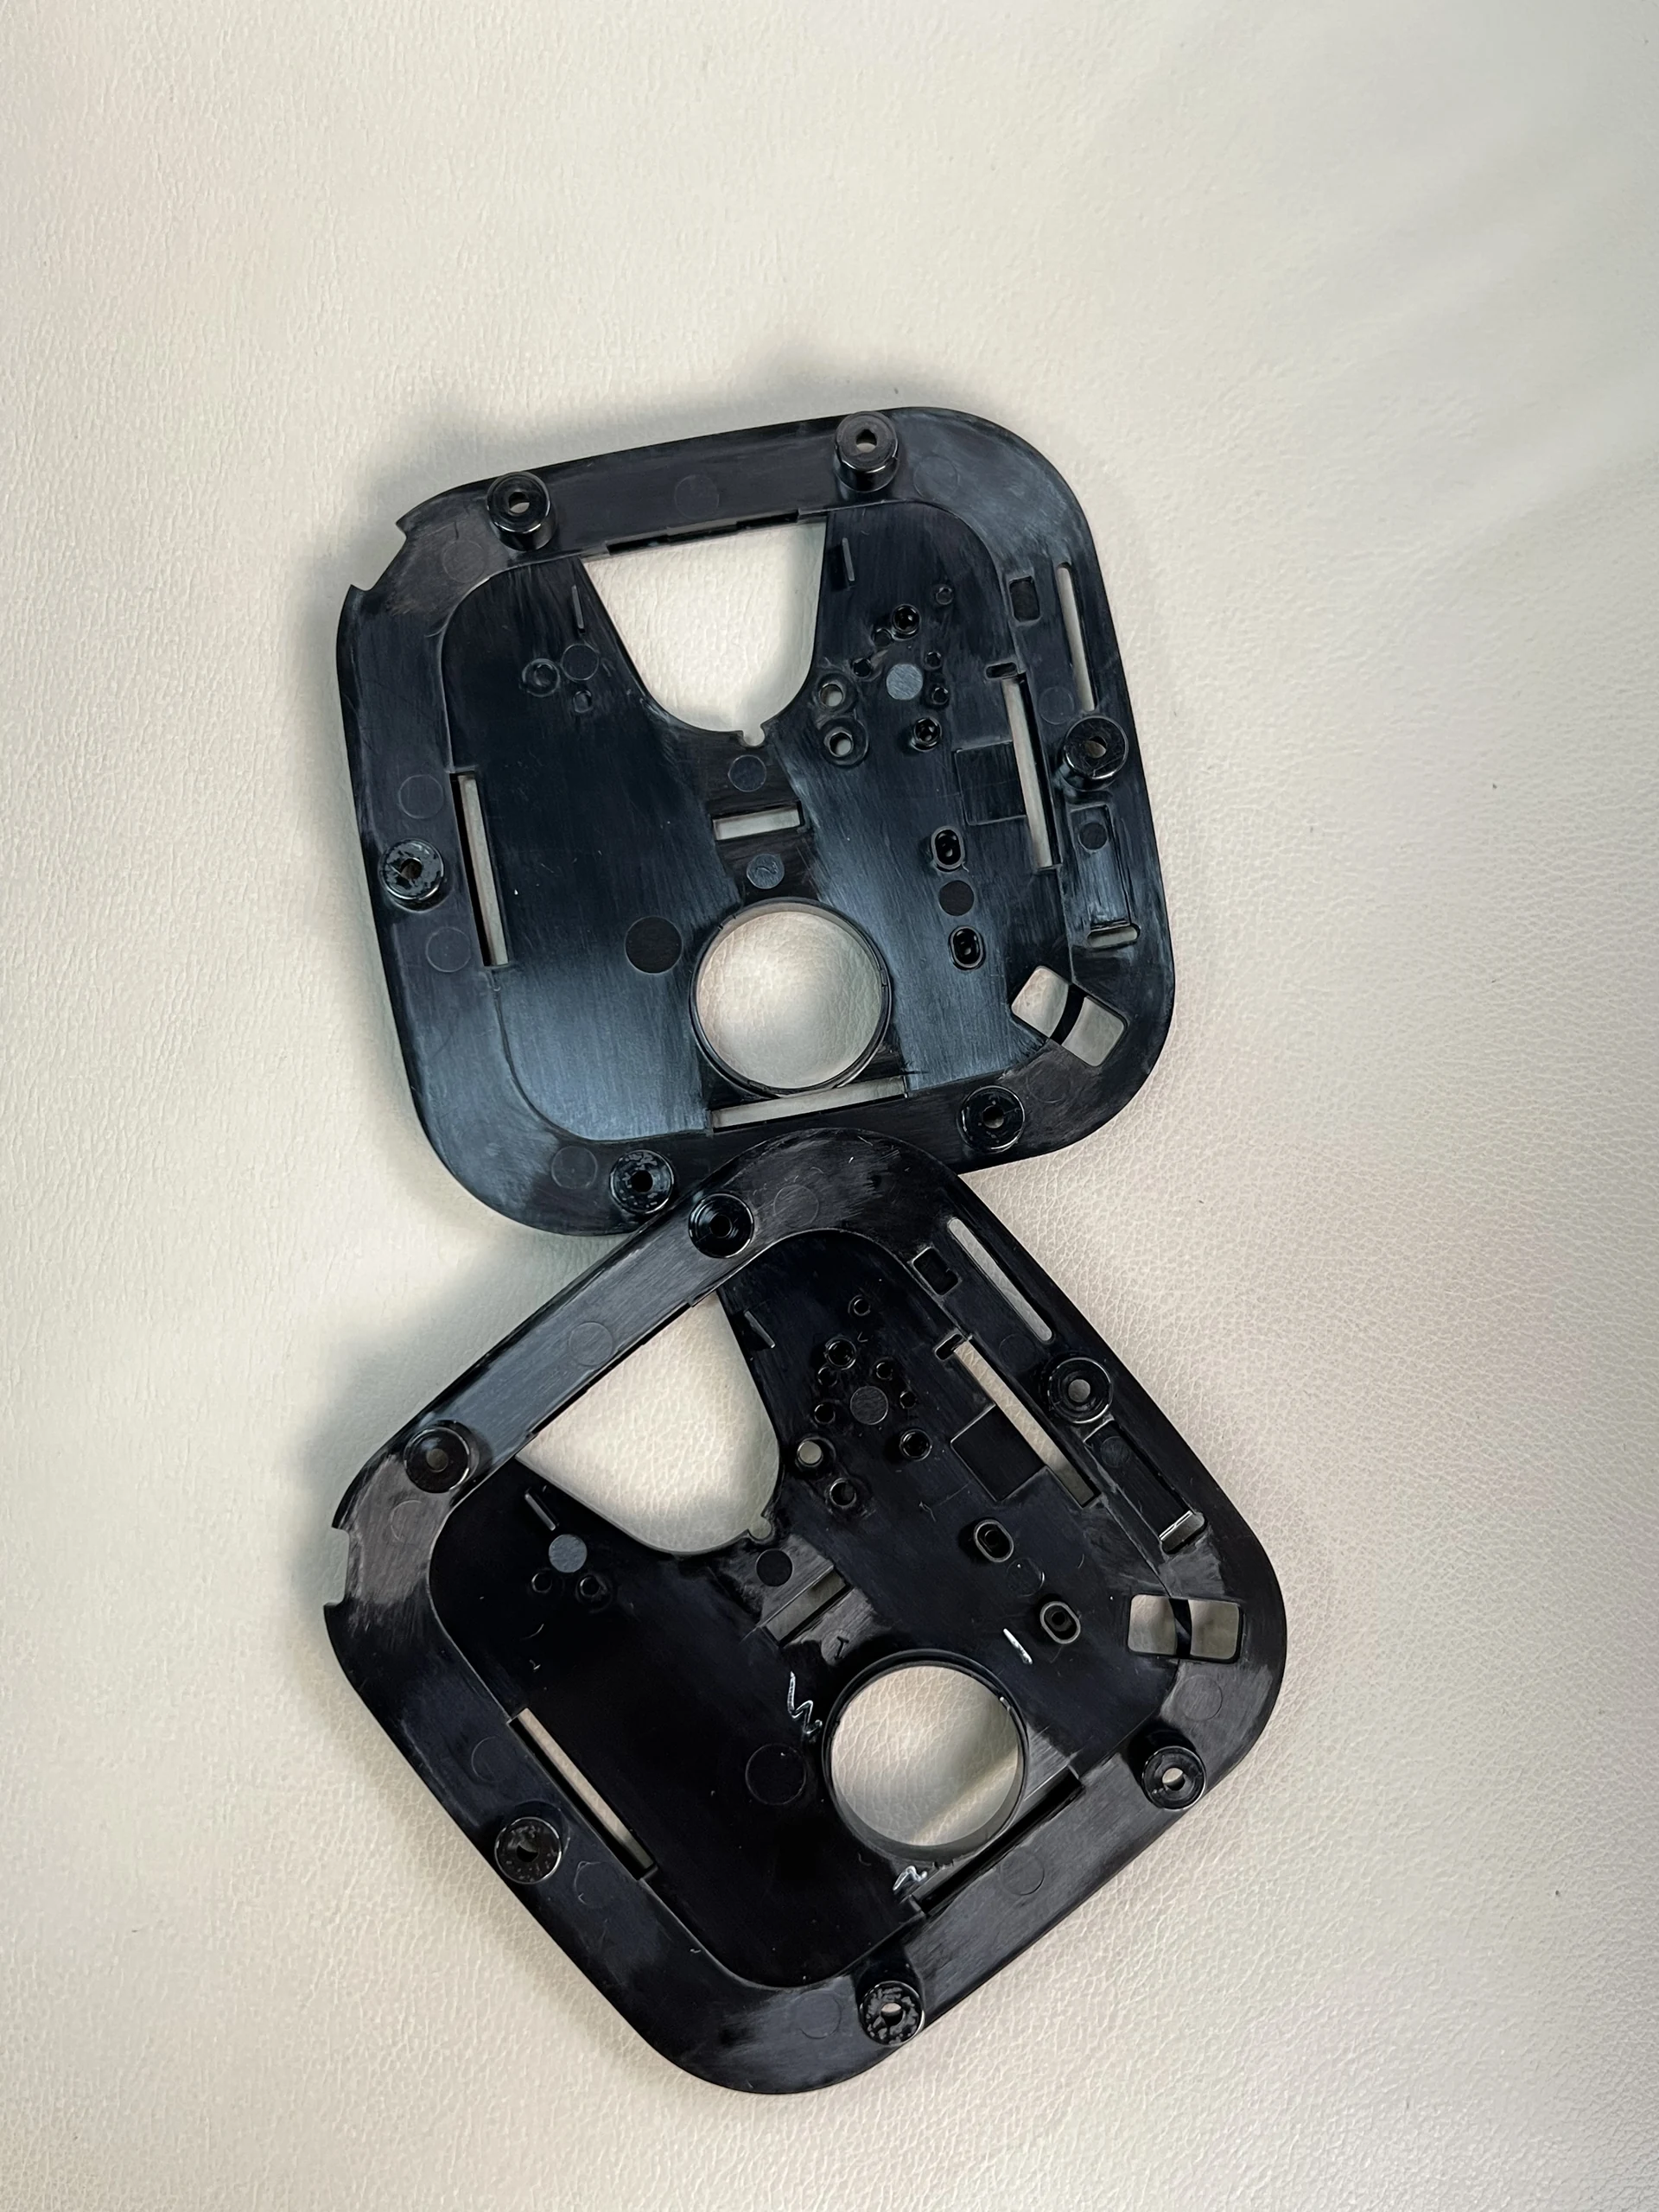
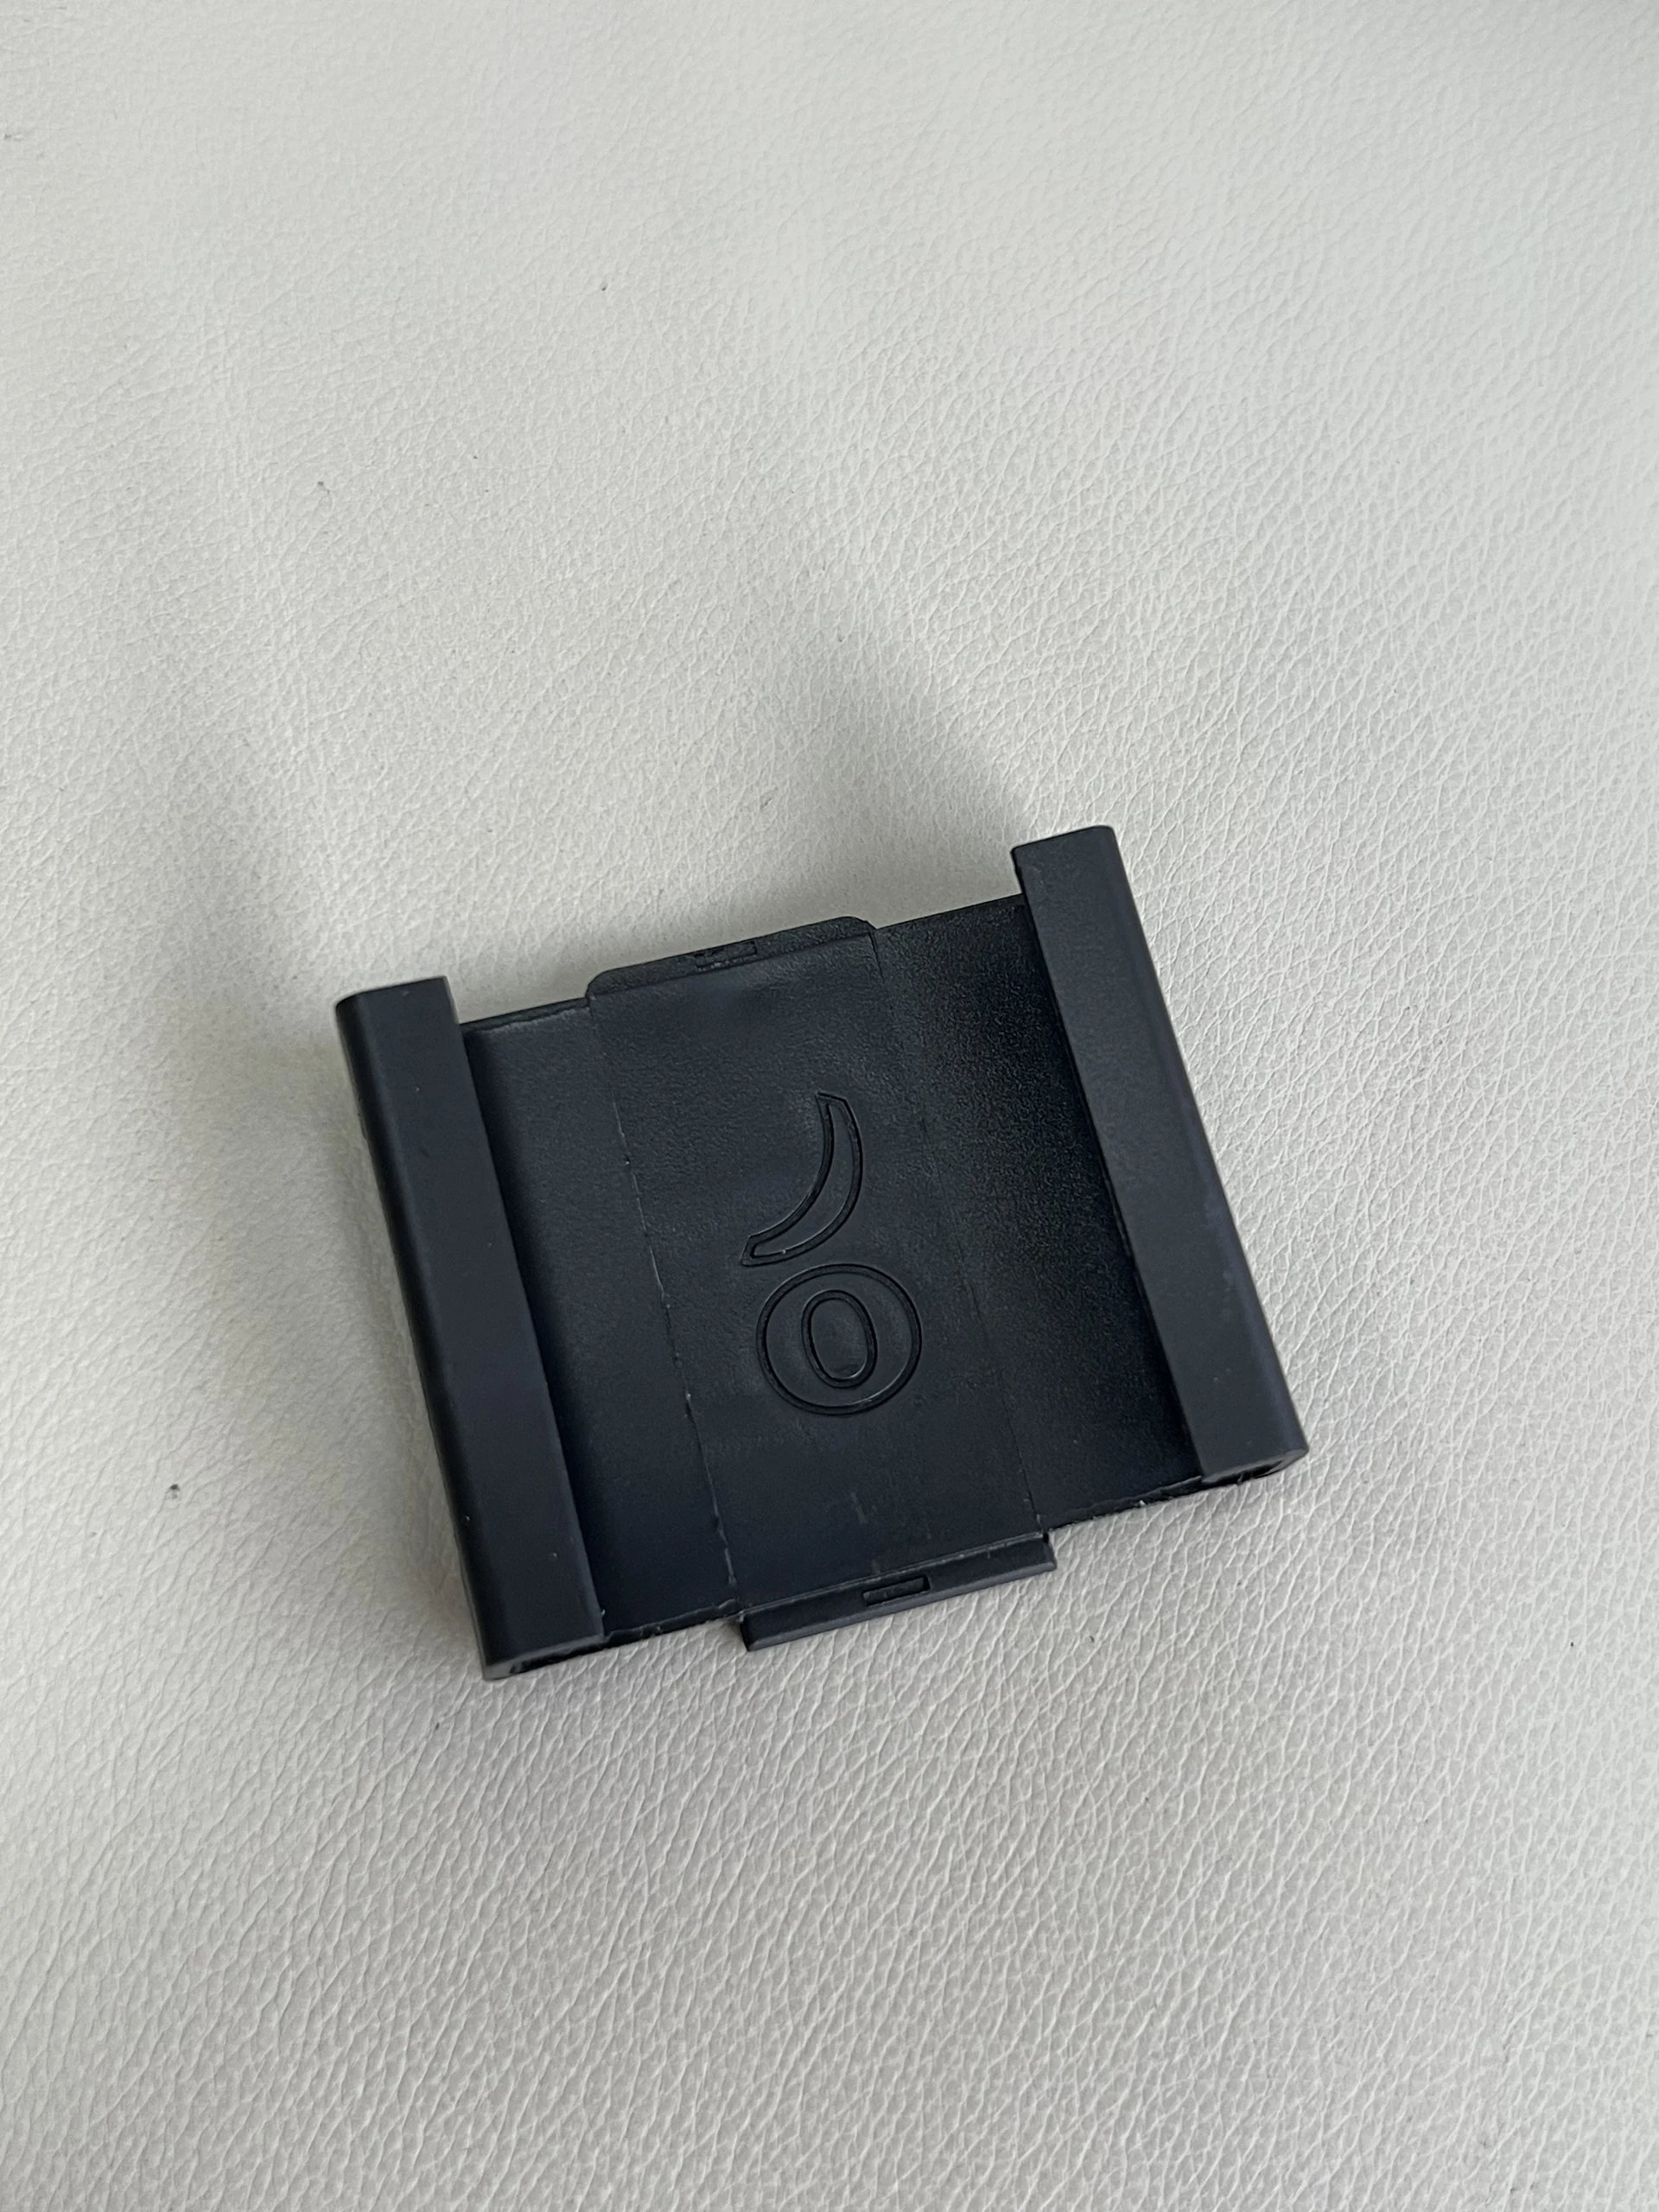
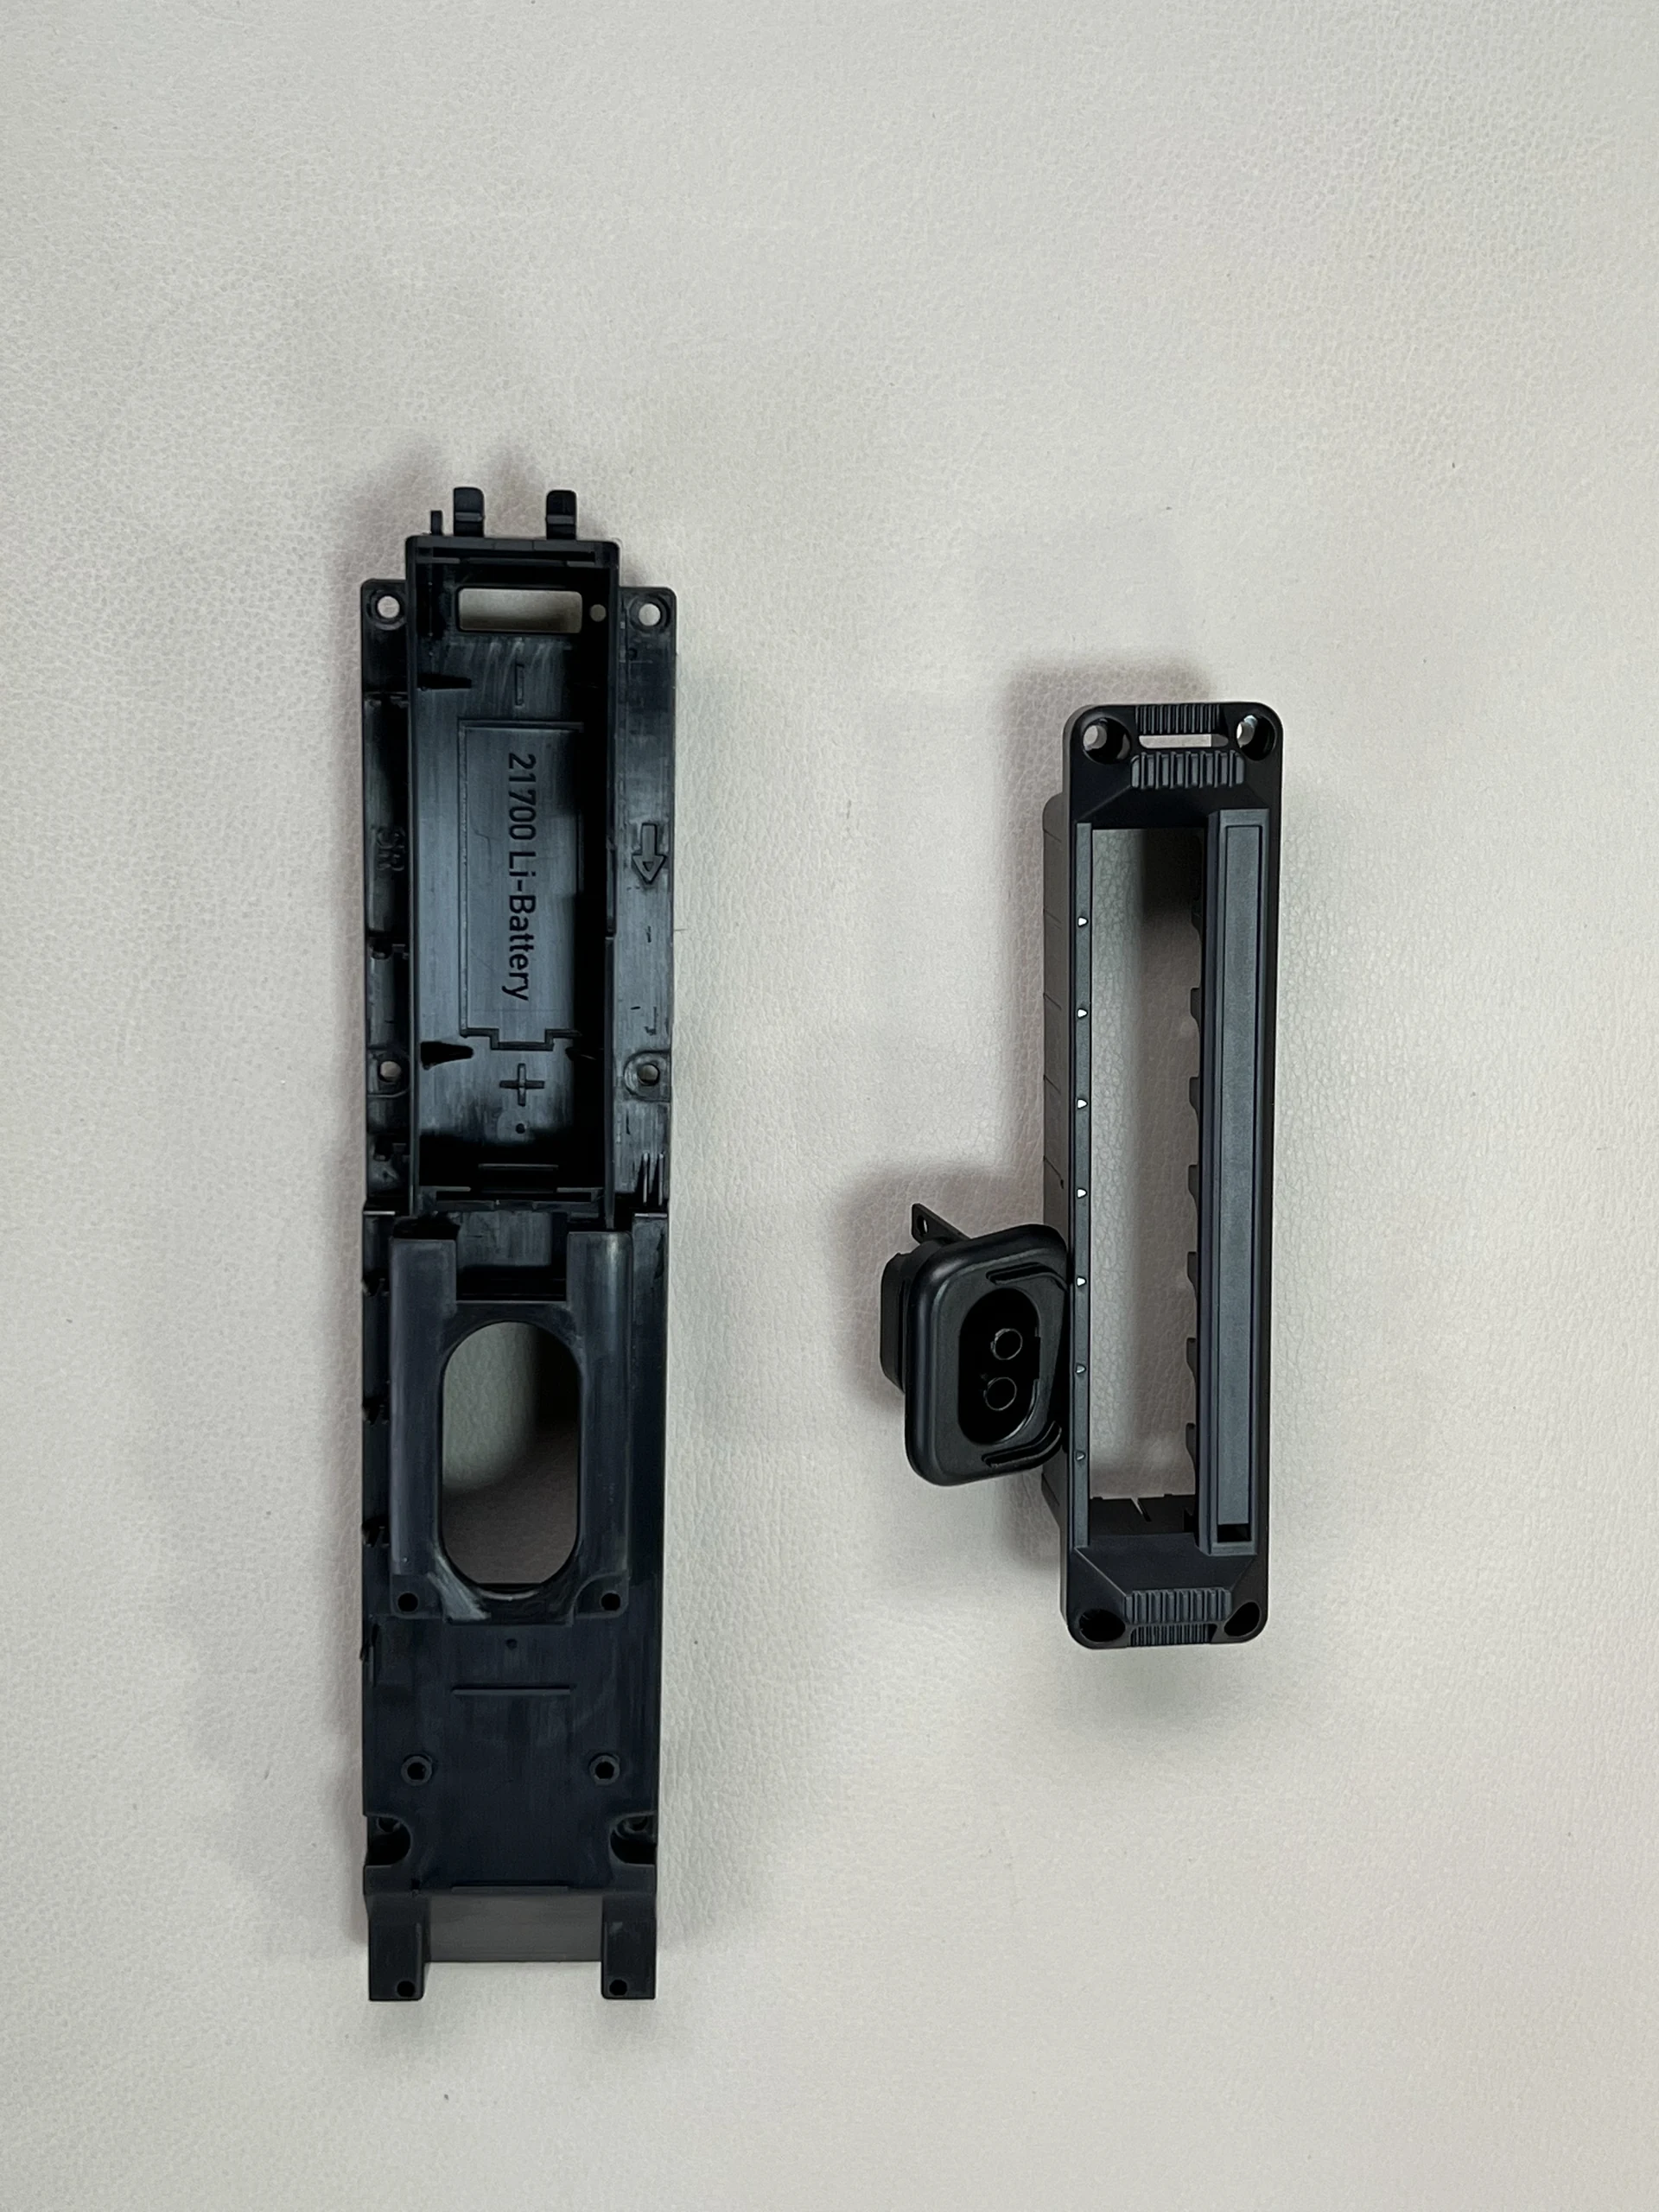
Эти компоненты, изготовленные методом индивидуального литья, предназначены для контроллеров, датчиков и электронных модулей, требующих защитных черных корпусов, и сочетают в себе функциональную геометрию с готовым к производству дизайном деталей. План литья разрабатывается с учетом однородного темного внешнего вида и текстуры поверхности, надежных соединений корпуса и точек крепления, а также точных отверстий для разъемов и индикаторов. Выбор смолы, расположение литников, линии разъема и контрольные точки подбираются под сопрягаемые детали, условия эксплуатации и ожидаемый объем производства.
Обзор продукта
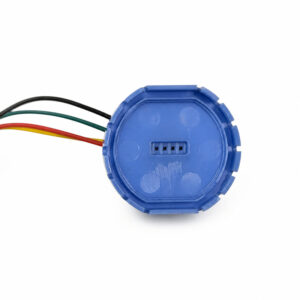
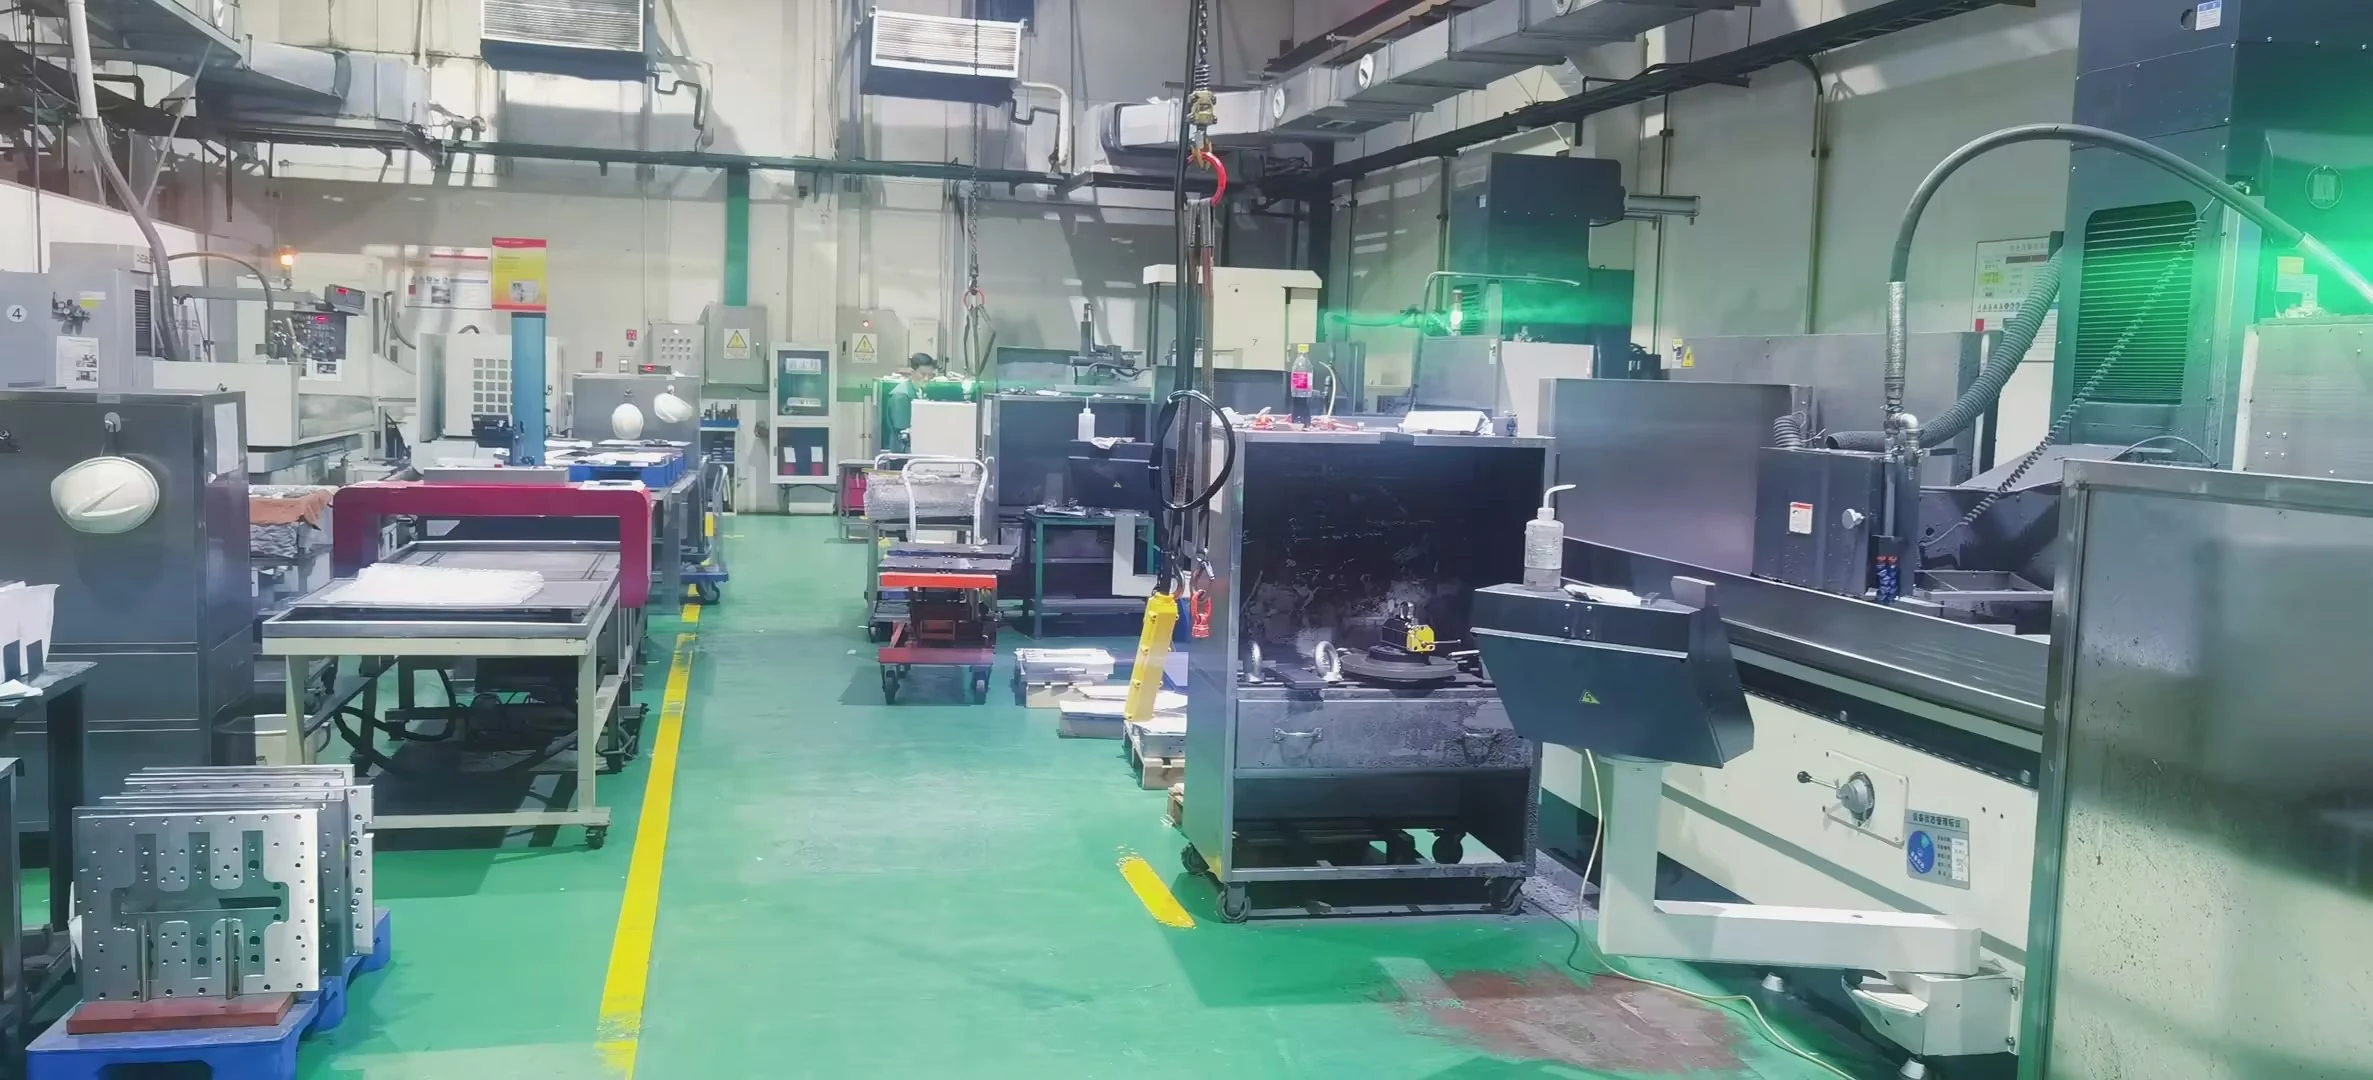
Чёрный корпус может скрывать небольшие вариации поверхности, но всё равно требует чётких размерных и эстетических требований. JingZhan обеспечивает поддержку в области оснастки и литья для индивидуальных корпусов устройств, координируя внутренние монтажные детали, совмещение крышки и видимую отделку во время испытаний. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Укажите точную марку, эталон цвета и допустимые замены материала. Схожий чёрный внешний вид не гарантирует эквивалентную прочность, поведение при горении или усадку при переработке. Определите расположение отверстий и опор модуля от одних и тех же баз. Перед утверждением формованного компонента проверьте зазоры в стыках, клипсы и крепёж по фактическим сопрягаемым деталям. Задайте глянец или текстуру и допустимые следы от впуска, потока или выталкивания по зонам. Спланируйте обращение и упаковку так, чтобы одобренные поверхности прибывали без устранимых царапин. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ Предоставленный инвентарь оборудования компании включает литьевые машины усилием от 50 до 500 тонн, ресурсы для изготовления оснастки на станках с ЧПУ и электроэрозионных станках, а также координатно-измерительные машины и оптическое измерительное оборудование. Выбор пресса зависит от объёма впрыска, площади проекции, смолы и схемы расположения гнёзд. Возможности оборудования не устанавливают единый допуск для каждой литой особенности. Повторные поставки должны соответствовать утвержденному чертежу, марке смолы, эталонным образцам и плану контроля. Согласуйте идентификацию партии материала, отслеживание гнезд при необходимости, упаковку и утверждение изменений. Планируйте обслуживание и выпуски пресс-формы исходя из фактического спроса, чтобы последующие партии оставались сопоставимыми с утвержденной базовой линией. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Индивидуальные корпуса и крышки корпусов для электронных устройств. Корпуса приборов и подключаемого оборудования, требующие контролируемой черной отделки. На фотографиях показаны примеры компонентов, изготовленных компанией, а не стандартные изделия с общими характеристиками. Заявления об электрических, огневых, оптических, экологических или иных эксплуатационных характеристиках требуют документации на класс и валидации для конкретного проекта. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Чёрные корпуса устройств с заданной эстетической и сборочной базой
Ключевые требования к обработке
Контролируйте смолу и цвет
Проверяйте интерфейсы совместно
Задайте критерии приёмки поверхности
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Объем производства
Изготовление индивидуальной оснастки, литьё под давлением и утверждение проб.
Выбор материала
ABS, PC/ABS, PC или другая указанная марка смолы чёрного цвета.
Инженерный подход
Соединения крышки, отверстия модулей, крепежные бобышки и видимые поверхности.
Размеры и допуск
Approved drawing; feature-specific agreement and inspection method.
Цвет и отделка
Марка, цвет, текстура и косметические зоны подтверждаются до проведения проб.
Расположение инструментов
Количество гнёзд и вставок выбирается исходя из геометрии и потребности.
Записи о качестве
First-article and agreed batch checks; reporting scope quoted.
Поставка
Защищённые детали или согласованные комплекты с идентификацией партии и ревизии.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочно 4–8 недель до первой пробной отливки после утверждения конструкции пресс-формы и коммерческого релиза; корректировки и валидация заказчиком — дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
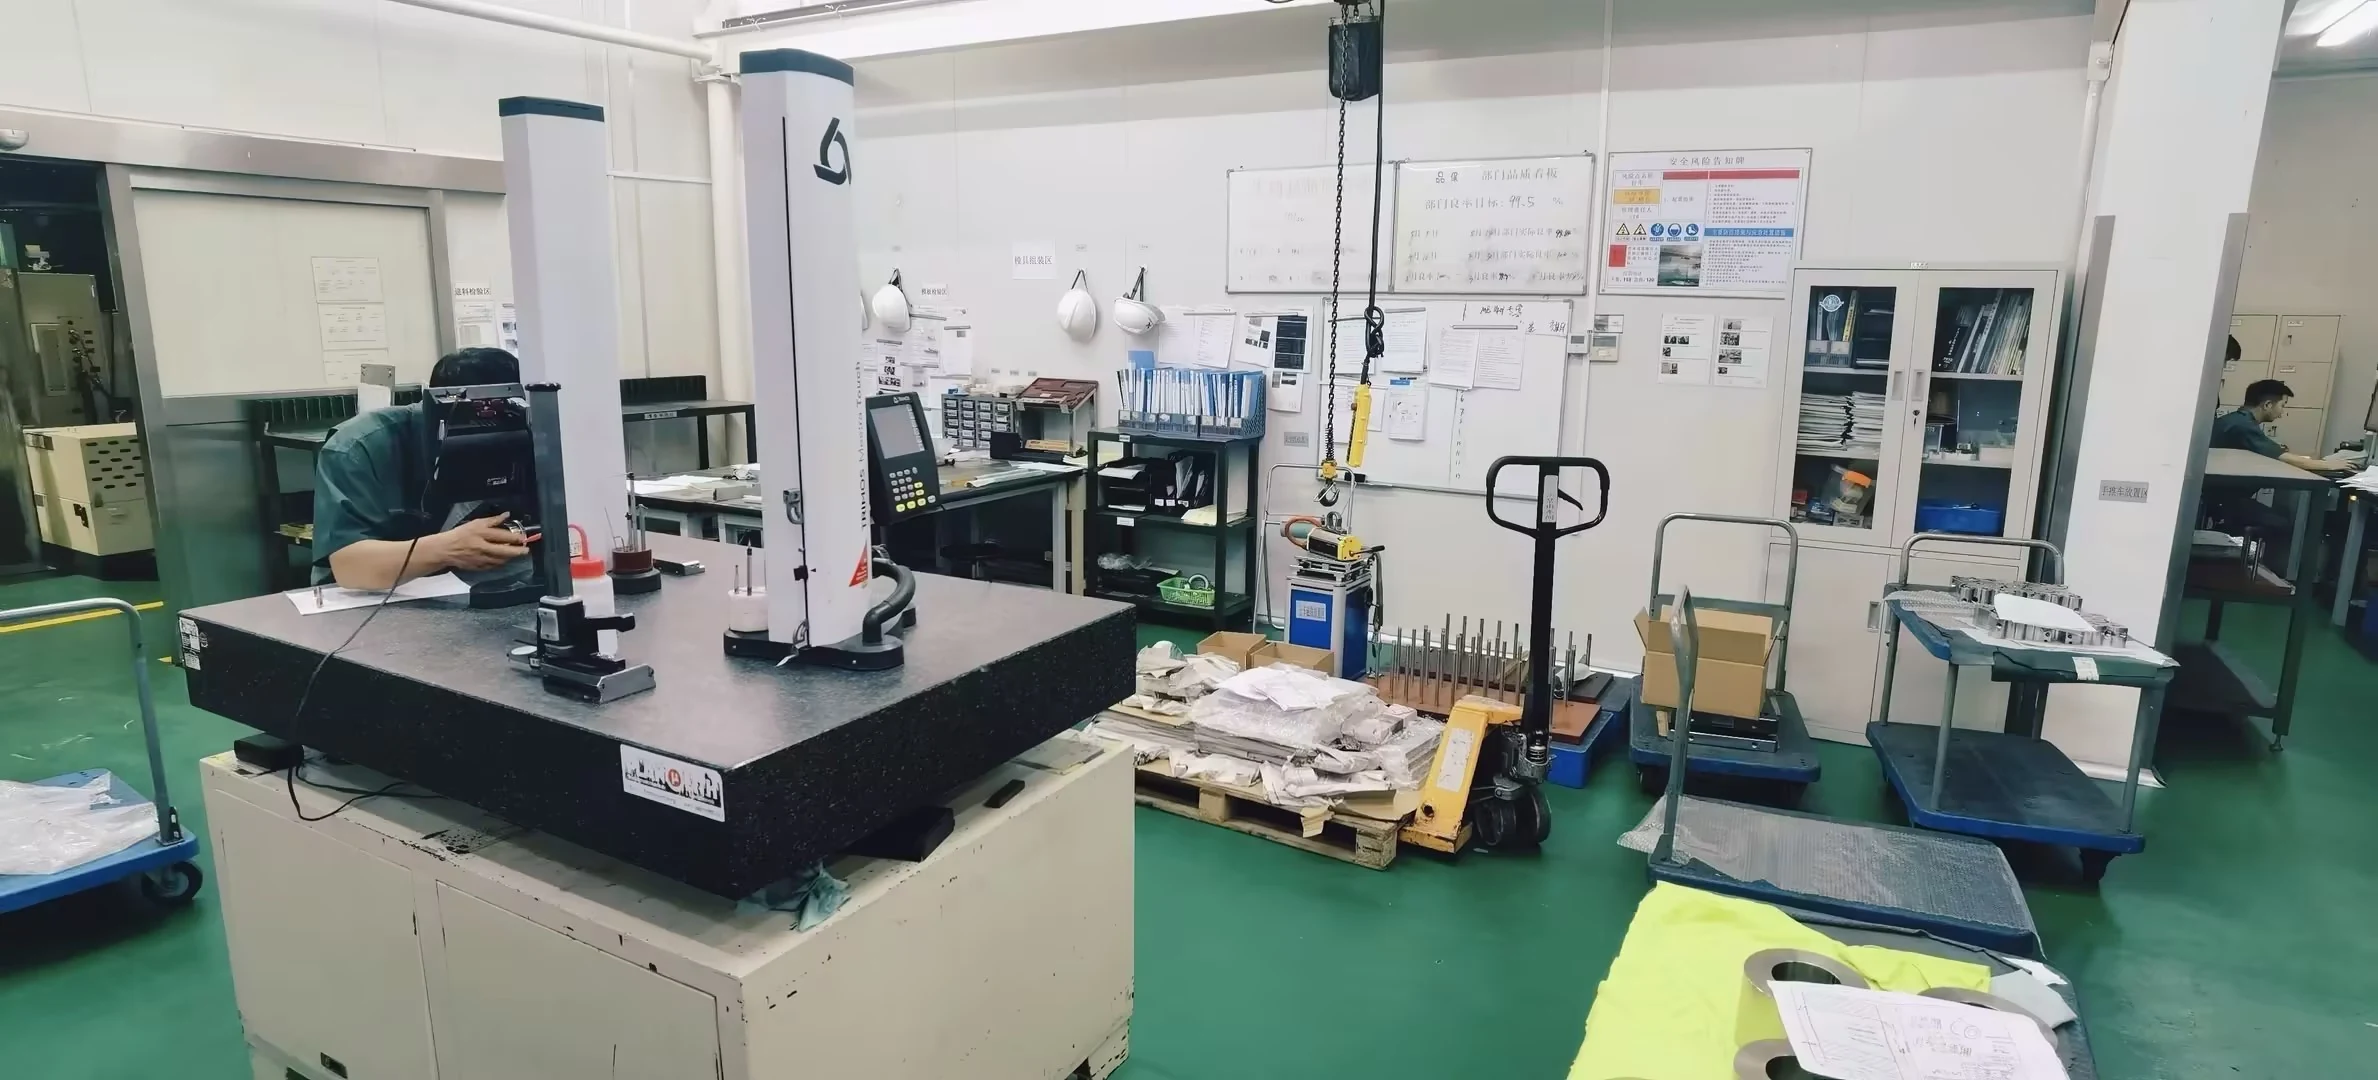
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Чёрные корпуса для электронных устройств |
| Типичные области применения | контроллеры, датчики и электронные модули, требующие защитных черных корпусов |
| Варианты материалов | ABS, PC/ABS, PC, PA, POM, PMMA и другие инженерные смолы, подобранные по функциональности и внешнему виду |
| Инженерный подход | однородный темный внешний вид и текстура поверхности, надежные соединения корпуса и точки крепления, а также точные отверстия для разъемов и индикаторов |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.