 Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский
Длинные электронные корпуса, обеспечивающие баланс жёсткости и посадки
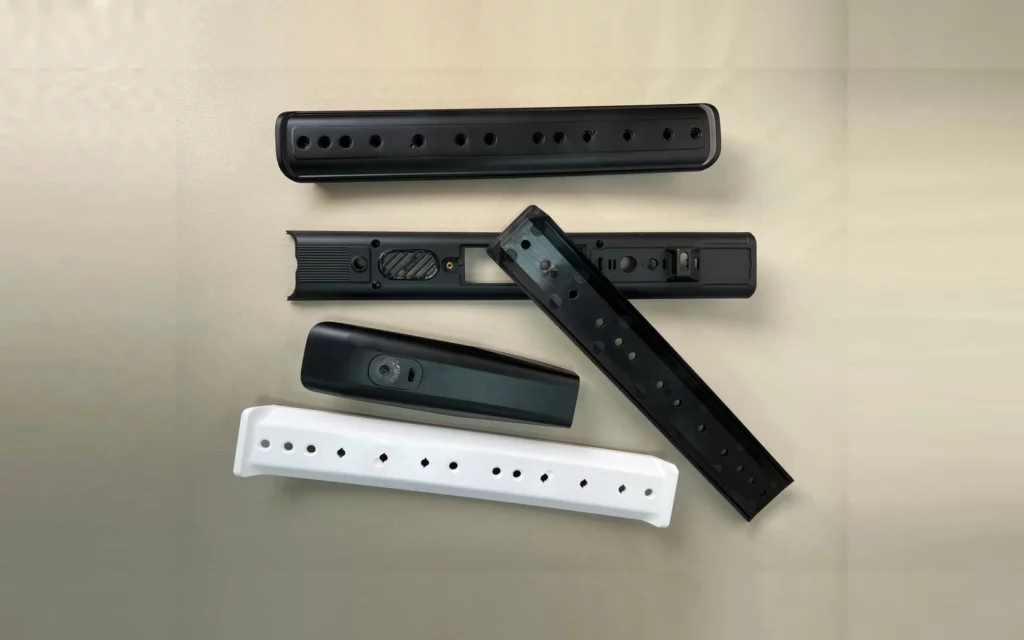
Обзор производства на основе образцов
Длинные пластиковые корпуса часто сочетают простой внешний профиль с удивительно детализированной внутренней частью. Показанные здесь образцы включают узкие направляющие, удлинённые крышки, повторяющиеся отверстия и элементы локального усиления. Совместное рассмотрение полной длины и мелких деталей крепления полезнее, чем восприятие детали как обычной прямоугольной отливки.
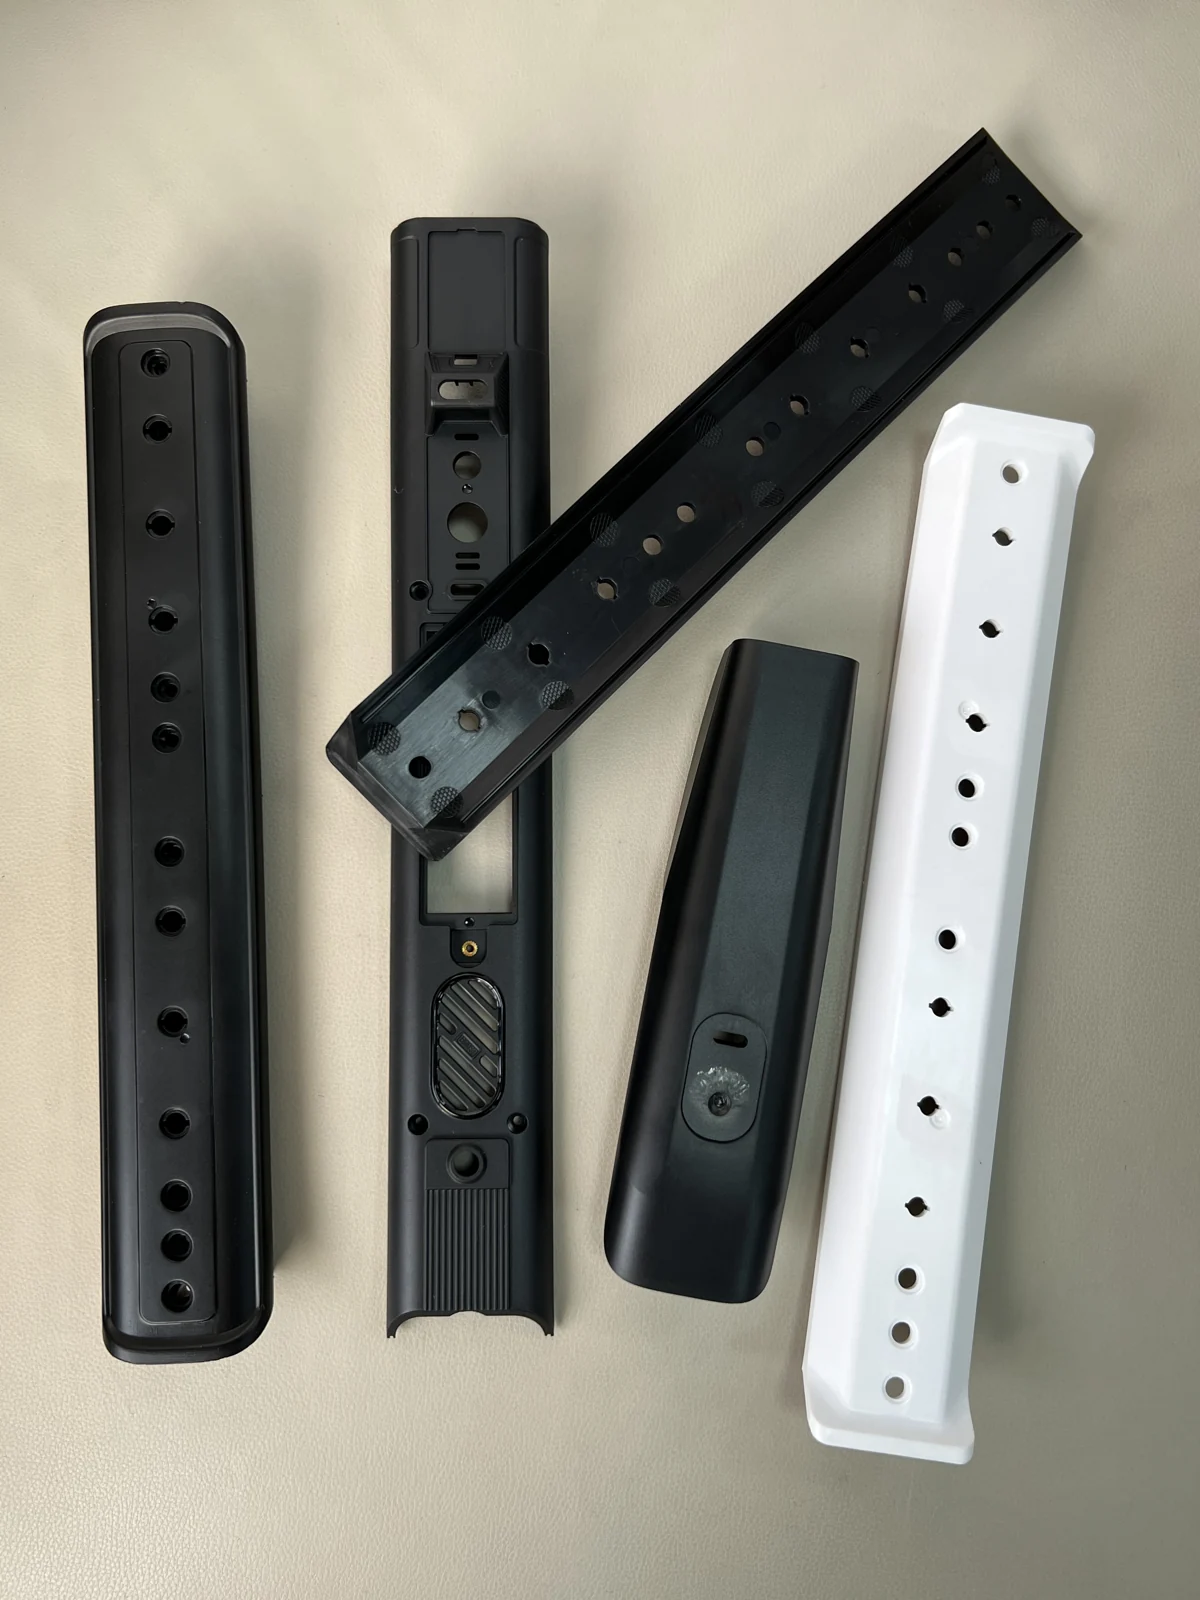
Используйте базы сборки для определения прямолинейности
Групповая фотография позволяет легко увидеть разницу между длинной крышкой, опорной направляющей и более сложной рамой. Каждая деталь нуждается в определённой базе для контроля. Проверка прямолинейности в свободном состоянии может отвечать на иной вопрос, чем проверка, выполненная с деталью, закреплённой зажимами или привинченной в её реальной сборке.
На чертеже должны быть указаны точки крепления, кромки, чувствительные к зазору, и допустимое соотношение между отверстиями по длине. Один общий размер длины не может описать все эти условия. Если деталь гибкая, следует также согласовать опору для контроля и метод измерения.
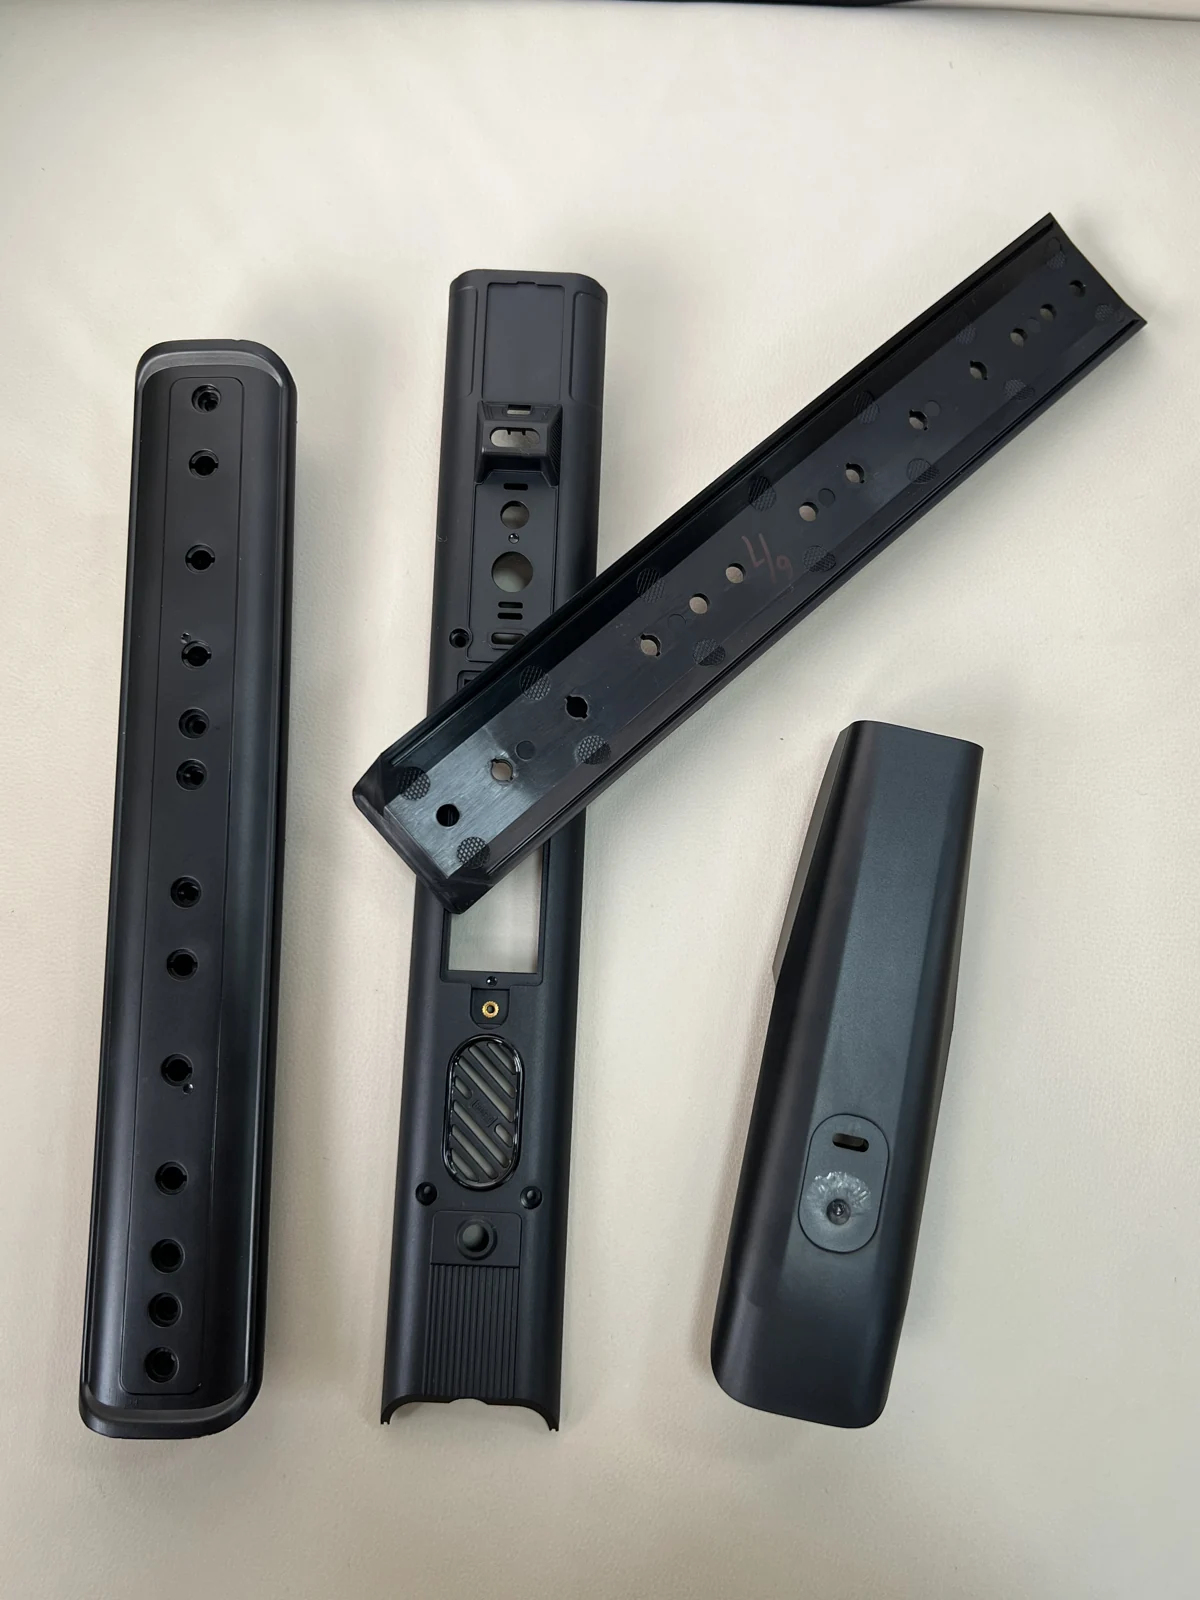
Проверьте как местные сечения, так и общий профиль
Более детальные виды выявляют отверстия и локальные изменения сечения. Эти особенности могут определять, как поддерживается корпус и где устанавливается ответная деталь. Они также заслуживают внимания при анализе литья, поскольку длинный путь течения и различные локальные сечения не следует рассматривать изолированно.
Руководство по проектированию Autodesk определяет обширные толстые области как возможные причины более длительного охлаждения и проблем с усадочными раковинами или короблением. Для этих образцовых геометрий это обосновывает проверку усиления, переходов и схемы охлаждения перед составлением пробного плана. Это не устанавливает, что какая-либо сфотографированная деталь имеет дефект.
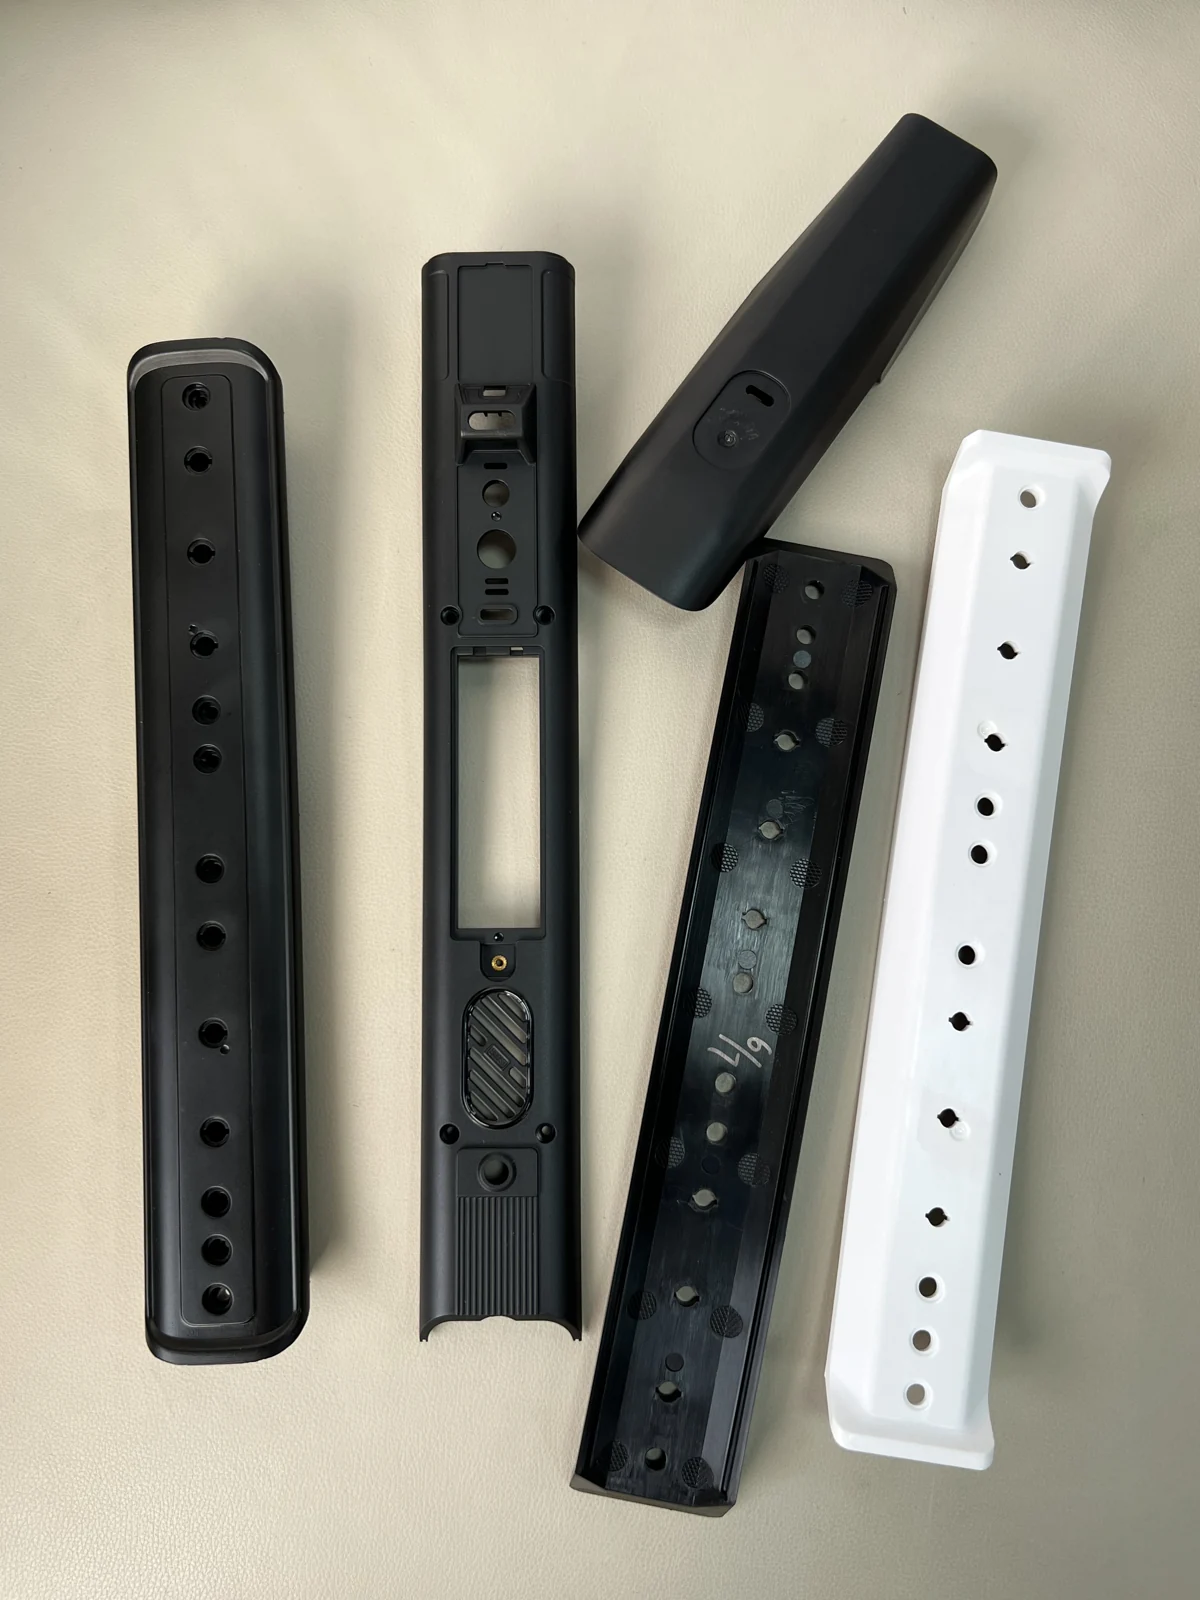
Утвердить посадку в нескольких местах
Для длинной крышки приемлемая посадка на одном конце не обязательно доказывает приемлемую посадку по всему краю. Практический пробный осмотр может проверить первую и последнюю позиции монтажа, выбранные промежуточные элементы и взаимосвязь с ответной деталью по всей её рабочей длине.
Упаковка также важна для тонких компонентов. Детали не следует принудительно помещать в положение хранения, которое изменяет геометрию, подлежащую последующему контролю. Соответствующая опора, схема укладки и момент контроля зависят от выбранной смолы и требований сборки, поэтому их следует документировать вместе с проектом, а не предполагать по образцовой фотографии.
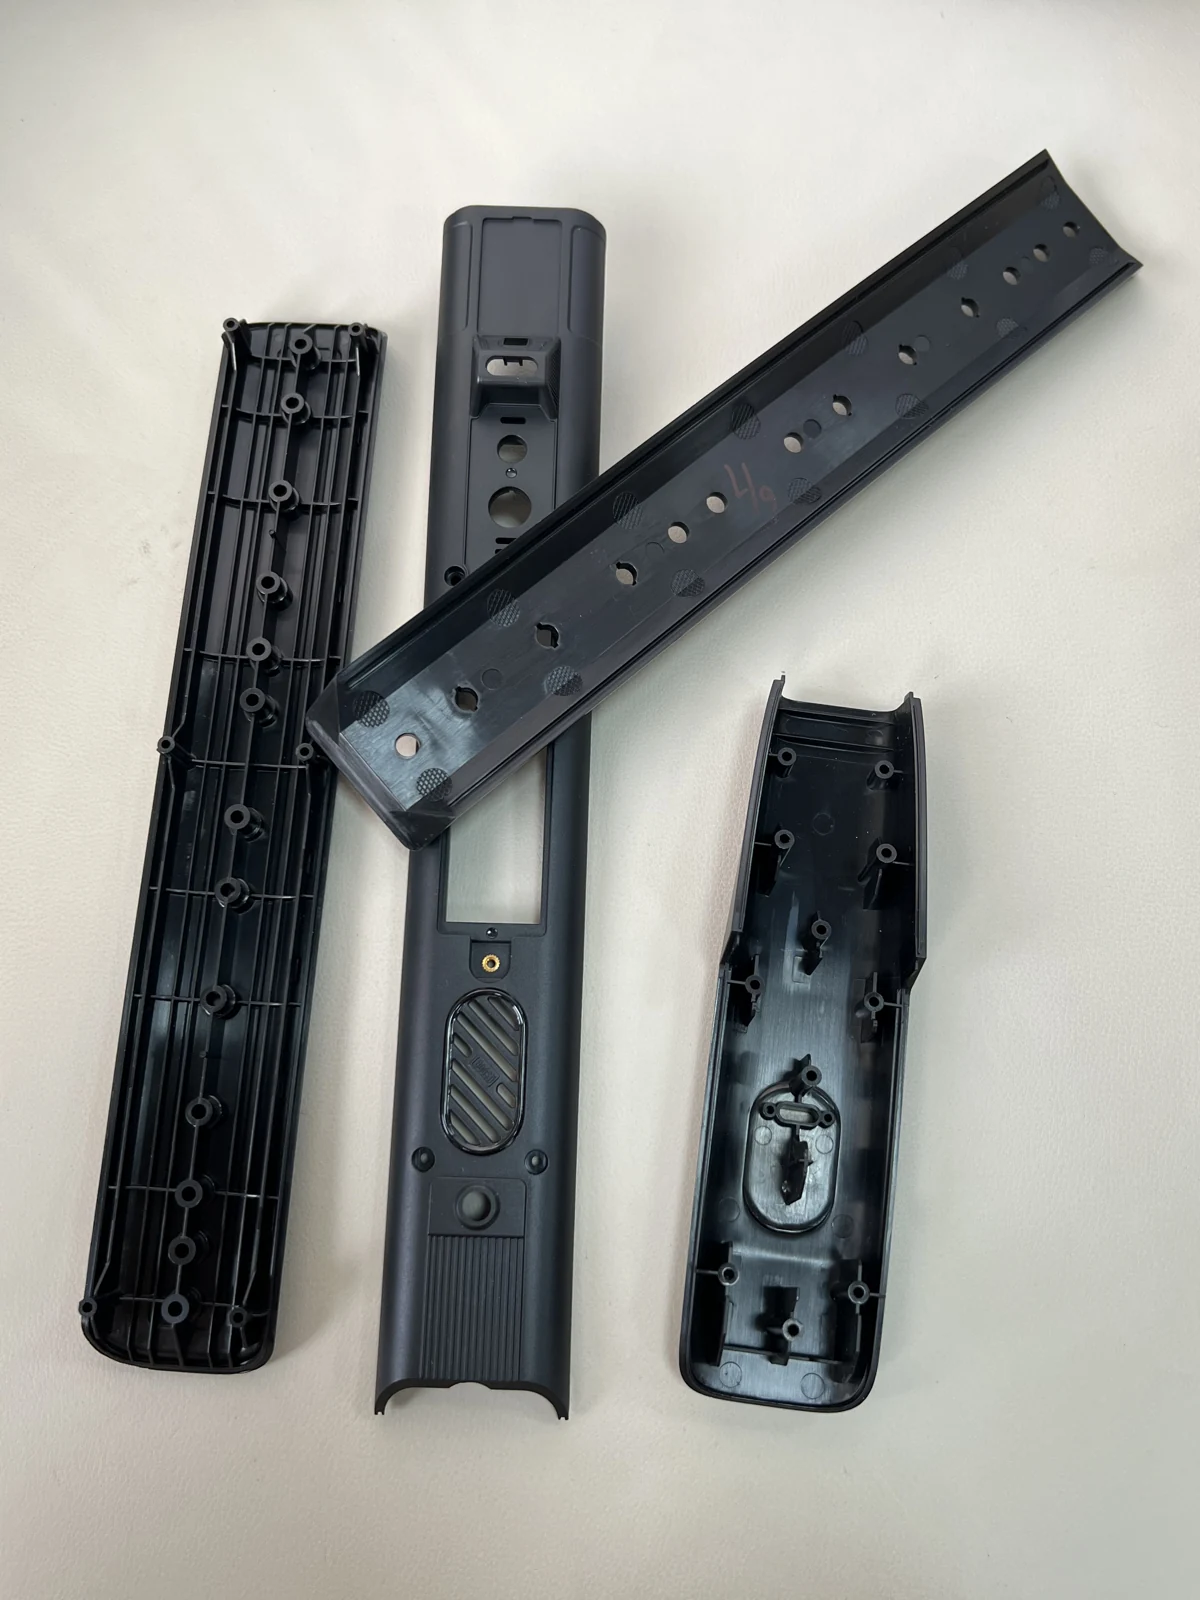
Рекомендуемые проверки при утверждении образцов
| Область проверки | Что согласовать до начала производства |
|---|---|
| Общий профиль | Определите прямолинейность относительно предусмотренной базы контроля. |
| Положения отверстий | Проверить взаимосвязь точек крепления по длине. |
| Сопрягаемые кромки | Подтвердить посадку на обоих концах и в выбранных промежуточных положениях. |
| Обращение | Согласовать опоры и упаковку, исключающие нежелательную нагрузку. |
Планирование аналогичной детали
Предоставьте полные чертежи корпуса и ответной детали, последовательность сборки, требования к лицевой поверхности и базы, используемые для контроля. Эти исходные данные полезнее, чем запрос общего допуска на каждый элемент длинной детали.
Ознакомьтесь со связанными литьевыми компонентами →
Техническая справка: Рекомендации по производителю и конструкции пресс-формы. Общие рекомендации не являются протоколом испытаний сфотографированных образцов.
Обсудите требования к детали и сборке
Поделитесь своими 2D/3D-чертежами, требованиями к материалам и ожидаемым объёмом производства для рассмотрения проекта.
Создадим прецизионные пресс-формы вместе
Загрузите ваши файлы CAD или отправьте спецификации изделия. Наша инженерная команда подготовит подробный расчёт в течение 24 часов.