Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


Рукоятки электроинструментов и корпуса оборудования
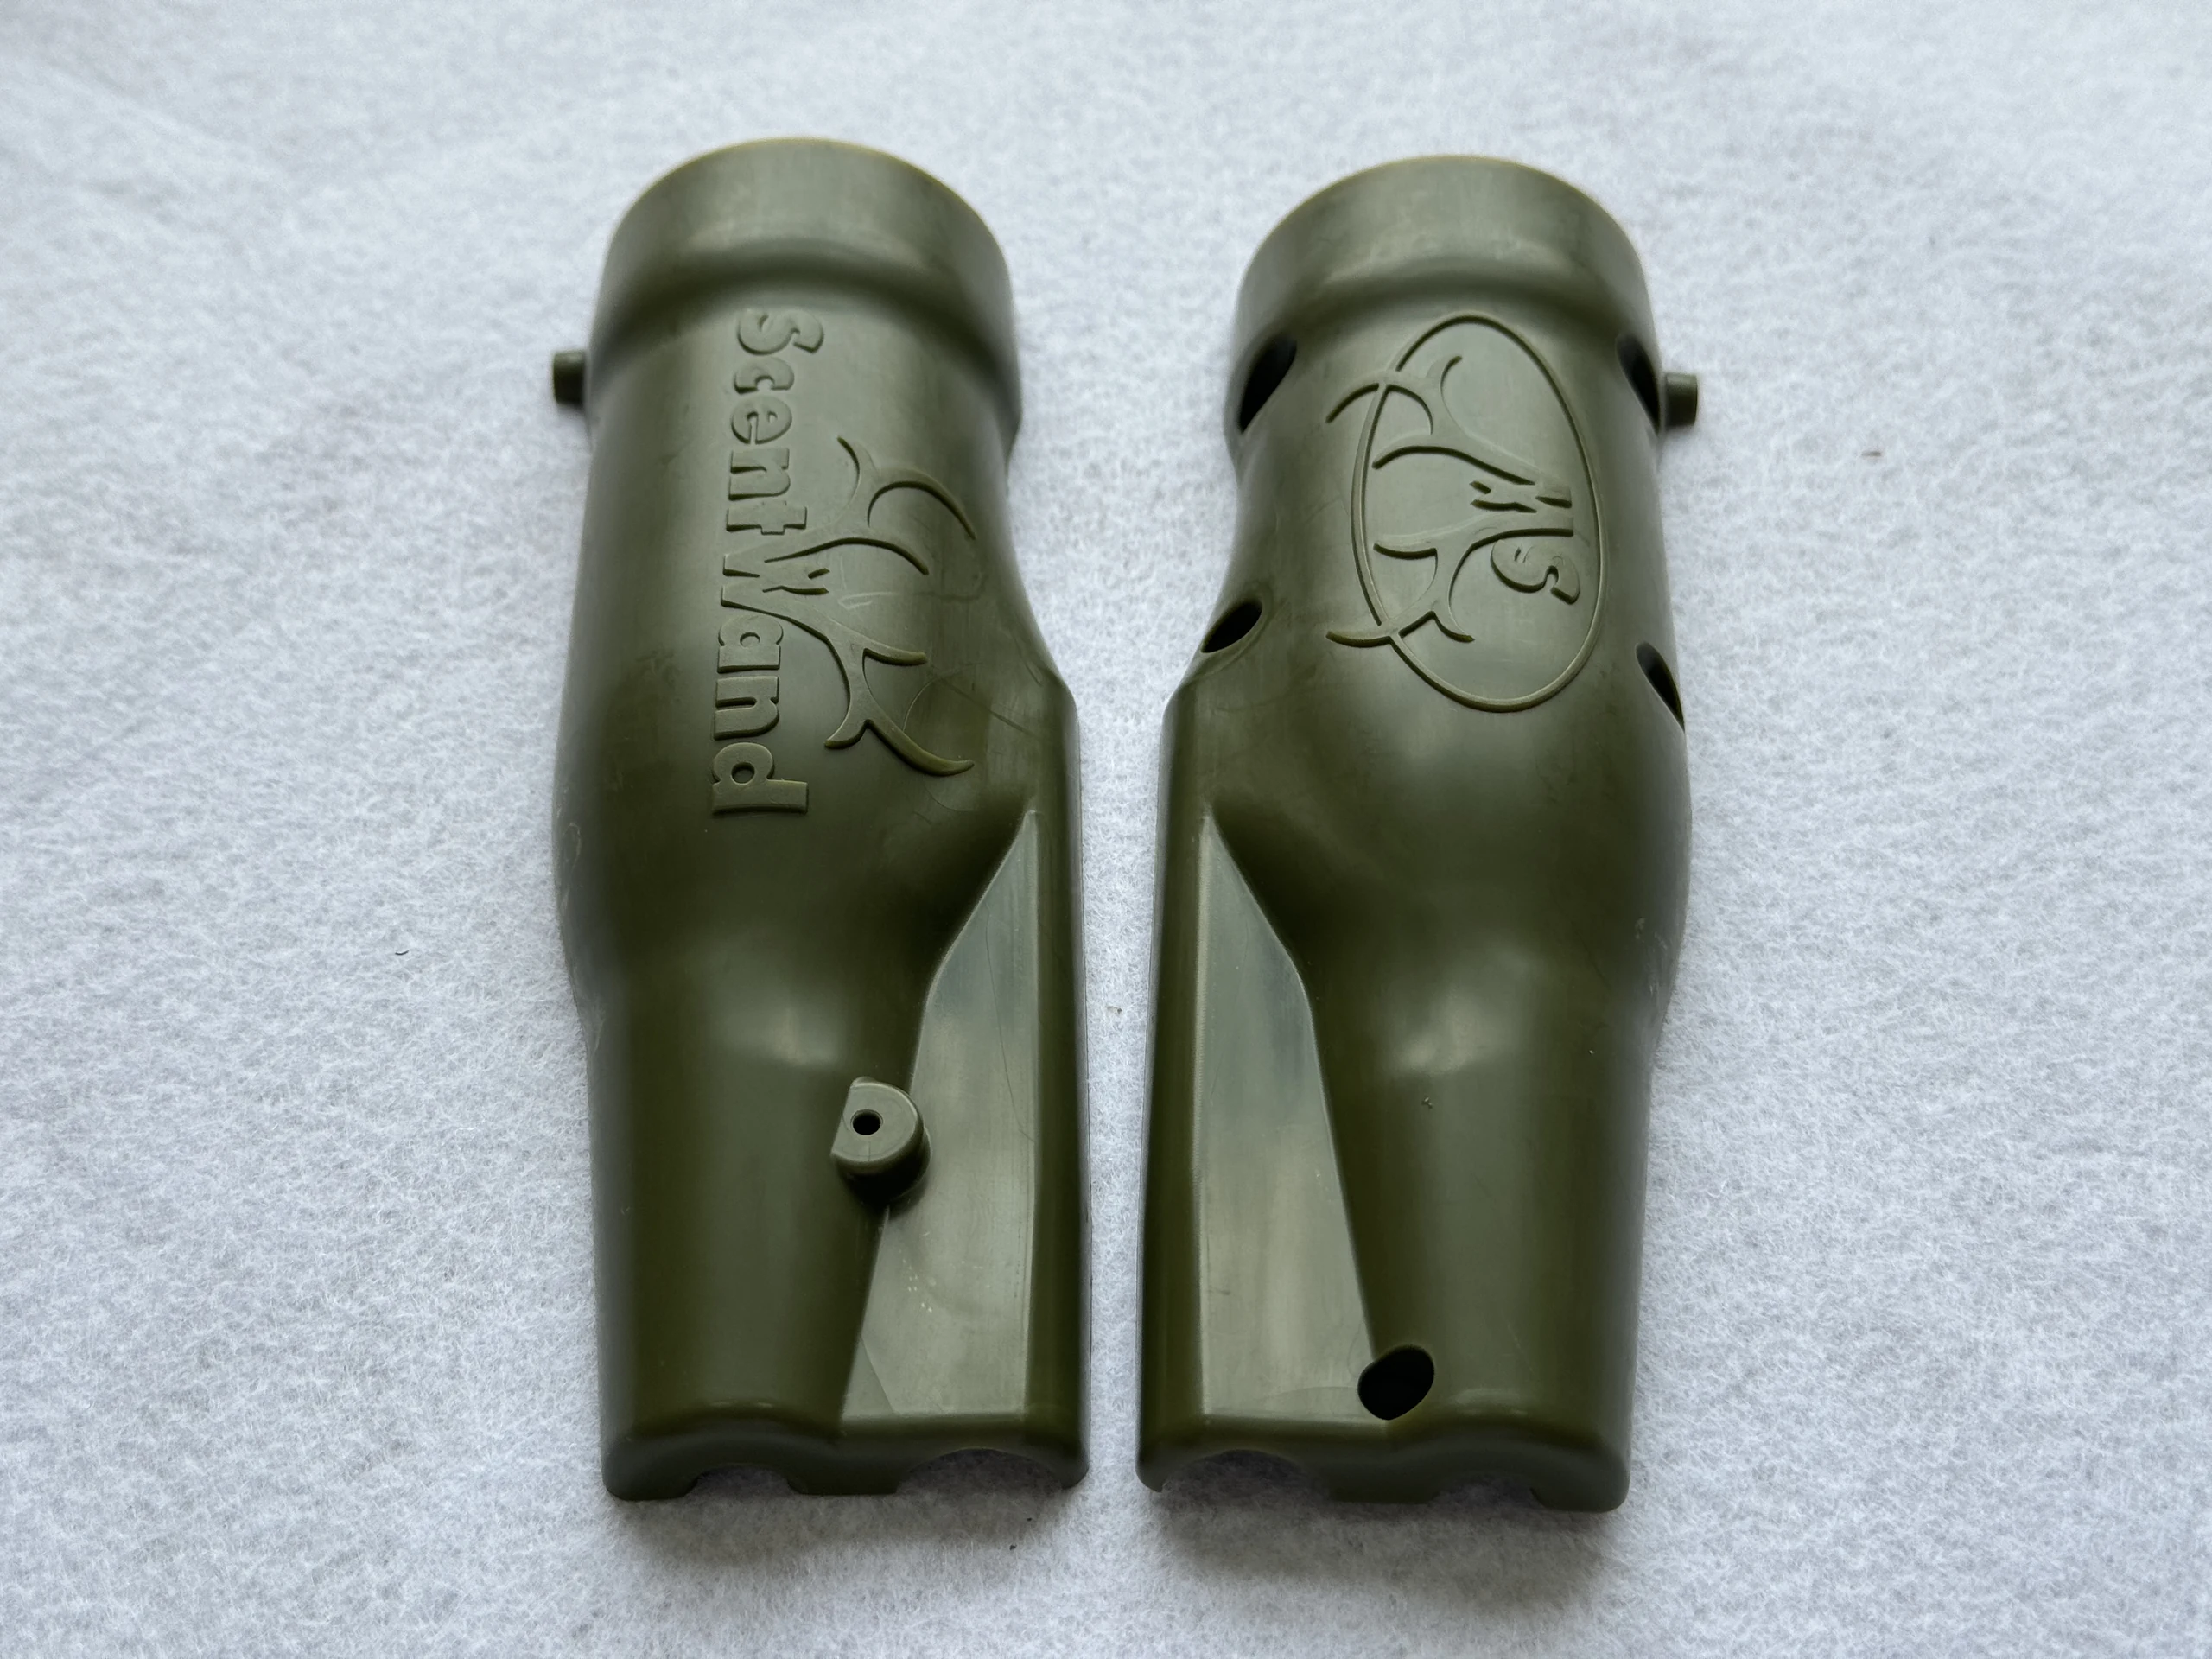
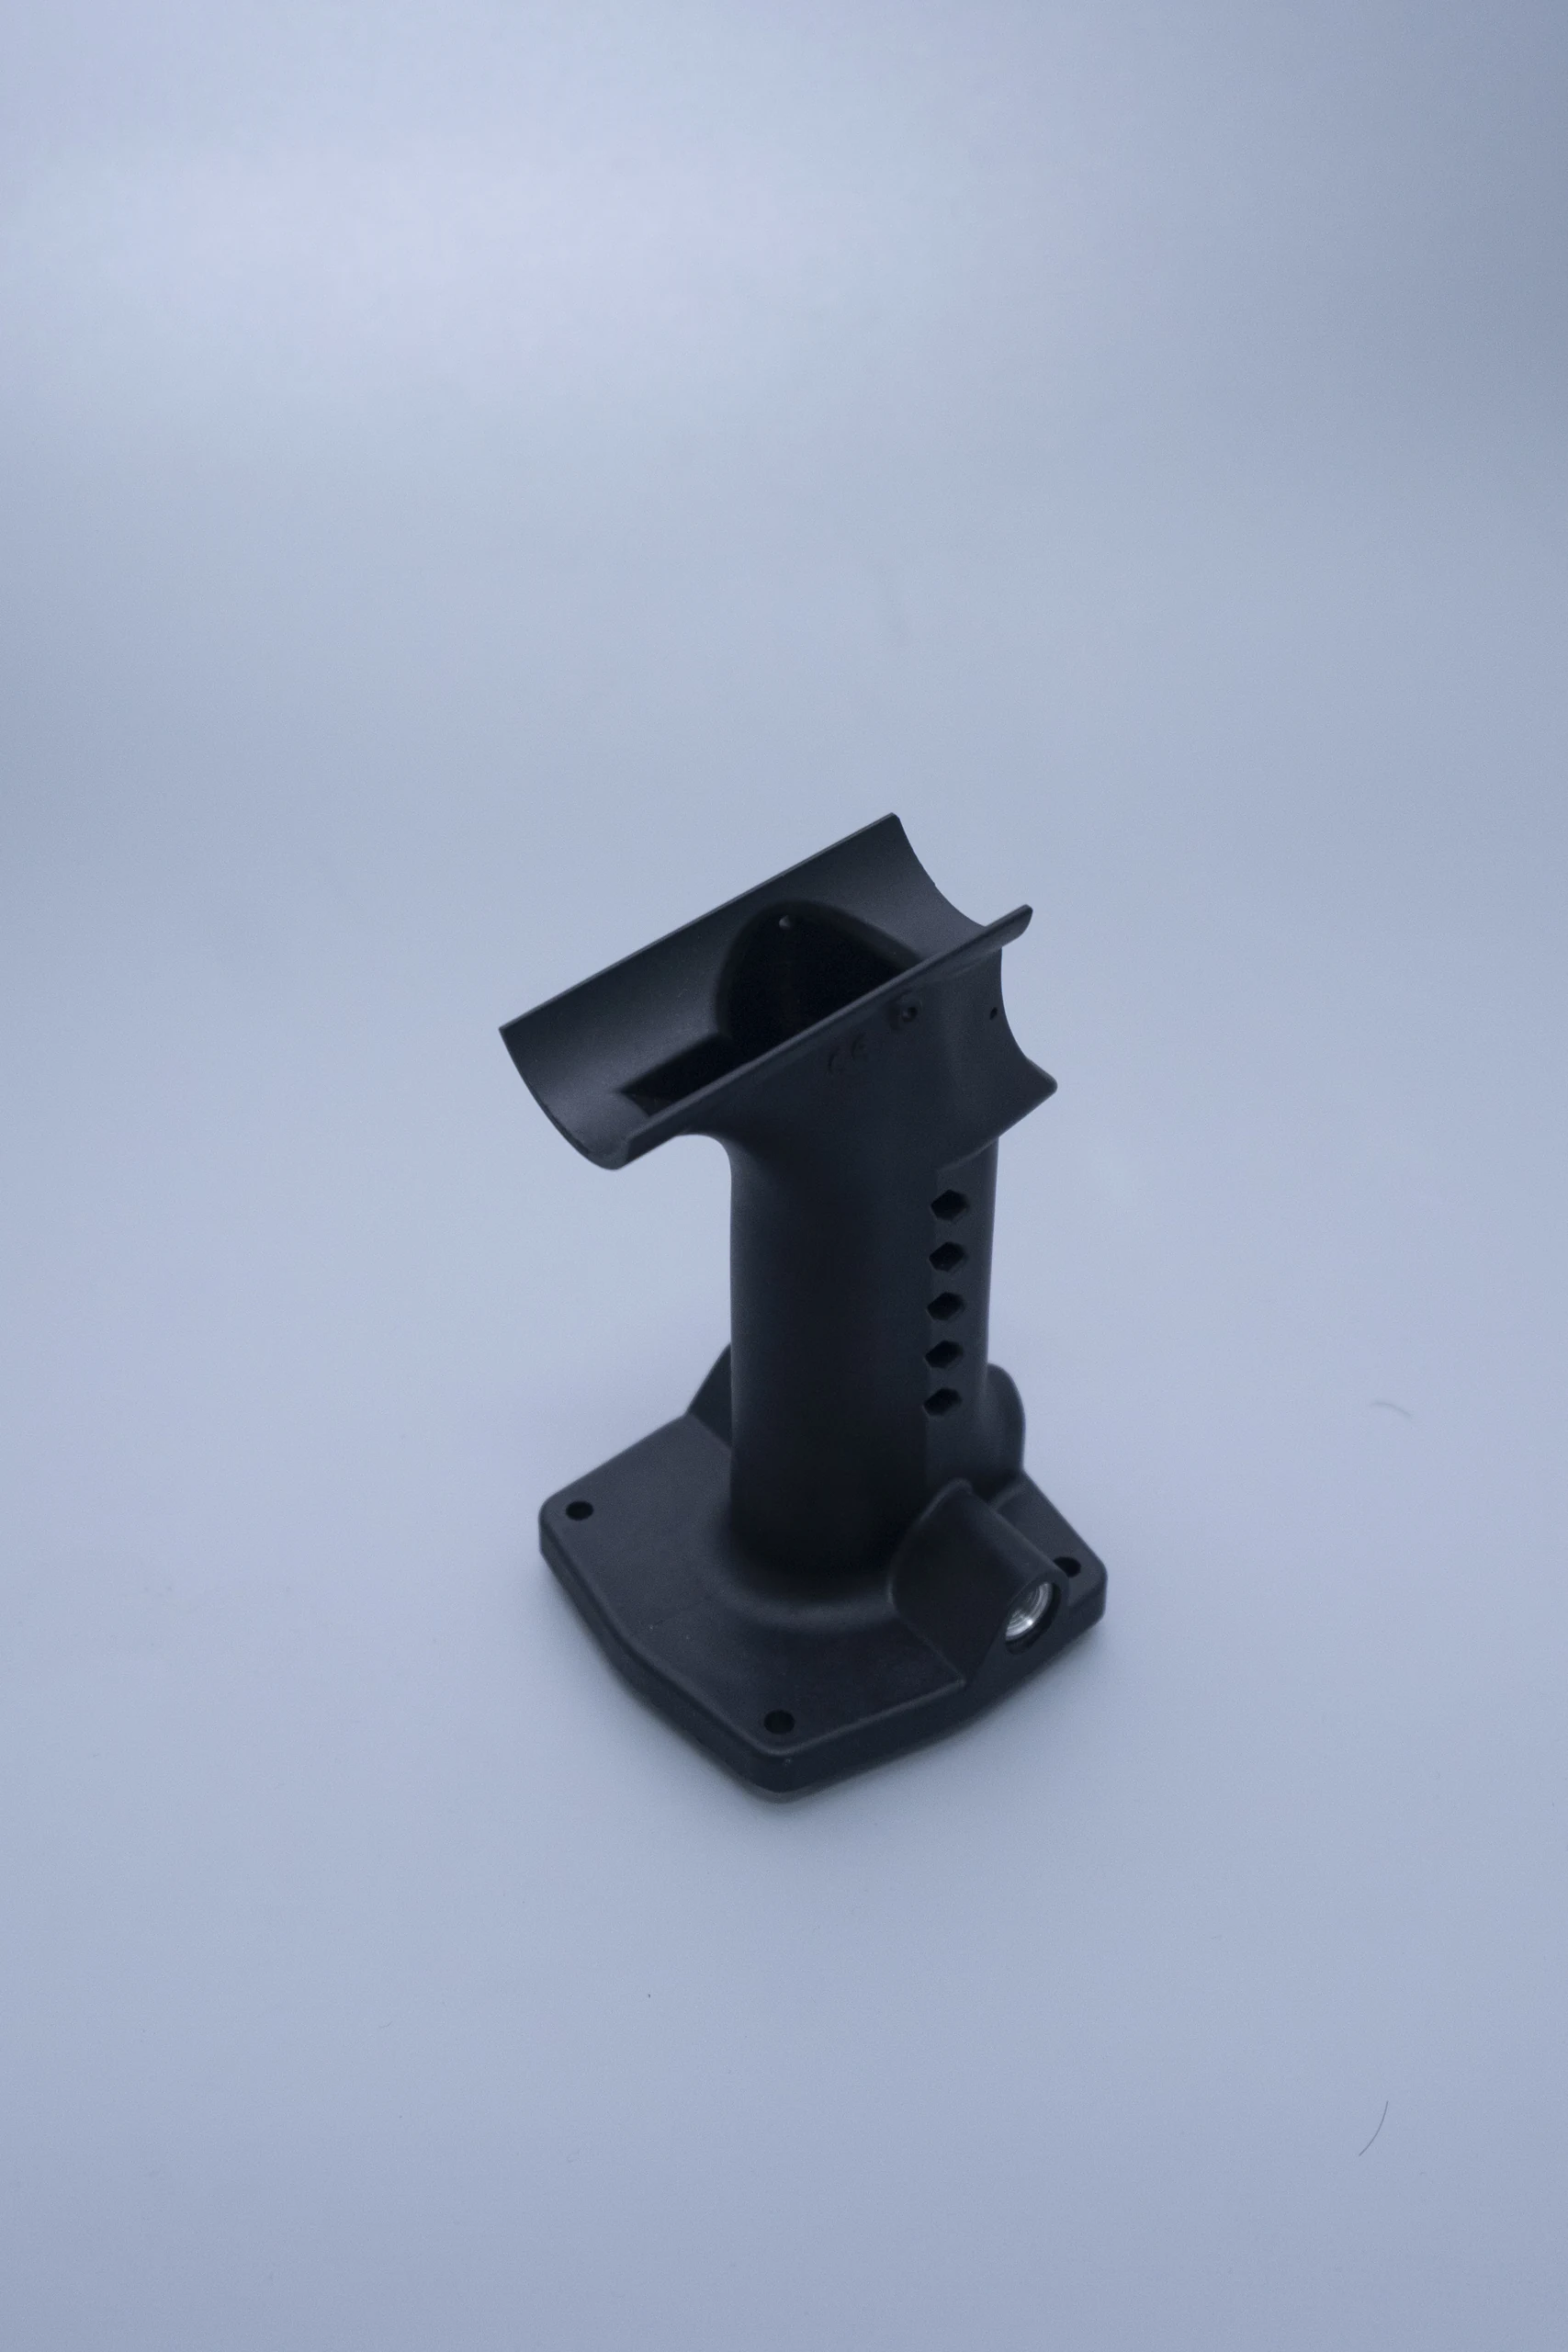
JingZhan разрабатывает индивидуальные рукоятки электроинструментов и корпуса оборудования для корпусов электроинструментов, рукояток, трещоточных ручек и клепального оборудования. План литья разрабатывается с учетом эргономичной геометрии рукоятки и зоны курка, усиленных бобышек под винты и путей передачи нагрузки, а также ударопрочных соединений корпуса и текстуры поверхности. Выбор смолы, расположение впускных литников, линии разъема и точки контроля подбираются под сопрягаемые детали, условия эксплуатации и ожидаемый объем производства.
Обзор продукта
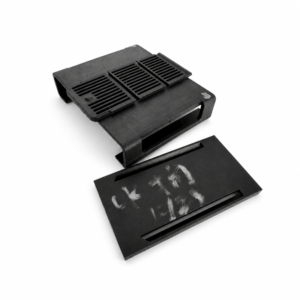
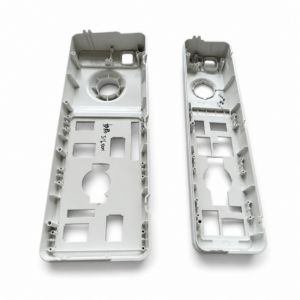
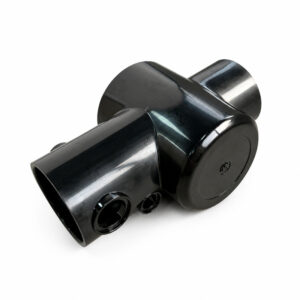
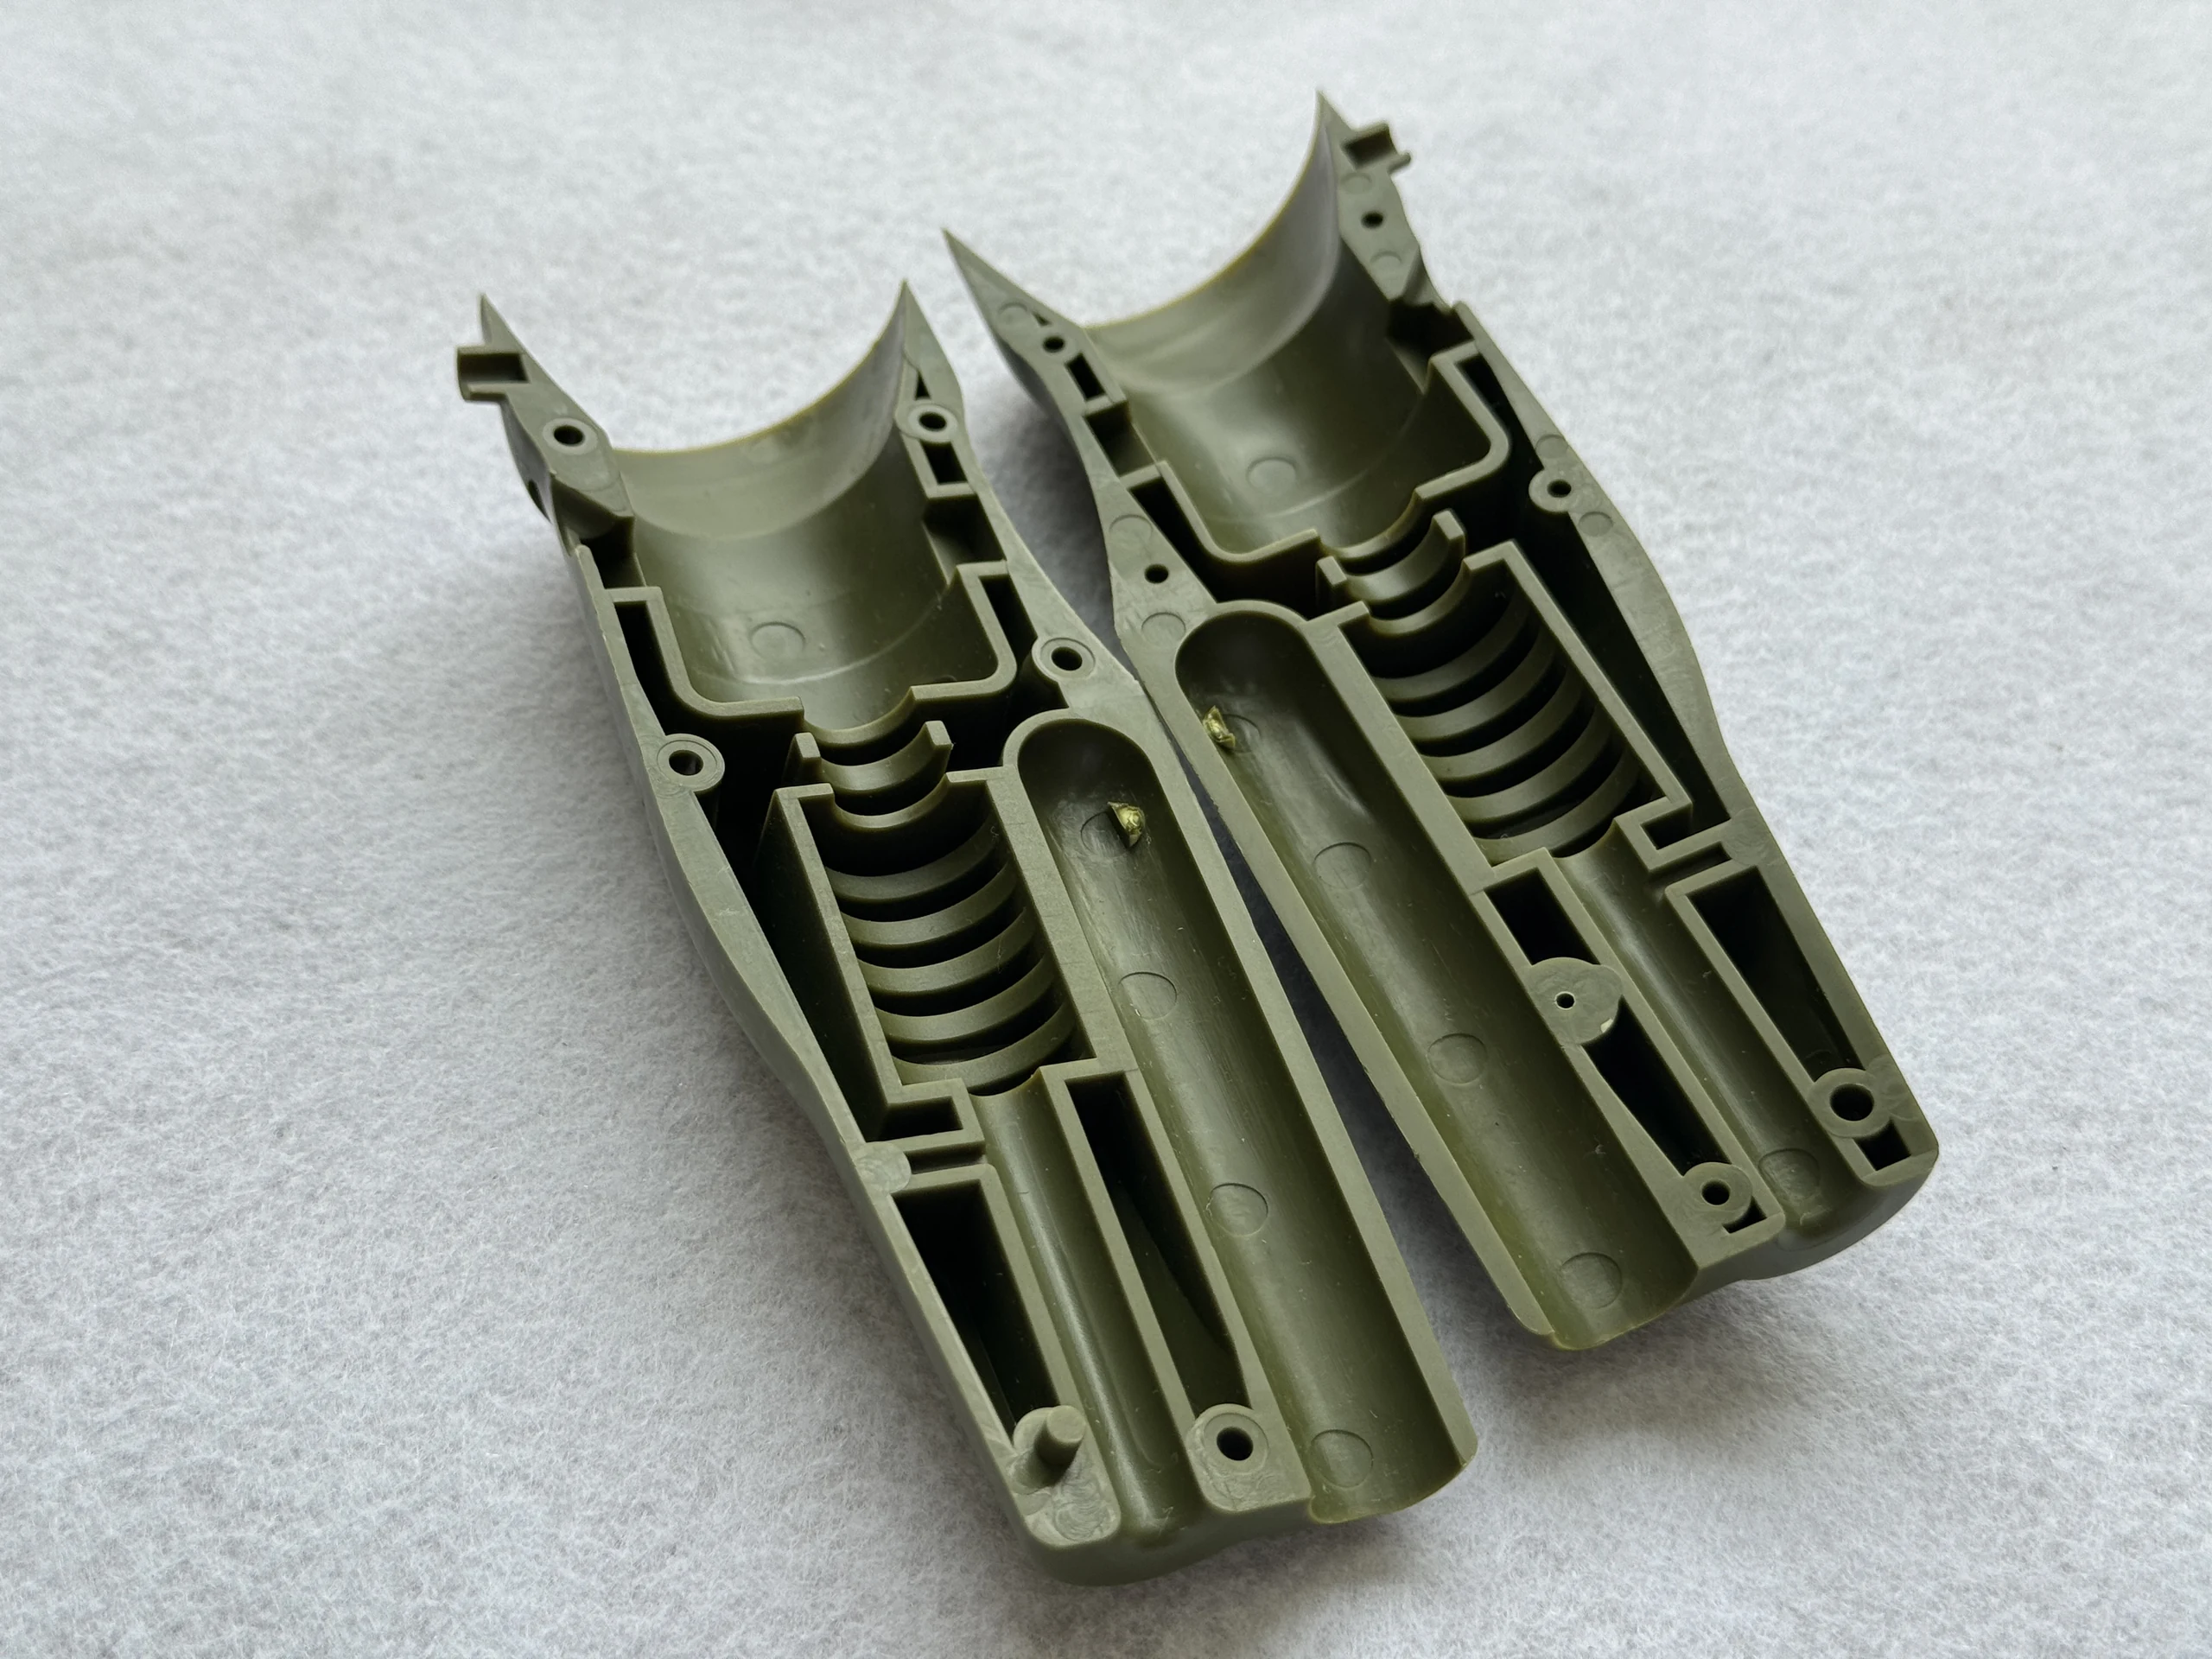
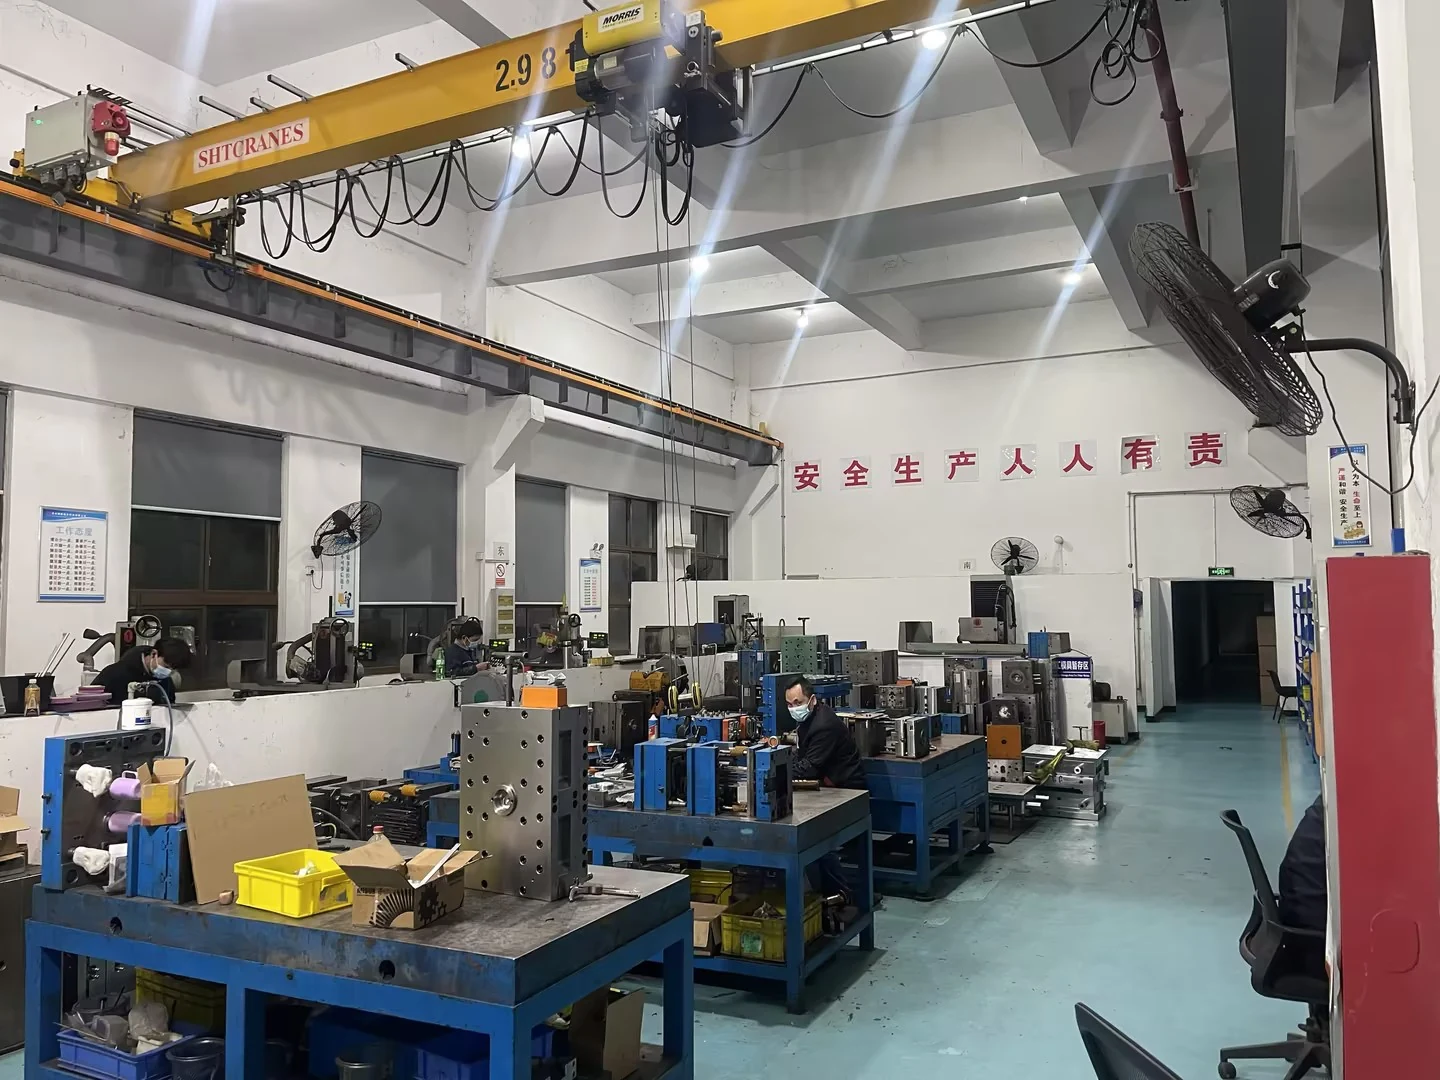
Корпуса инструментов соединяют захват оператора с внутренним механизмом и прилегающими крышками. JingZhan разрабатывает оснастку для пресс-форм и повторяющиеся детали с учётом требований к креплению, зазорам и удобству обращения, при этом базовая конфигурация материала и сборки подтверждается до выпуска. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Предоставьте двигатель, привод или другие установленные компоненты и их требования к зазорам. Проверьте доступ к крепежу, кабелям и органам управления до утверждения компоновки пресс-формы. Определить контактные поверхности, текстуру и переходы стенок. Проверить ребра и бобышки на жесткость, утяжины и извлечение из формы, сохраняя единообразие отделки, обращенной к оператору, и сборочного шва. Указать любые проверки на удар, нагрузку, вибрацию или многократное использование, требуемые конструкцией инструмента. Внешний вид корпуса не обеспечивает электрическую изоляцию, ударную защиту или рейтинг срока службы. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ В записях об оборудовании компании указаны термопластавтоматы усилием от 50 до 500 тонн, ресурсы для изготовления оснастки с ЧПУ и EDM, координатно-измерительные машины и оптическое измерительное оборудование. Выбор пресса определяется смолой, объемом впрыска, площадью проекции и компоновкой пресс-формы. Показатели оборудования не устанавливают единый допуск для всех деталей. Повторные заказы выполняются в соответствии с утверждённым чертежом, маркой материала, эталонными образцами и планом контроля. Согласовать идентификацию партии, отслеживание гнёзд при необходимости, защитную упаковку и утверждение изменений. Любая специальная обработка, квалификация или документация определяется до выпуска. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Индивидуальные корпусные компоненты для ручных и электроинструментов. Детали захвата, рукоятки и крышки для промышленного эксплуатационного оборудования. На фотографиях показаны примеры компонентов компании, а не взаимозаменяемые каталожные позиции. Пригодность для применения, а также любые показатели безопасности, долговечности или экологичности должны быть подтверждены для проекта и плана испытаний заказчика. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Рукоятки инструментов и корпуса оборудования со согласованными деталями захвата и крепления
Ключевые требования к обработке
Проверить внутренний механизм
Уравновесить захват и конструкцию
Согласовать функциональную валидацию
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Объем производства
Разработка индивидуальной оснастки, утверждение проб и согласованные повторяющиеся поставки компонентов.
Выбор материала
PA, армированный PA, ABS, PC/ABS или другая марка корпуса, одобренная заказчиком.
Инженерный подход
Профиль захвата, крепежные бобышки, внутренние ребра и выравнивание крышки.
Размеры и допуск
Утвержденный чертеж и соглашение о контроле конкретных характеристик.
Цвет и отделка
Указанная марка, эталон цвета и зоны внешнего вида.
Расположение инструментов
Гнезда, вставки и планируемое обслуживание рассмотрены с учетом спроса.
Качество и поставка
Согласованные проверки первой детали и партии, защитная упаковка и идентификация партии.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочно 4–8 недель до первой пробной отливки после утверждения конструкции пресс-формы и коммерческого релиза; корректировки и валидация заказчиком — дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
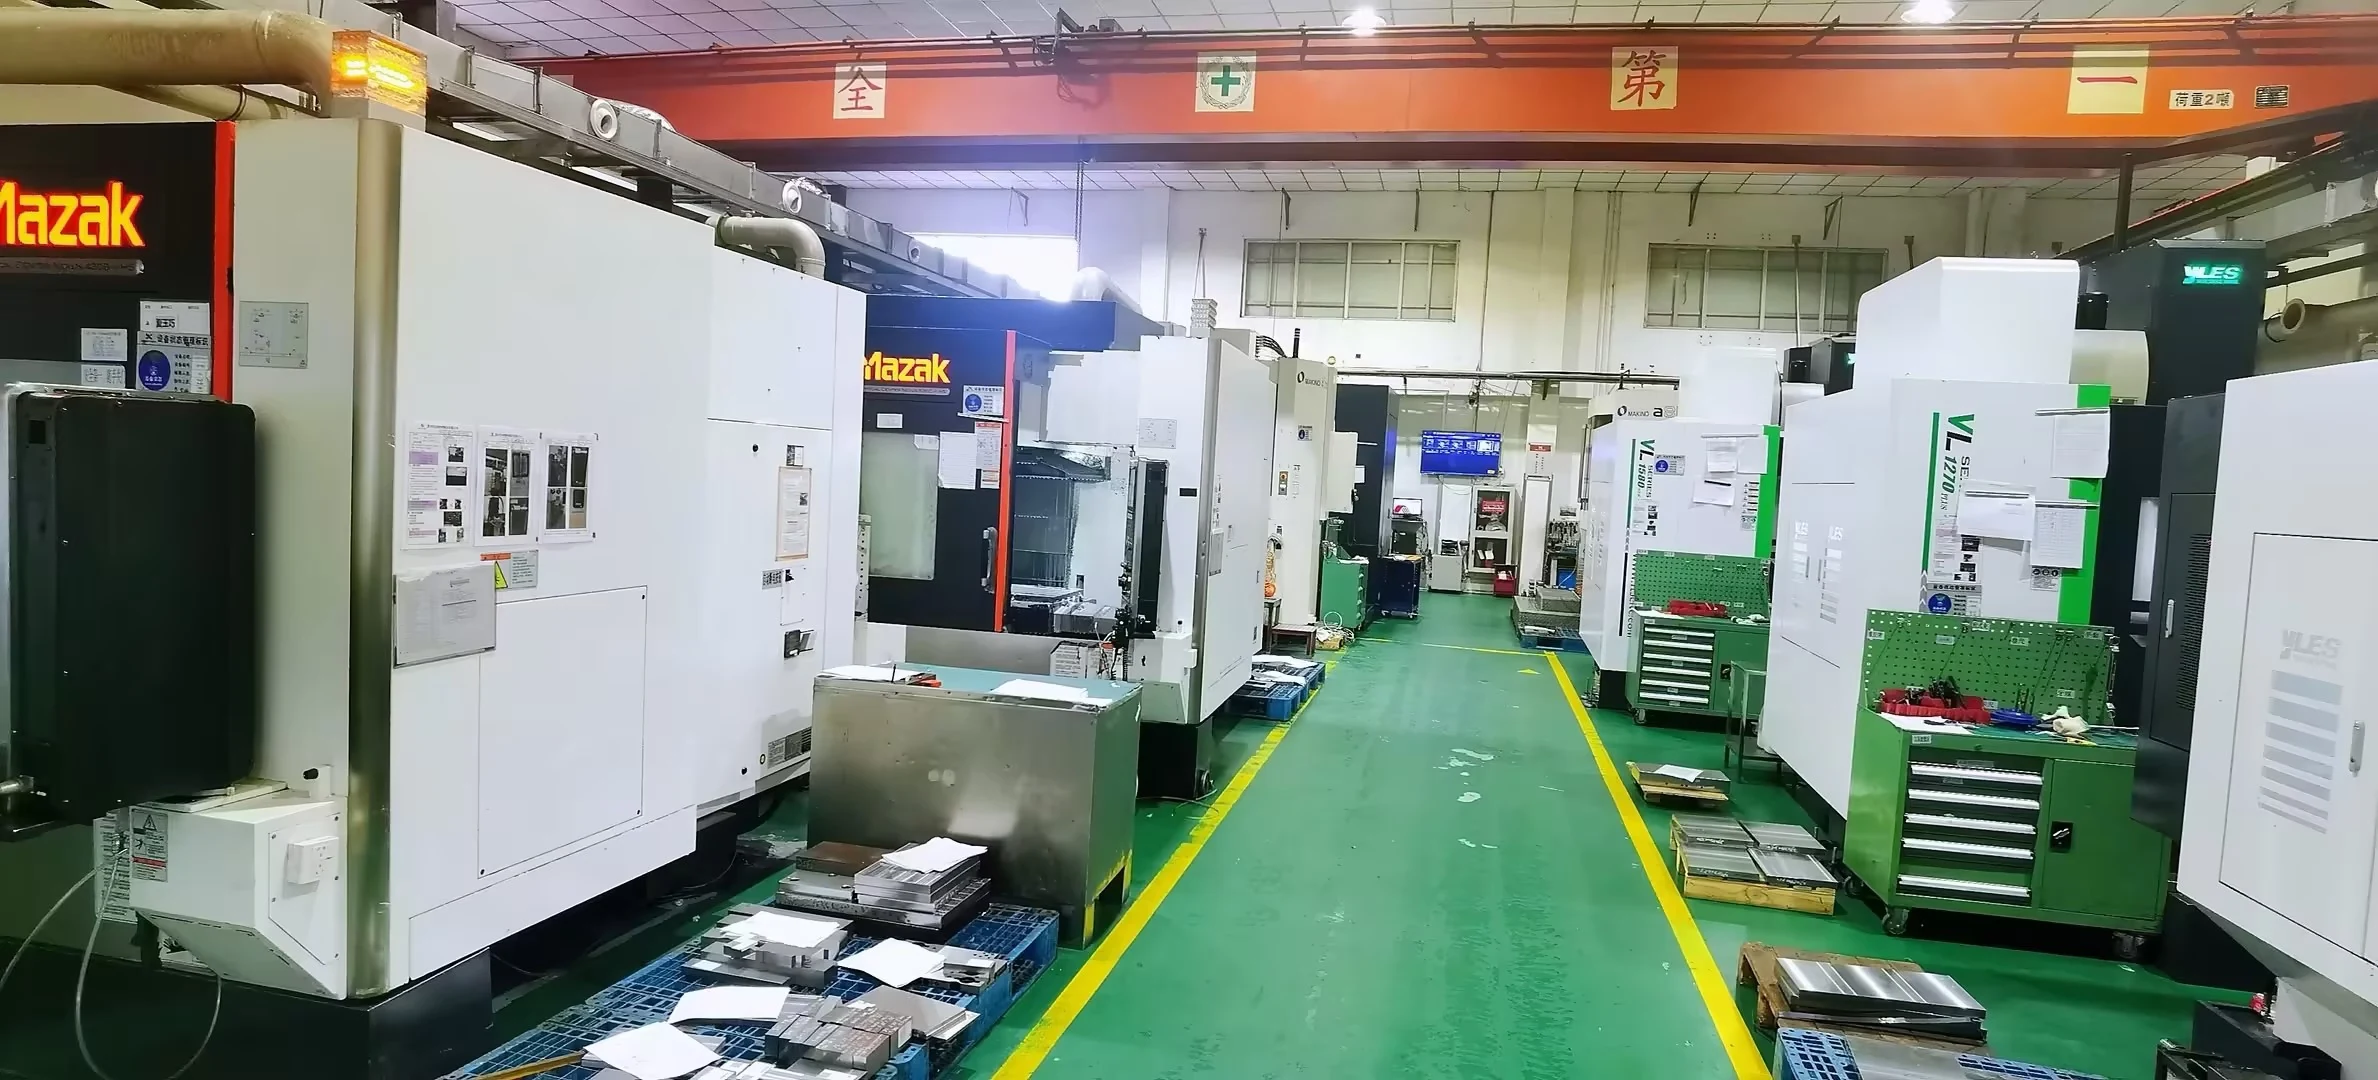
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Рукоятки электроинструментов и корпуса оборудования |
| Типичные области применения | корпуса электроинструментов, рукоятки, трещоточные ручки и клепальное оборудование |
| Варианты материалов | PA, POM, PP, ABS, PC/ABS, TPE и армированные инженерные смолы, выбранные под рабочую нагрузку |
| Инженерный подход | эргономичная геометрия рукоятки и зоны курка, усиленные бобышки под винты и пути передачи нагрузки, а также ударопрочные соединения корпуса и текстура поверхности |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.