Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


Автомобильные виброгасители и резиновые втулки
JingZhan разрабатывает индивидуальные автомобильные виброгасители и резиновые втулки для соединителей трансмиссии, подвесных подузлов и точек виброизоляции. План формования разрабатывается с учетом контролируемого сжатия и геометрии демпфирования, стабильных отверстий втулок и сопрягаемых посадок, а также долговечных границ раздела эластомер-пластик. Выбор смолы, расположение впускного литника, линии разъема и точки контроля соответствуют сопрягаемым деталям, условиям эксплуатации и ожидаемому объему производства.
Обзор продукта
Демпферу или втулке нужно больше, чем правильный контур. JingZhan анализирует сопрягаемую геометрию, спецификацию материала и предлагаемый маршрут производства, чтобы пробные детали можно было оценить в реальной сборке до согласования повторной поставки. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Provide load direction, movement, temperature and fluid exposure. Agree hardness, conditioning and a test method; colour and photographs cannot identify the compound or its service life. Определите внутренний диаметр, контактные поверхности и допустимую деформацию в установленном состоянии. Проверьте кромки, облой и линии разъёма там, где они могут повредить сопрягаемую поверхность или повлиять на зацепление. Подтвердить, требует ли деталь термопластичного формования, вулканизации резины, склеивания или другого маршрута. Приёмочные испытания должны включать согласованную посадку и проверки нагрузки или сжатия, а не только размеры. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ В корпоративных записях перечислены ресурсы инструментальной оснастки CNC и EDM, термопластичные формовочные машины от 50 до 500 тонн, координатно-измерительное и оптическое измерительное оборудование. Эти записи не подтверждают возможности вулканизации резины или склеивания. Для эластомерных и склеенных деталей процесс, место производства и обязанности поставщика должны быть подтверждены до принятия заказа. Повторные заказы выполняются в соответствии с утвержденным чертежом, спецификацией смолы или компаунда, эталонными образцами и планом контроля. Согласовать идентификацию партии, отслеживание гнезд при необходимости, защитную упаковку и утверждение изменений. Квалификация заказчика и любая специальная документация определяются до выпуска. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Индивидуальные соединительные подушки, втулки и интерфейсы виброизоляции. Защитные гибкие компоненты в узлах, связанных с транспортными средствами, подлежащие подтверждению конструкции. На фотографиях показаны примеры компонентов компании, а не взаимозаменяемые каталожные позиции. Пригодность для применения, а также любые показатели безопасности, долговечности или экологичности должны быть подтверждены для проекта и плана испытаний заказчика. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Демпферы и втулки, разработанные с учётом рабочего интерфейса
Ключевые требования к обработке
Укажите рабочие условия
Контролируйте интерфейс
Утвердить маршрут процесса
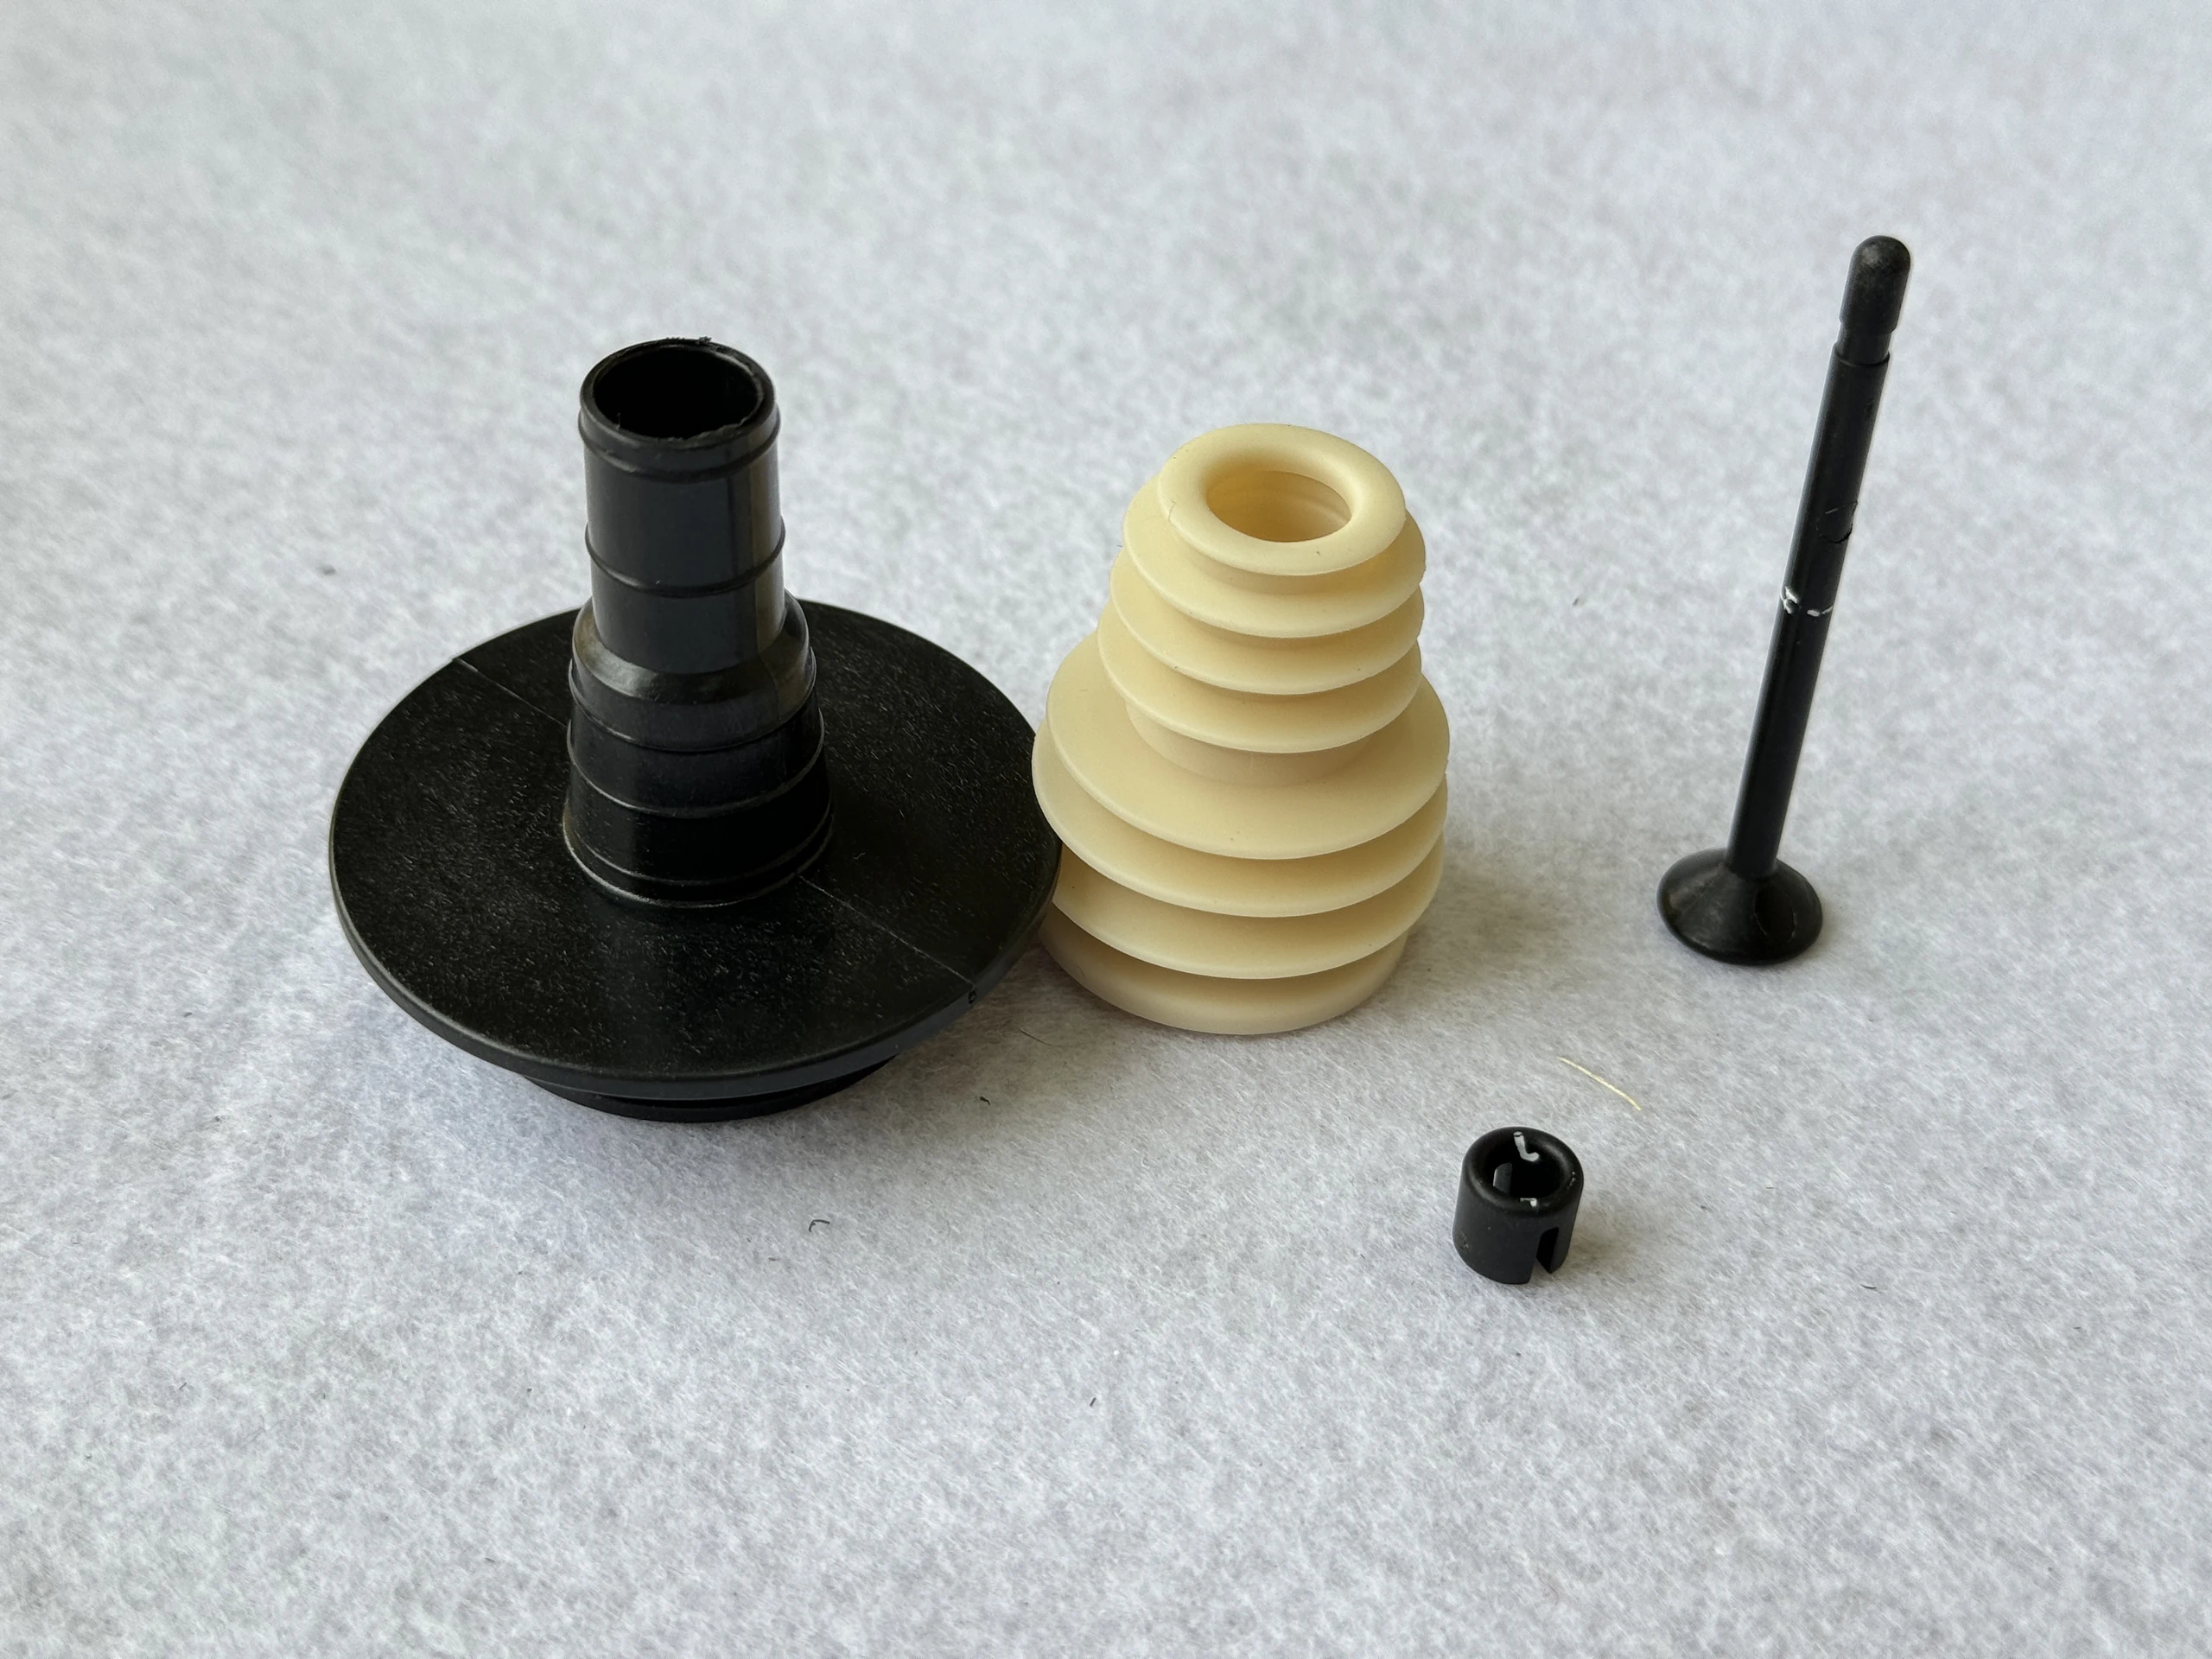
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Объем производства
Разработка индивидуальной оснастки, утверждение проб и согласованные повторяющиеся поставки компонентов.
Выбор материала
Drawing-specified rubber or elastomer compound; grade and manufacturing route subject to review.
Инженерный подход
Посадка отверстия, профиль стенки, пространство для сжатия и сопрягаемые поверхности.
Размеры и допуск
Утвержденный чертеж и соглашение о контроле конкретных характеристик.
Цвет и отделка
Указанная марка, эталон цвета и зоны внешнего вида.
Расположение инструментов
Гнезда, вставки и планируемое обслуживание рассмотрены с учетом спроса.
Качество и поставка
Согласованные проверки первой детали и партии, защитная упаковка и идентификация партии.
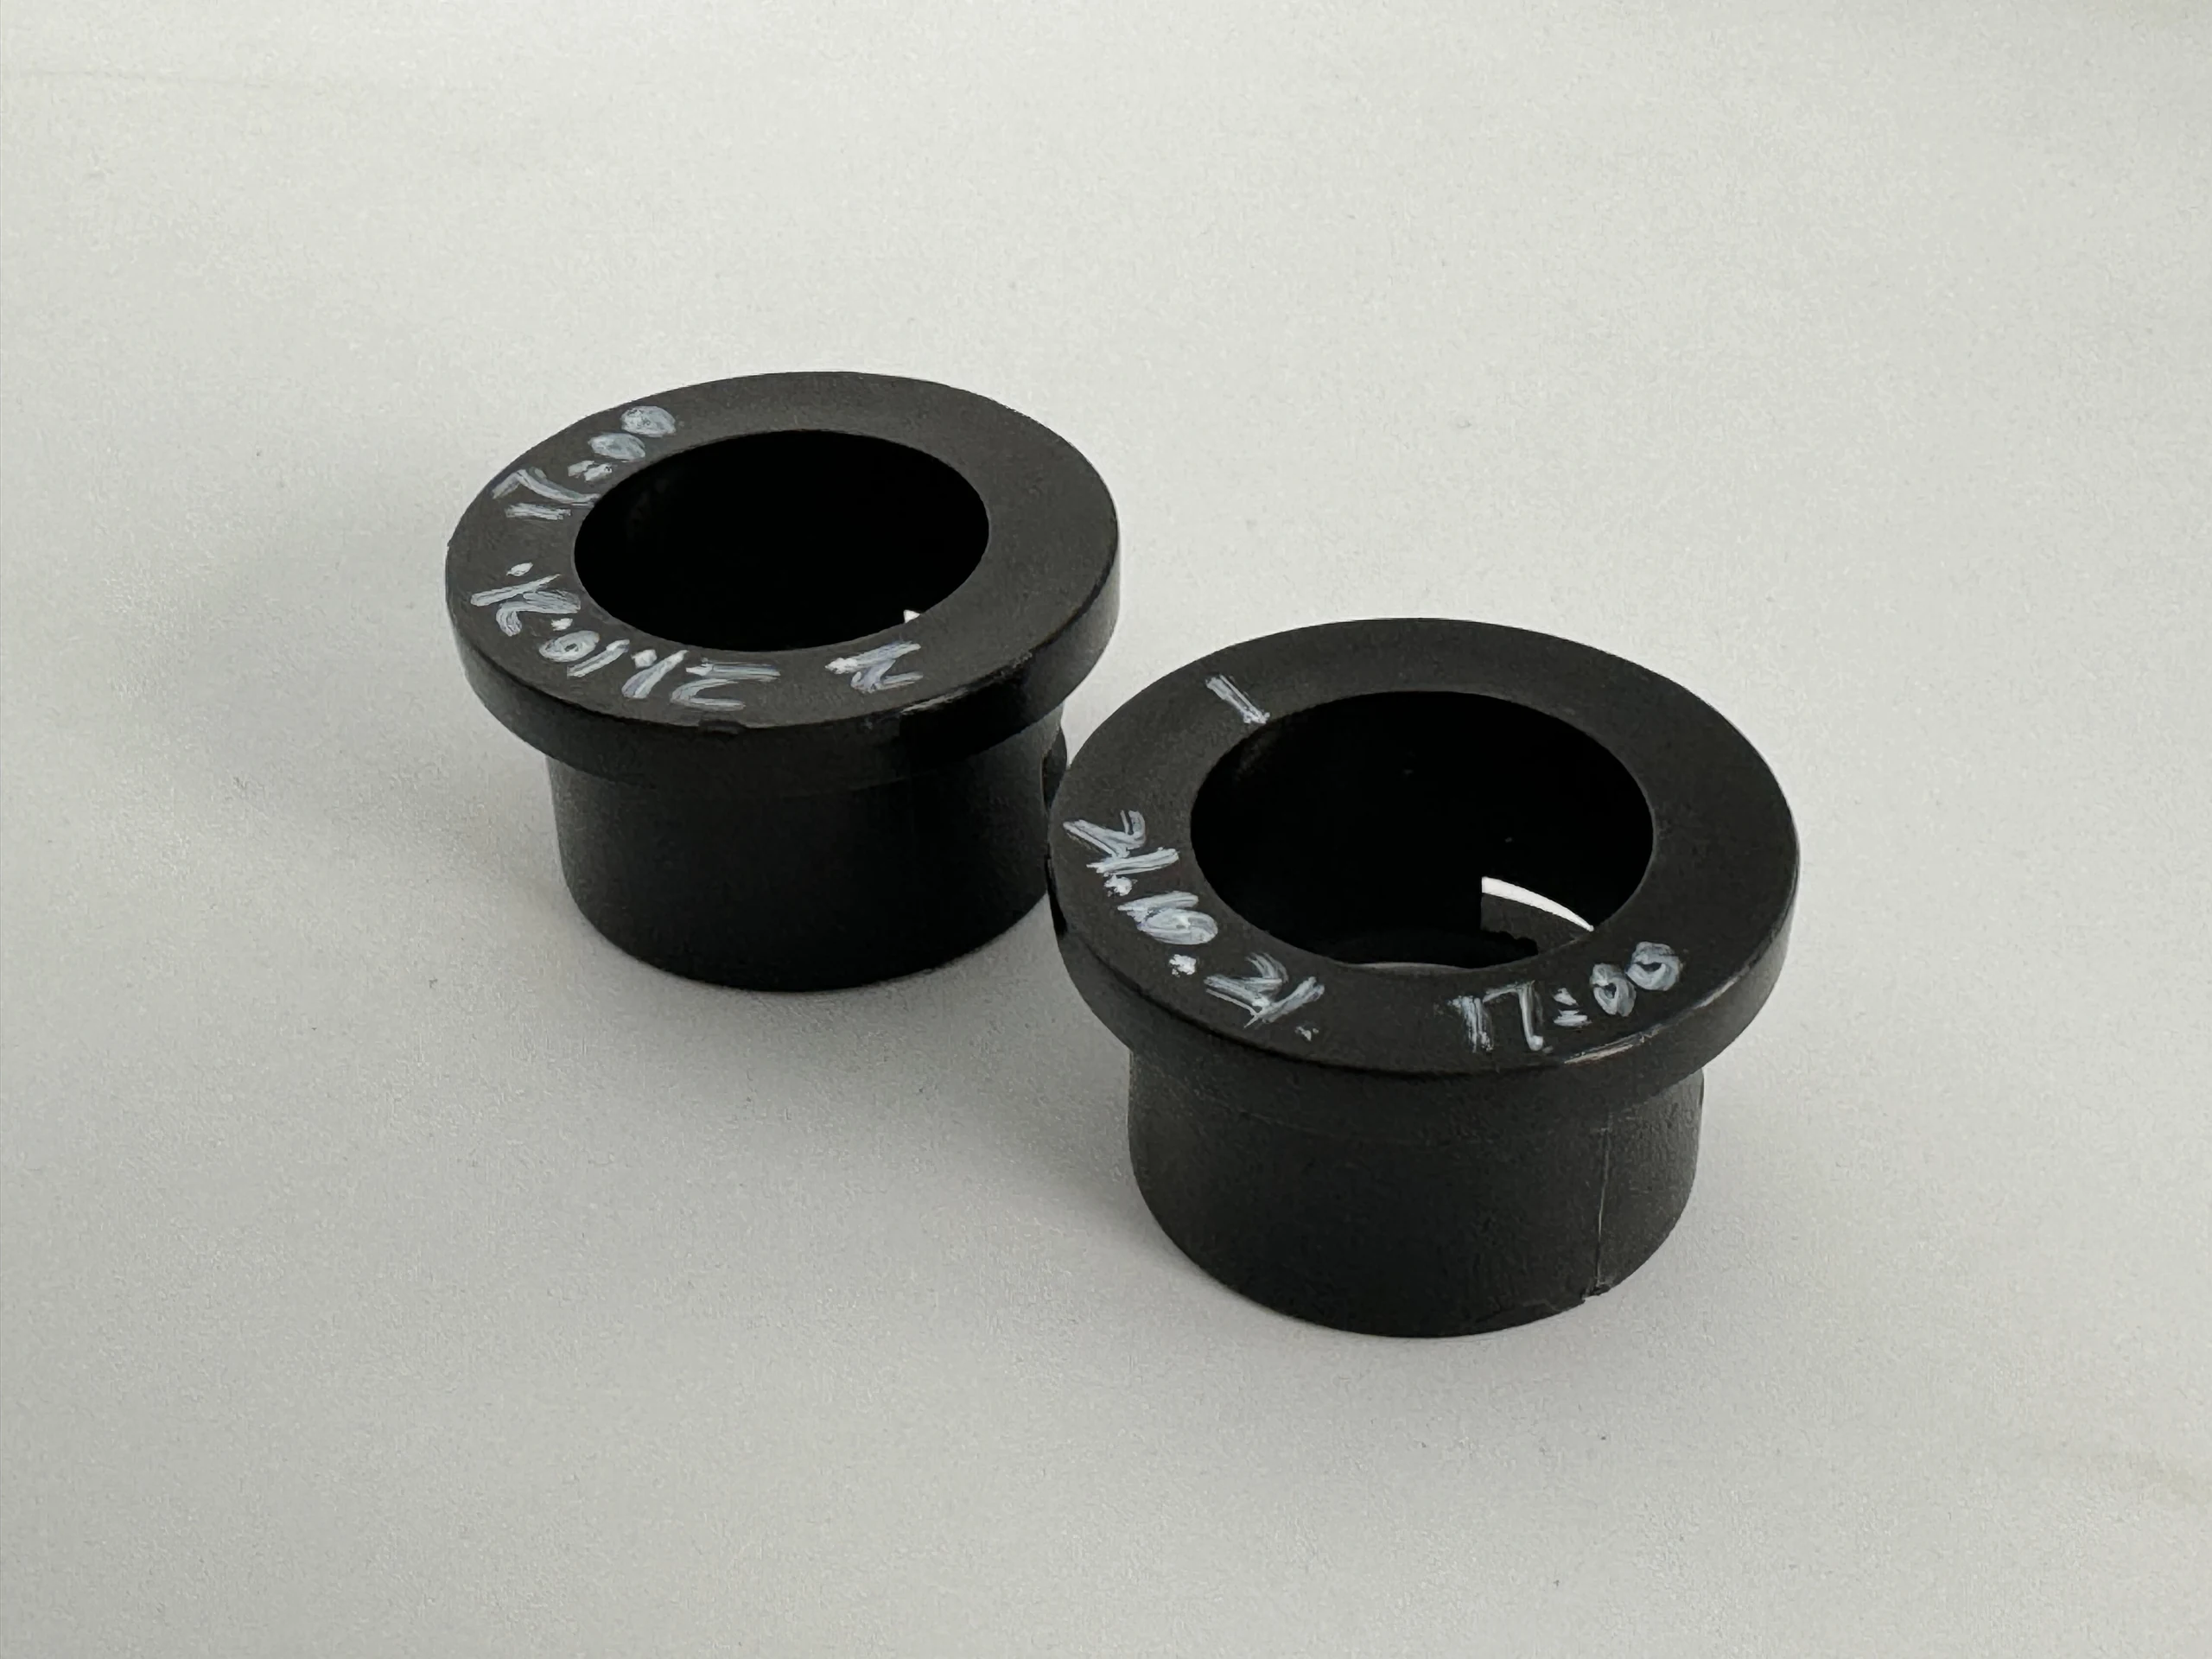
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочный срок 4–8 недель до первоначального испытания оснастки, при условии подтверждённого технологического маршрута после утверждения конструкции оснастки и коммерческого выпуска; корректировки и валидация заказчиком выполняются дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
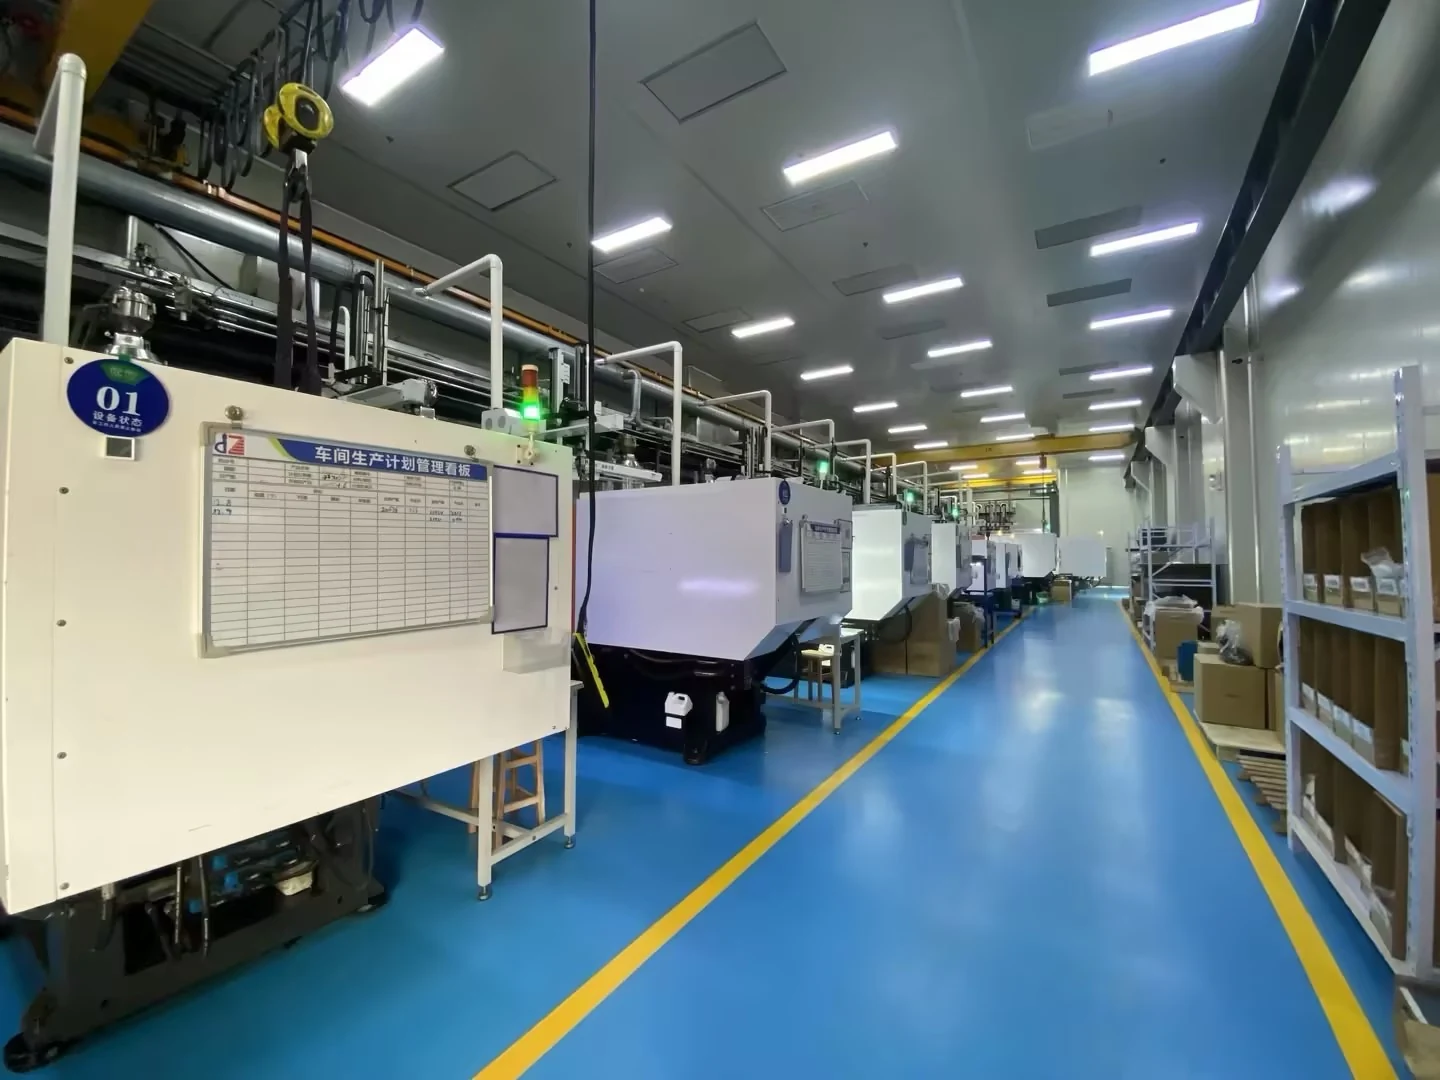
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
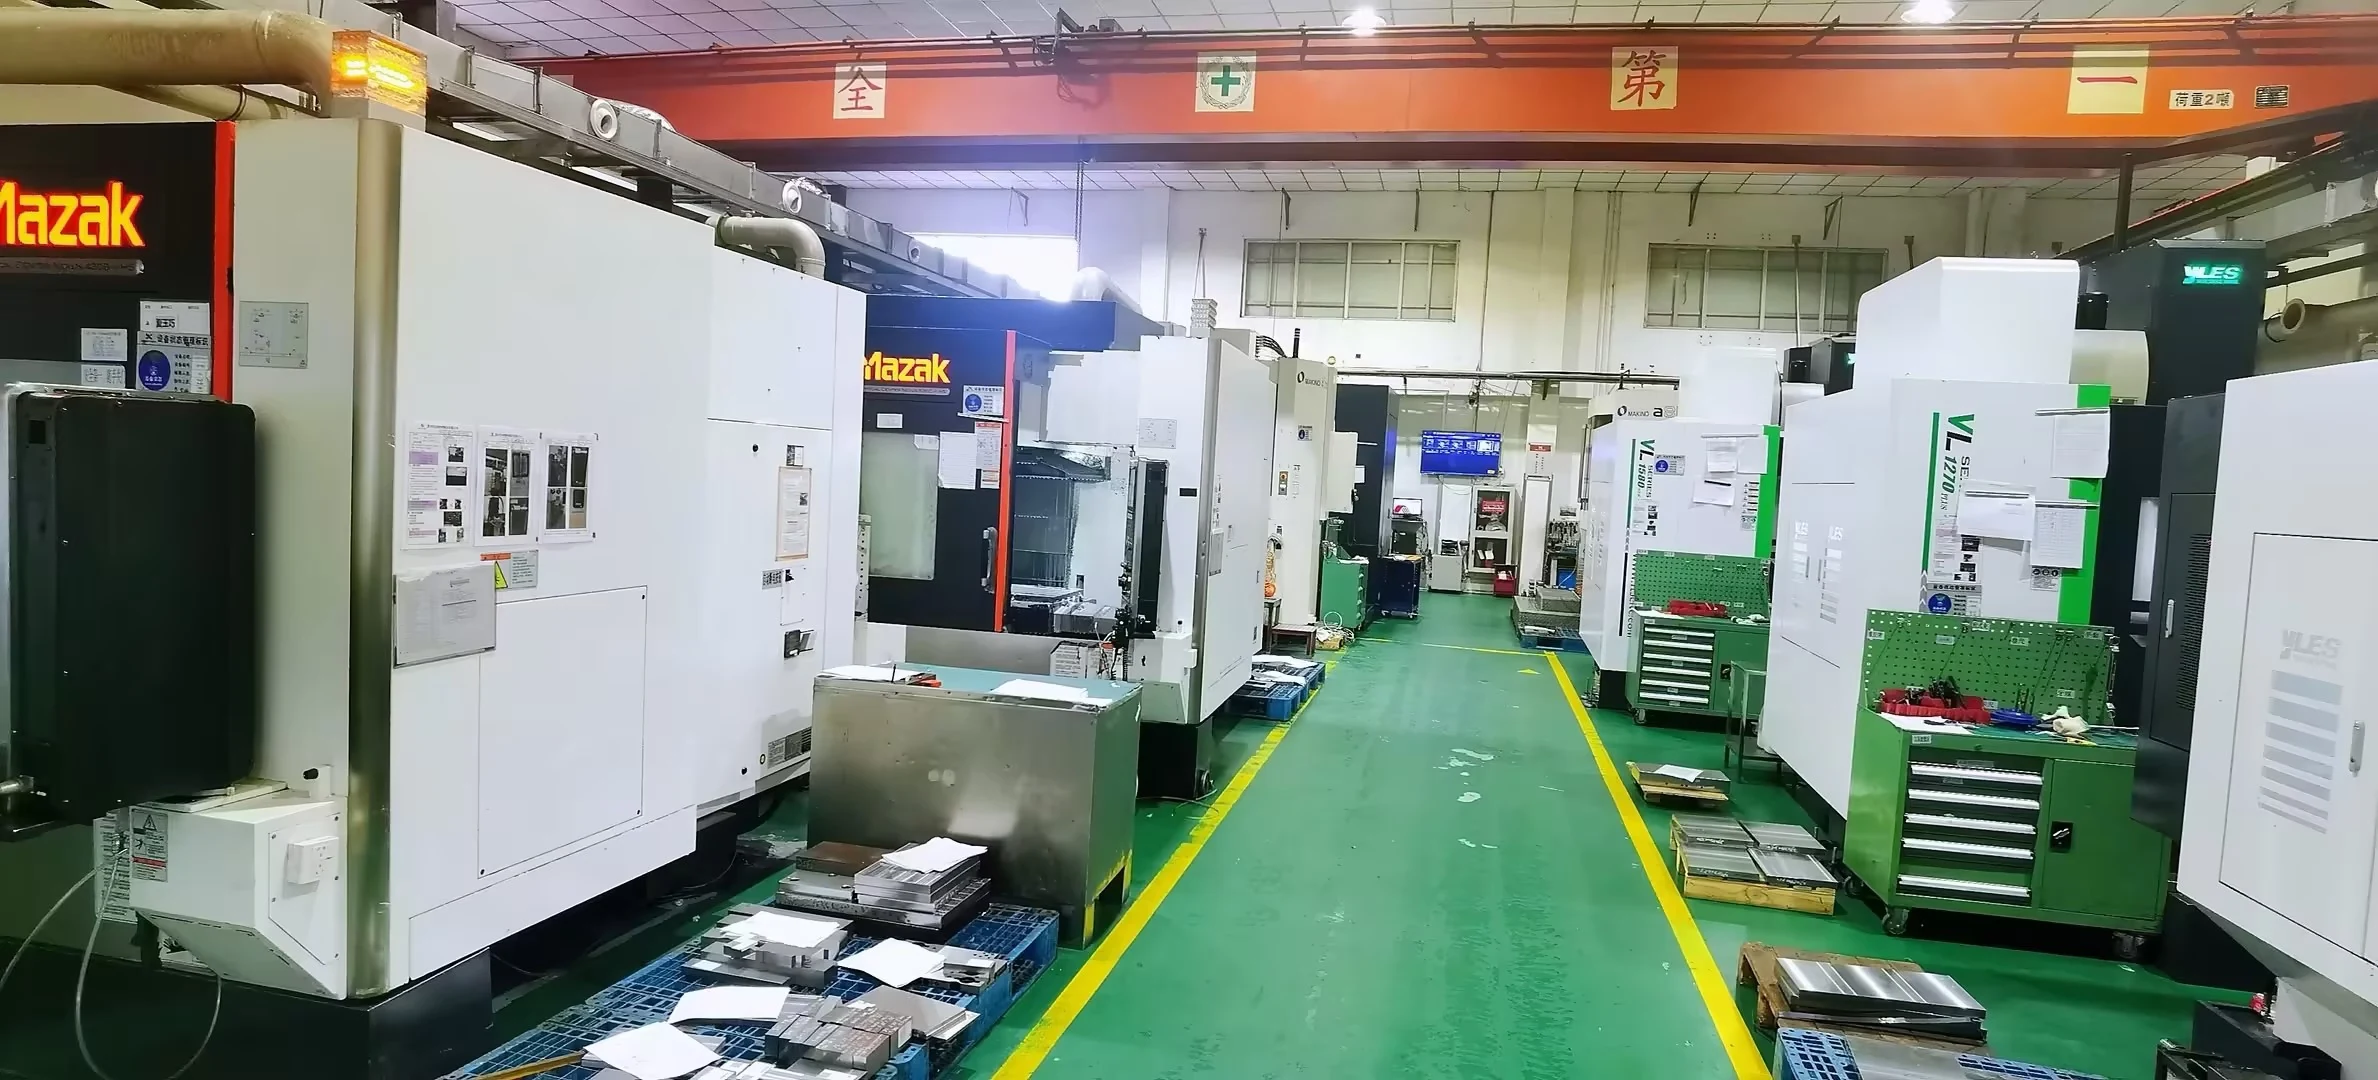
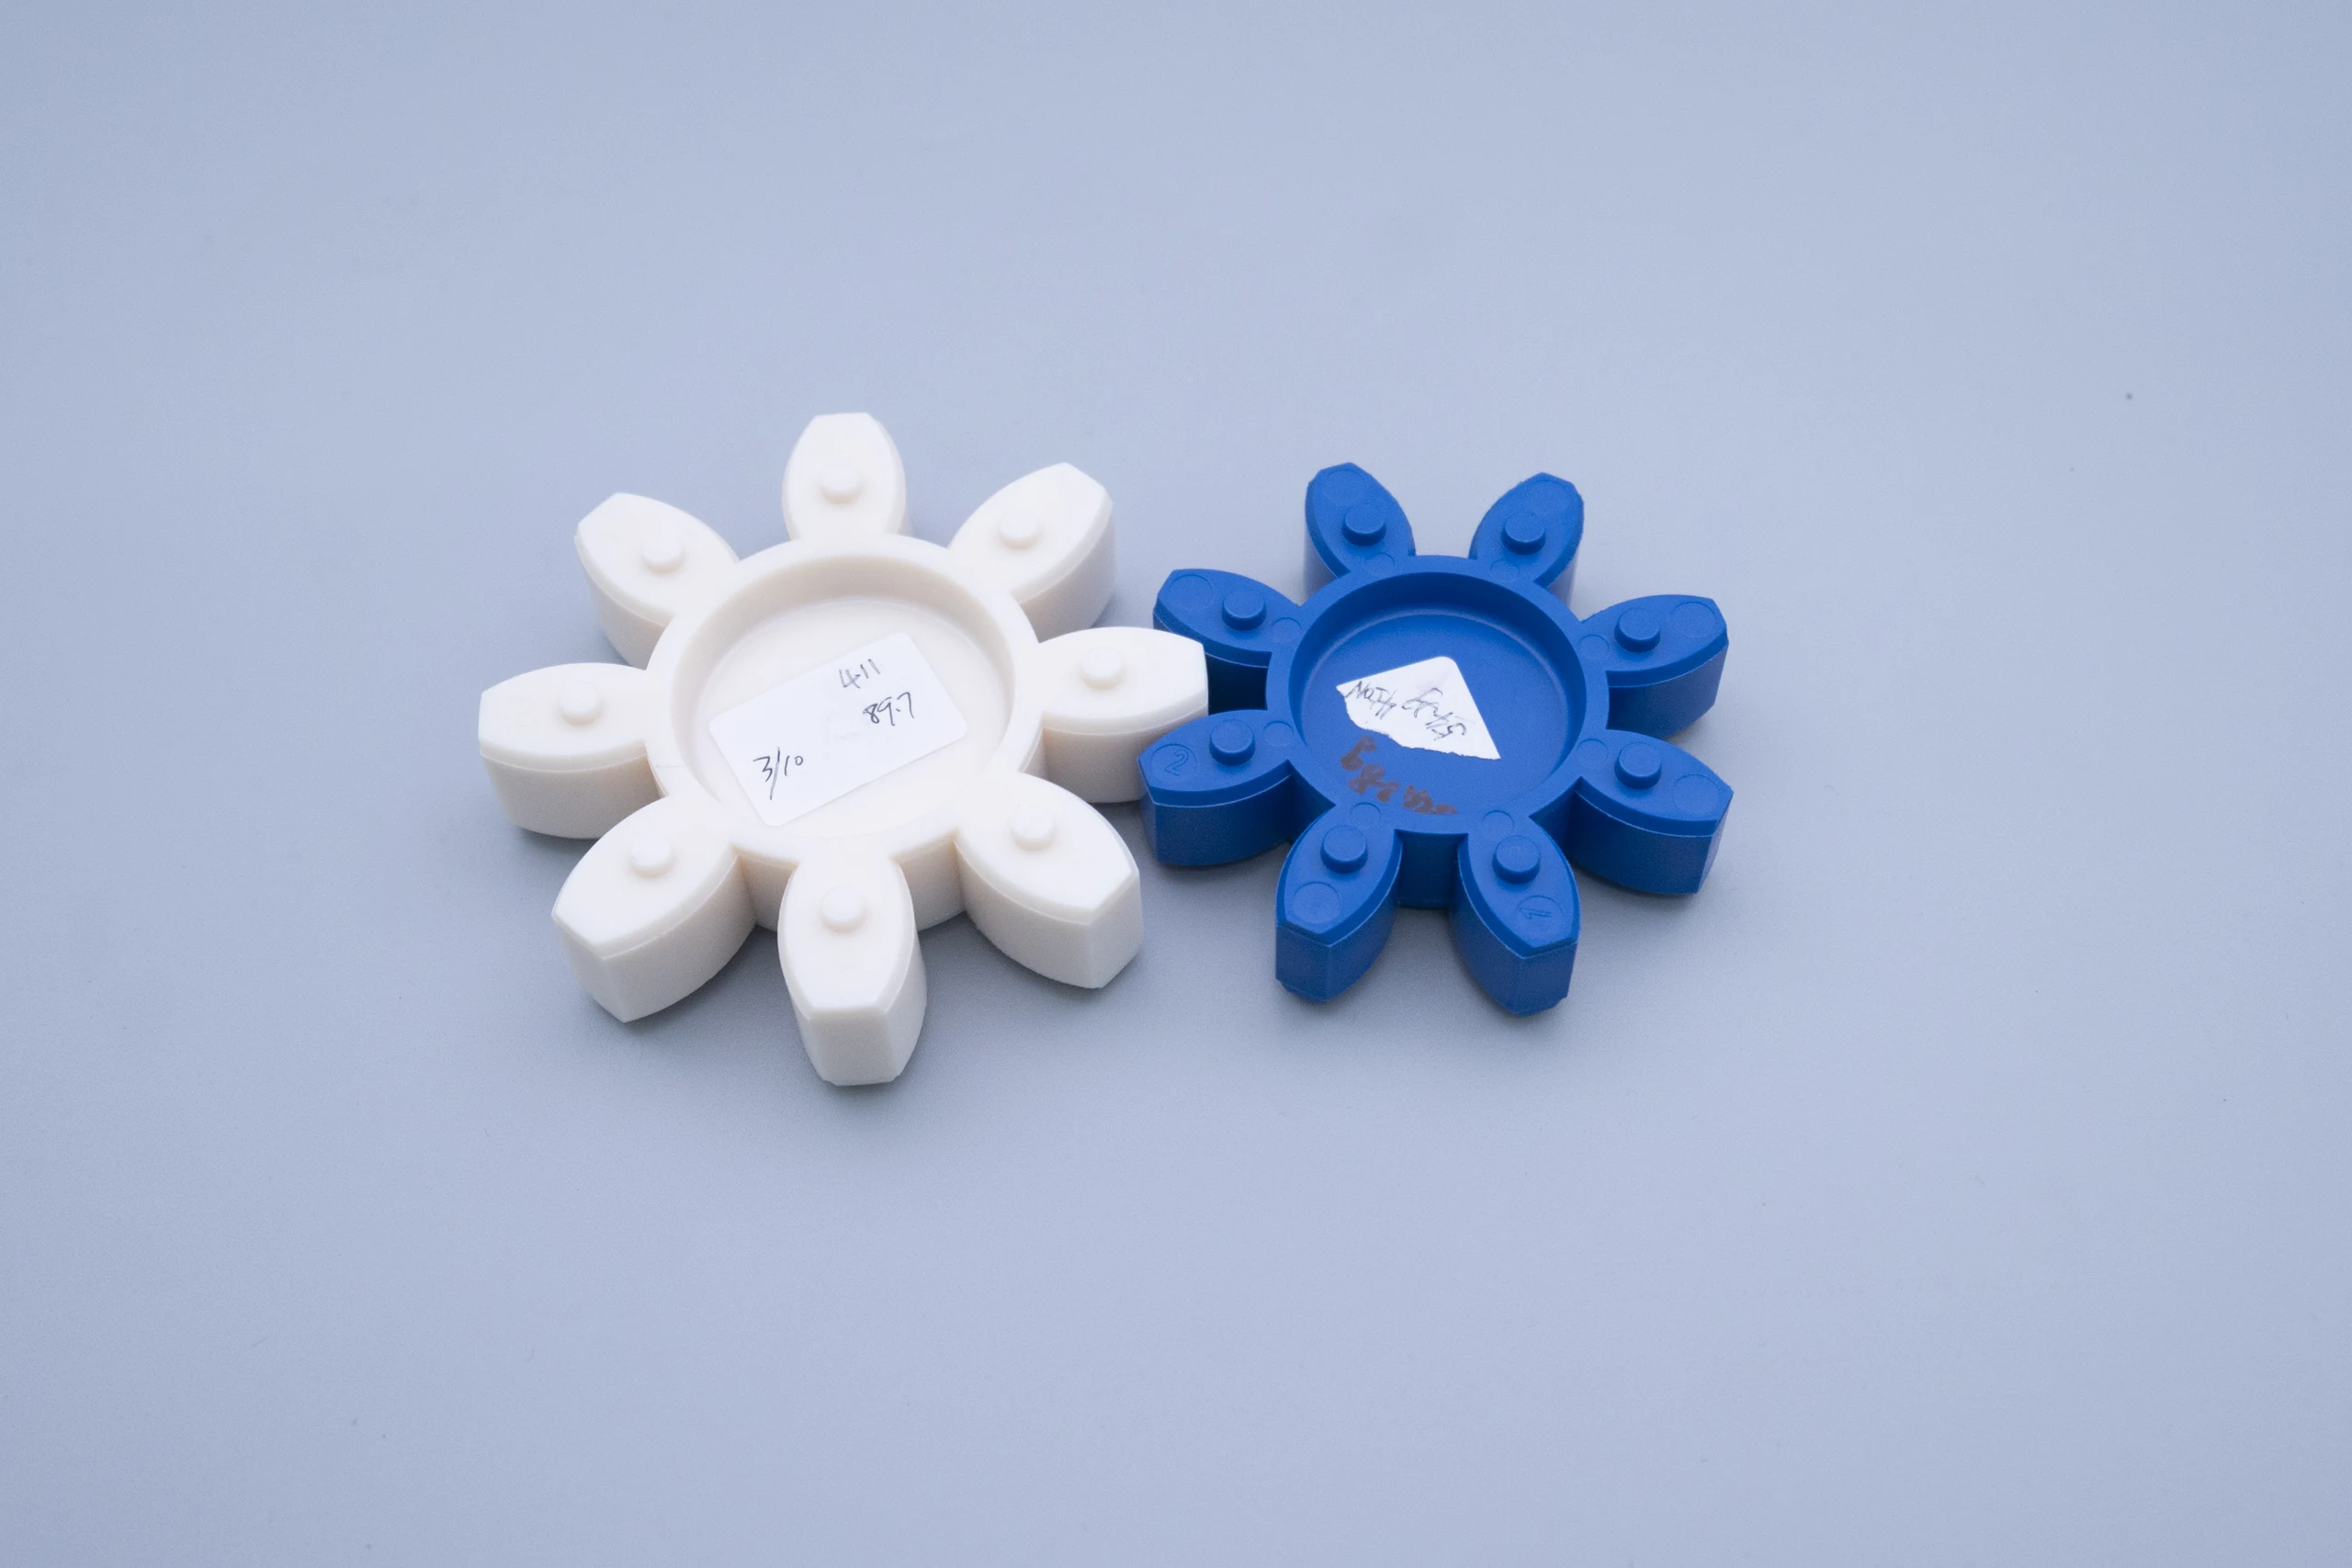
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Автомобильные виброгасители и резиновые втулки |
| Типичные области применения | соединители трансмиссии, узлы подвески и точки виброизоляции |
| Варианты материалов | TPE, TPU, эластомерные компаунды и армированные инженерные пластики, выбираемые с учетом требований по нагрузке, температуре и старению |
| Инженерный подход | контролируемое сжатие и геометрия демпфирования, стабильные отверстия втулок и сопрягаемые посадки, а также долговечные границы раздела эластомер-пластик |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.