Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


Панель управления эндоскопа и корпуса кронштейнов
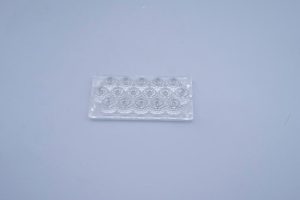
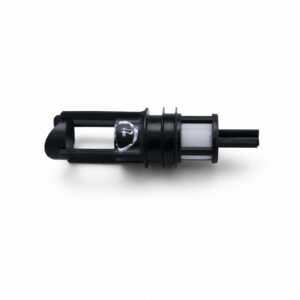
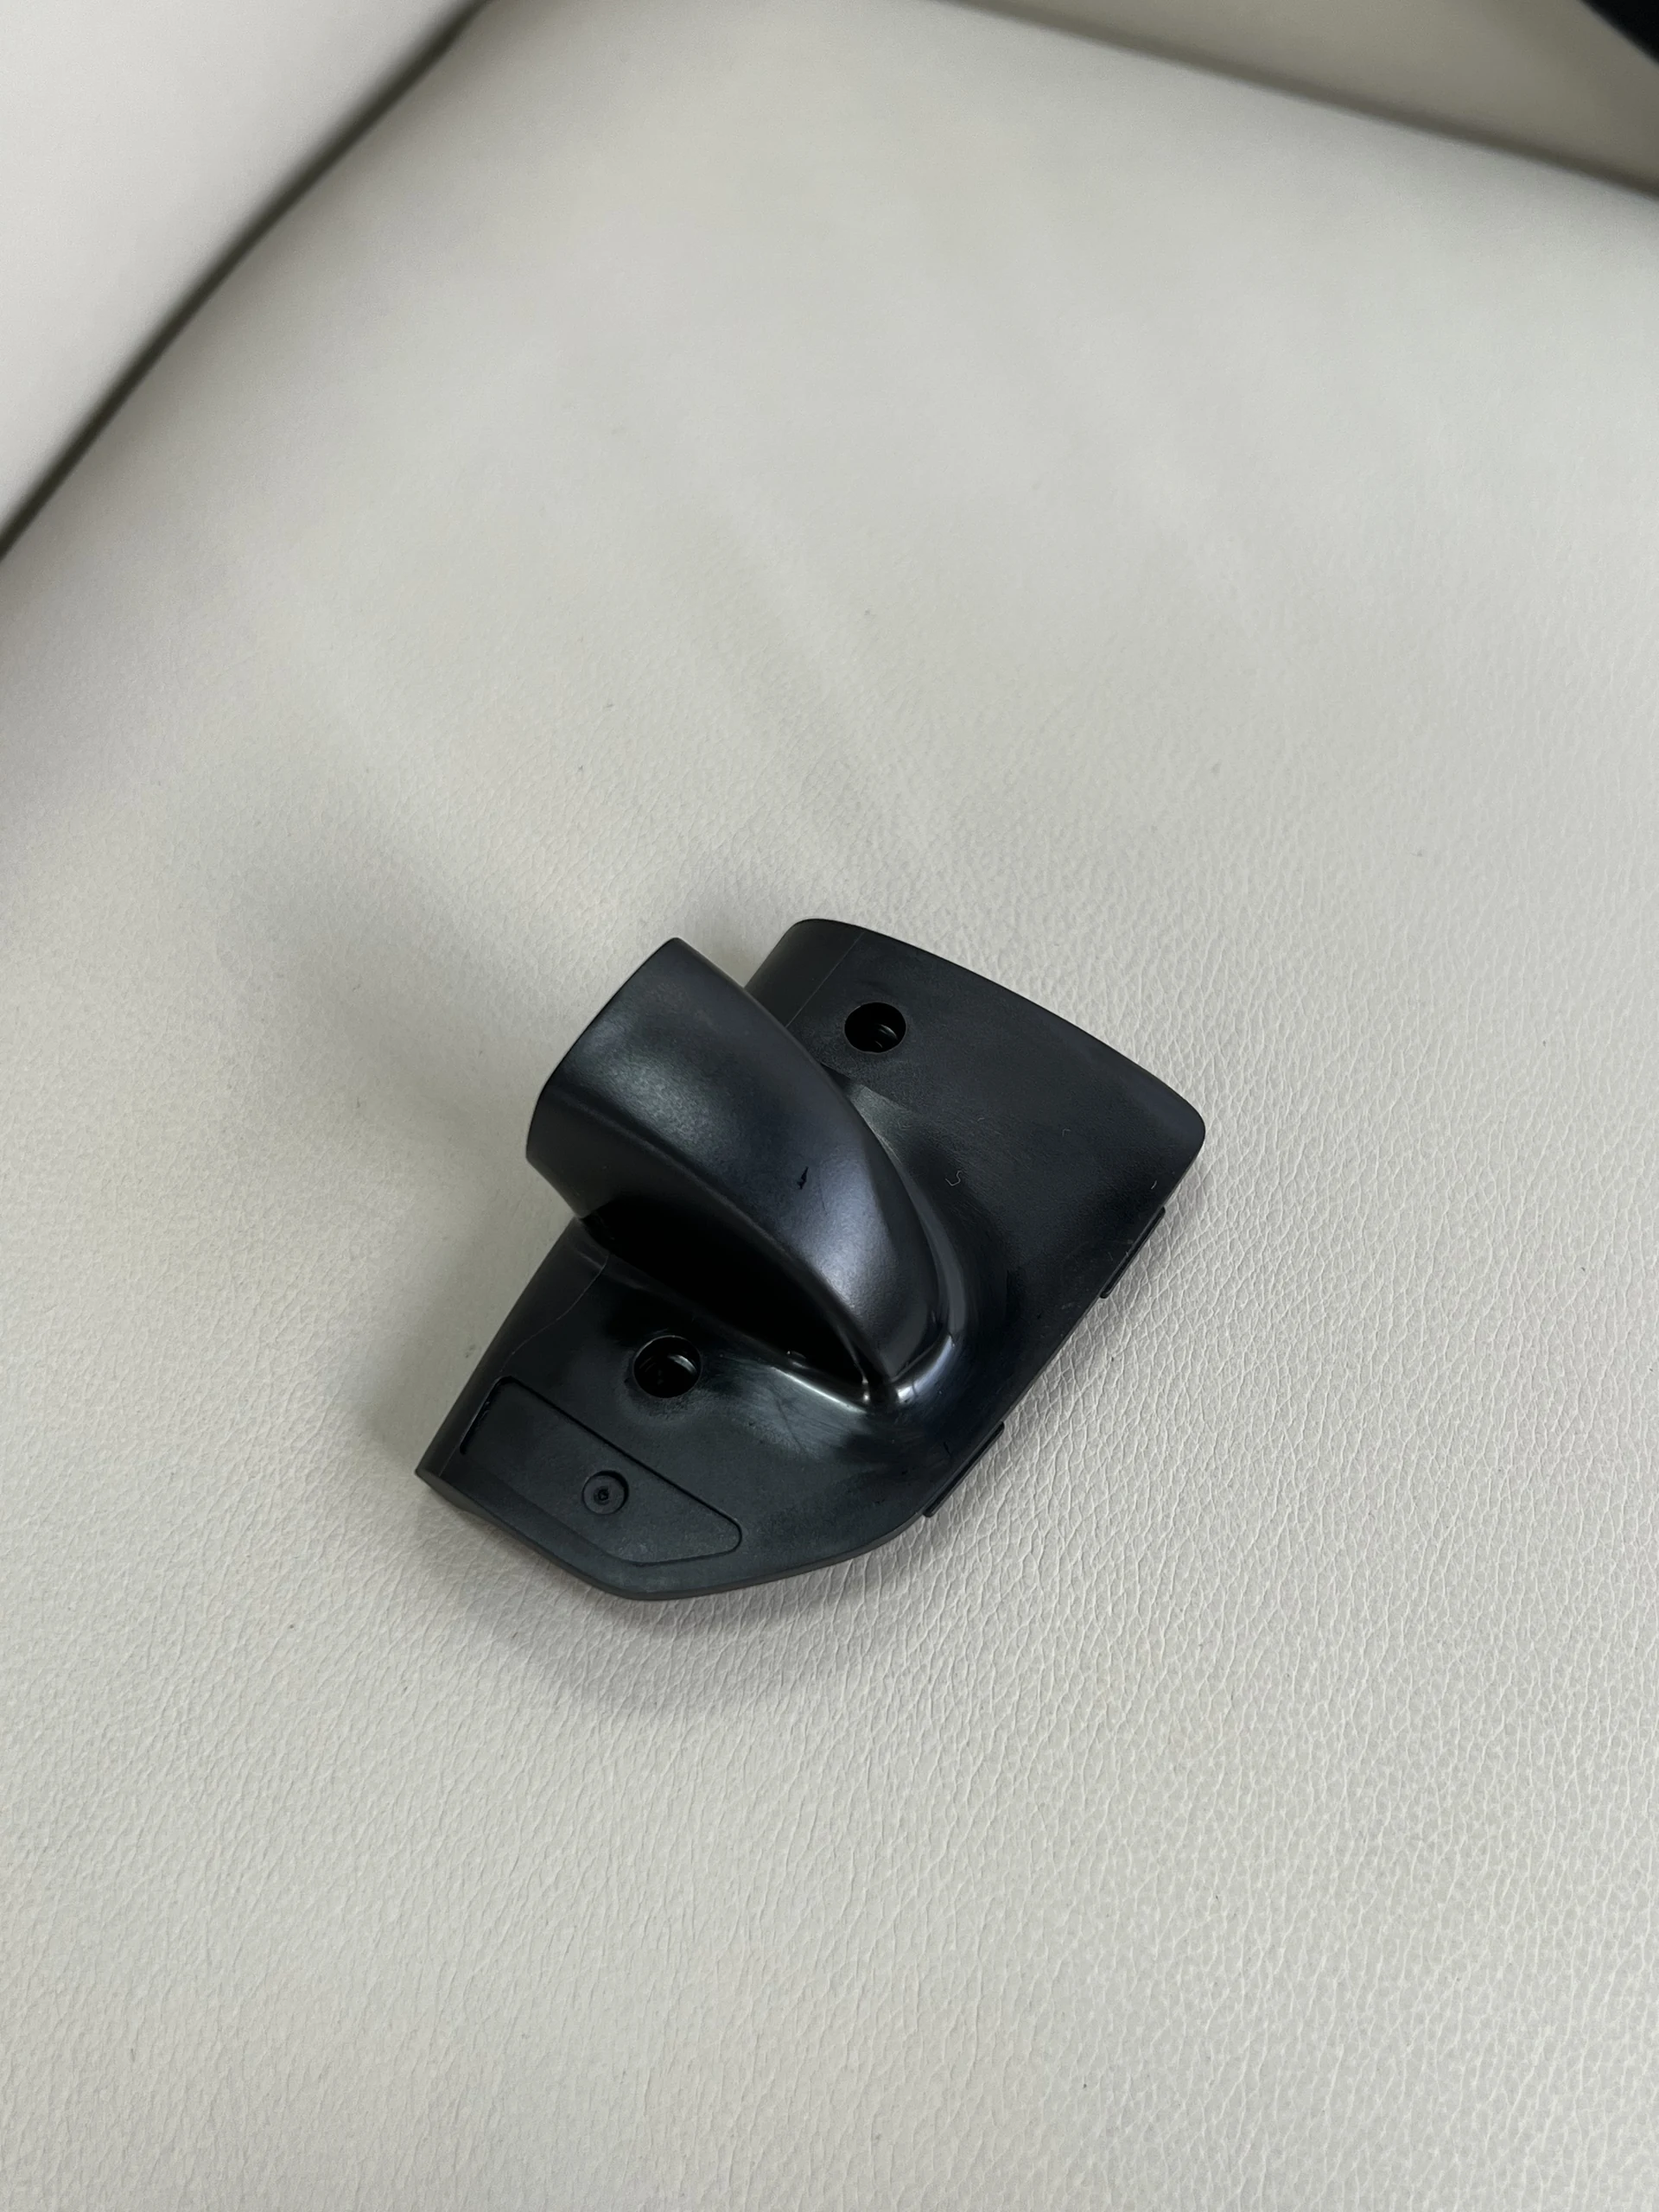
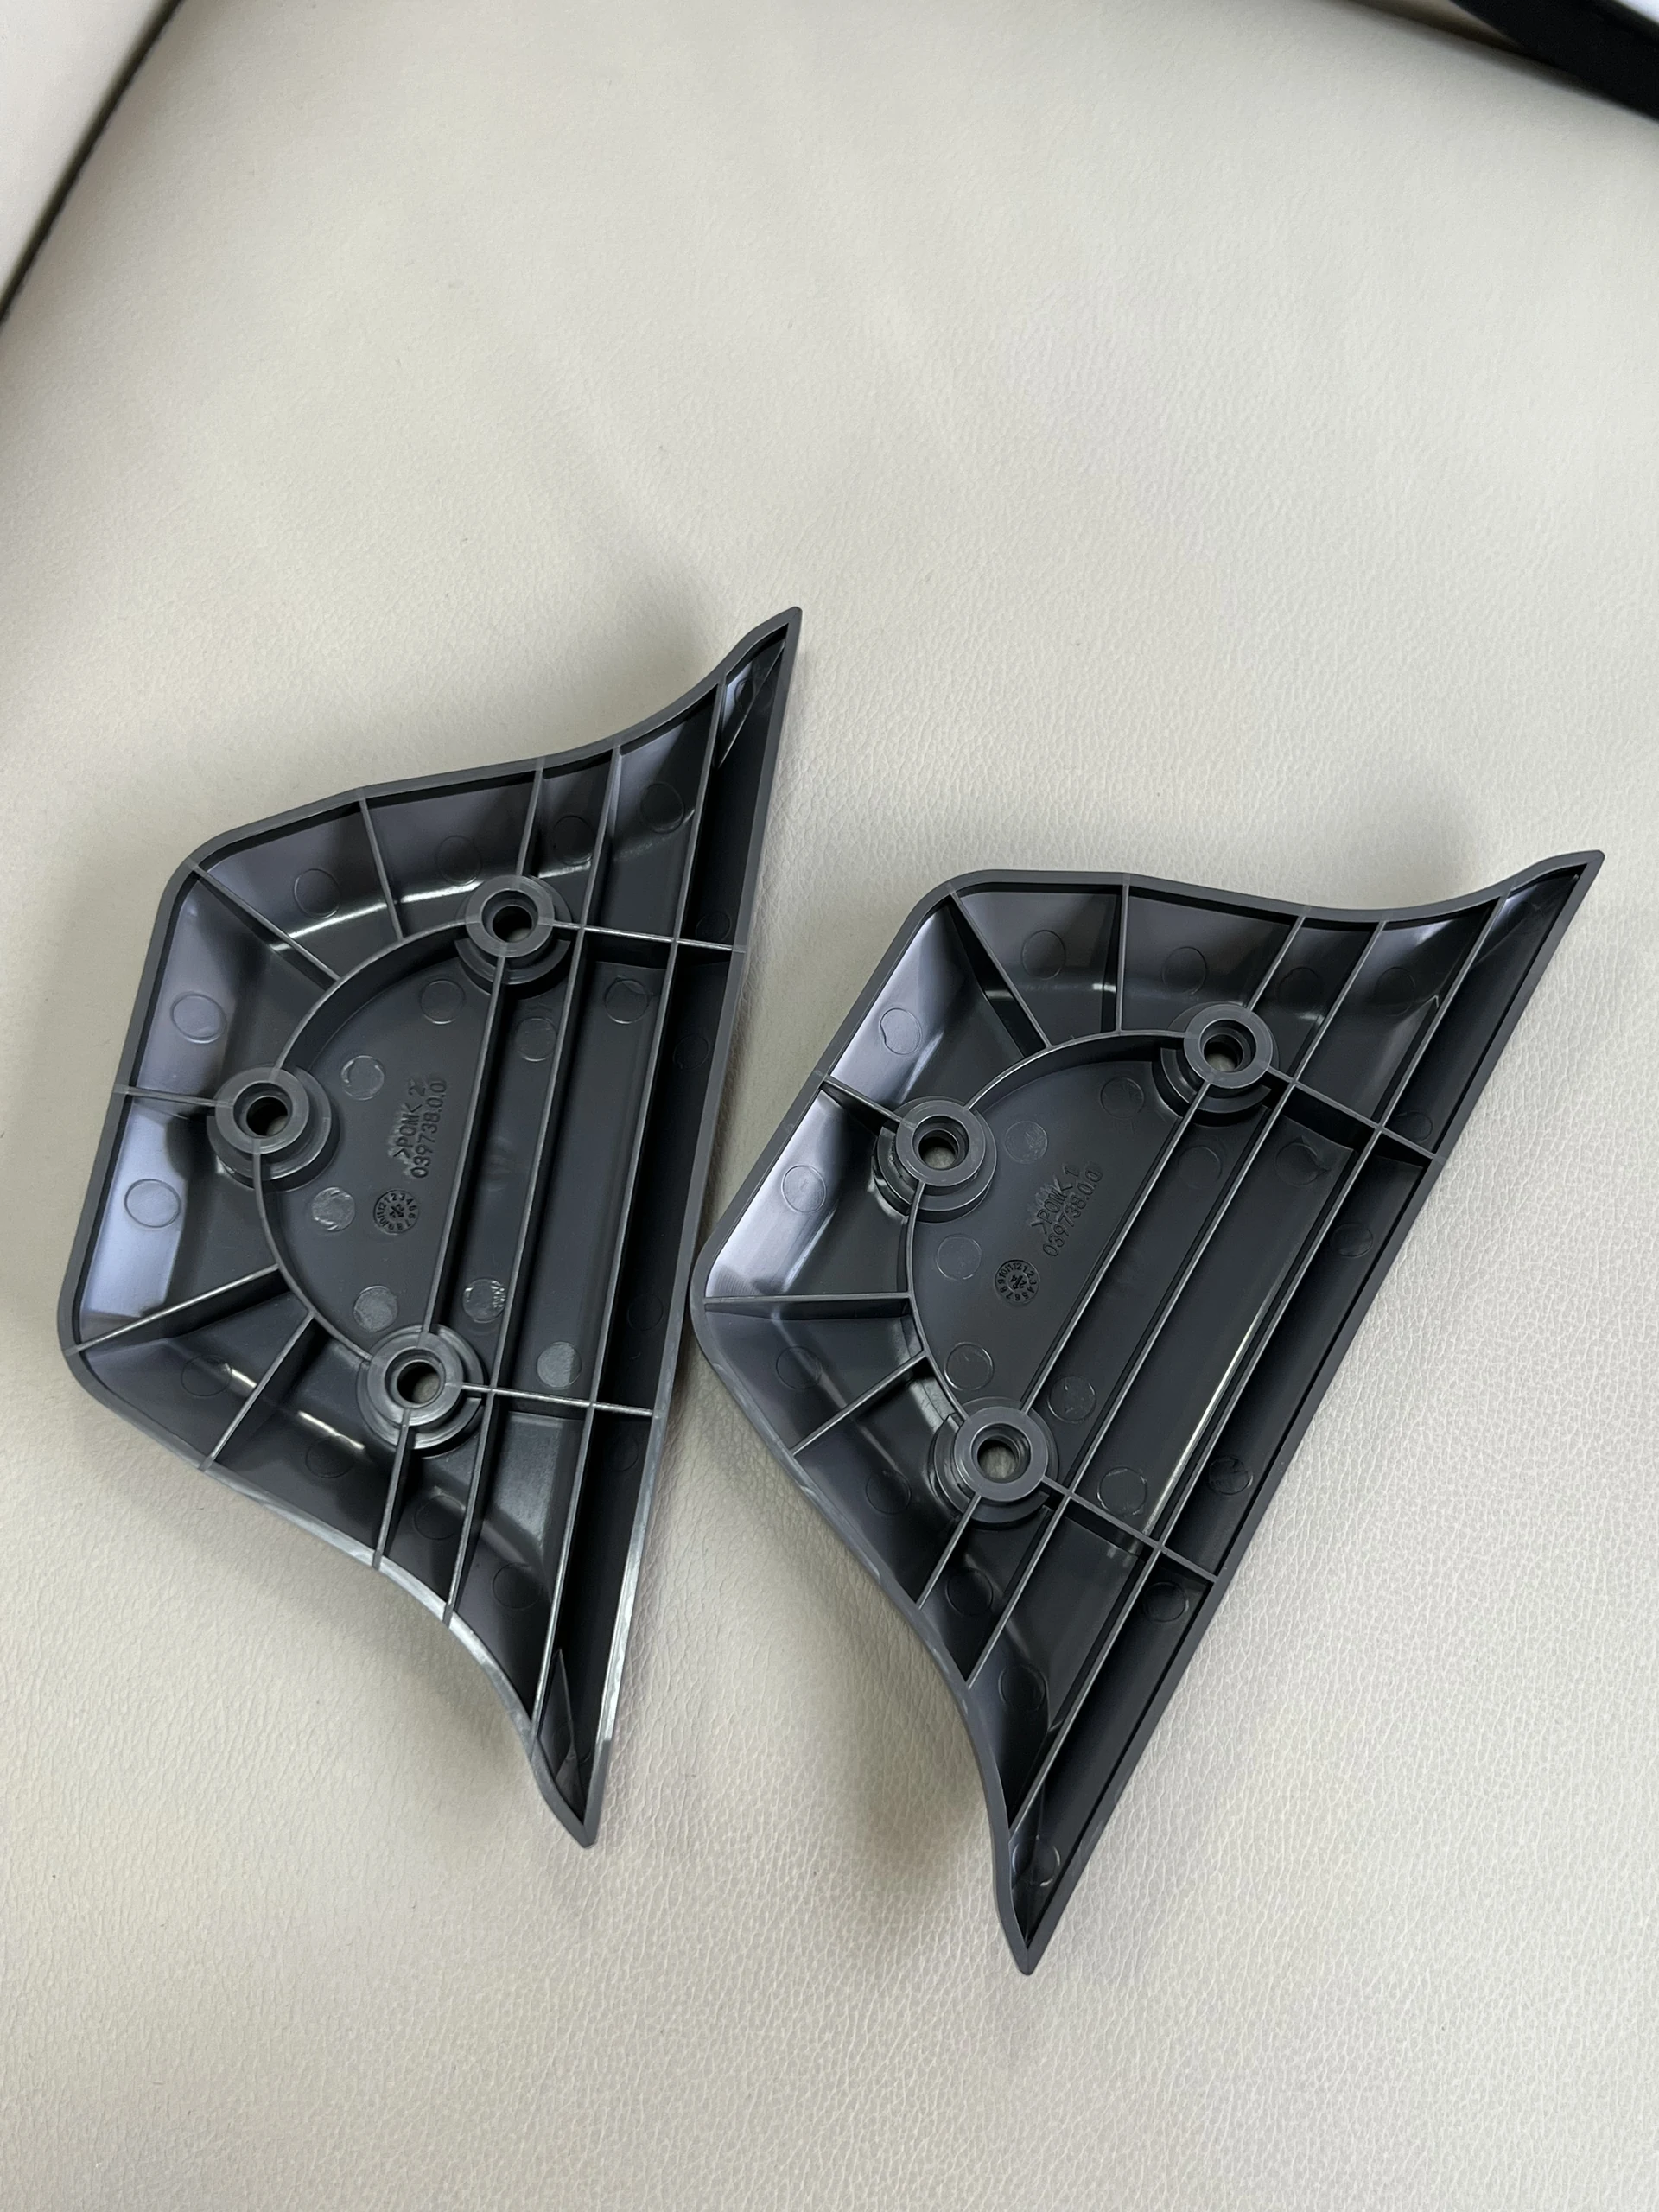
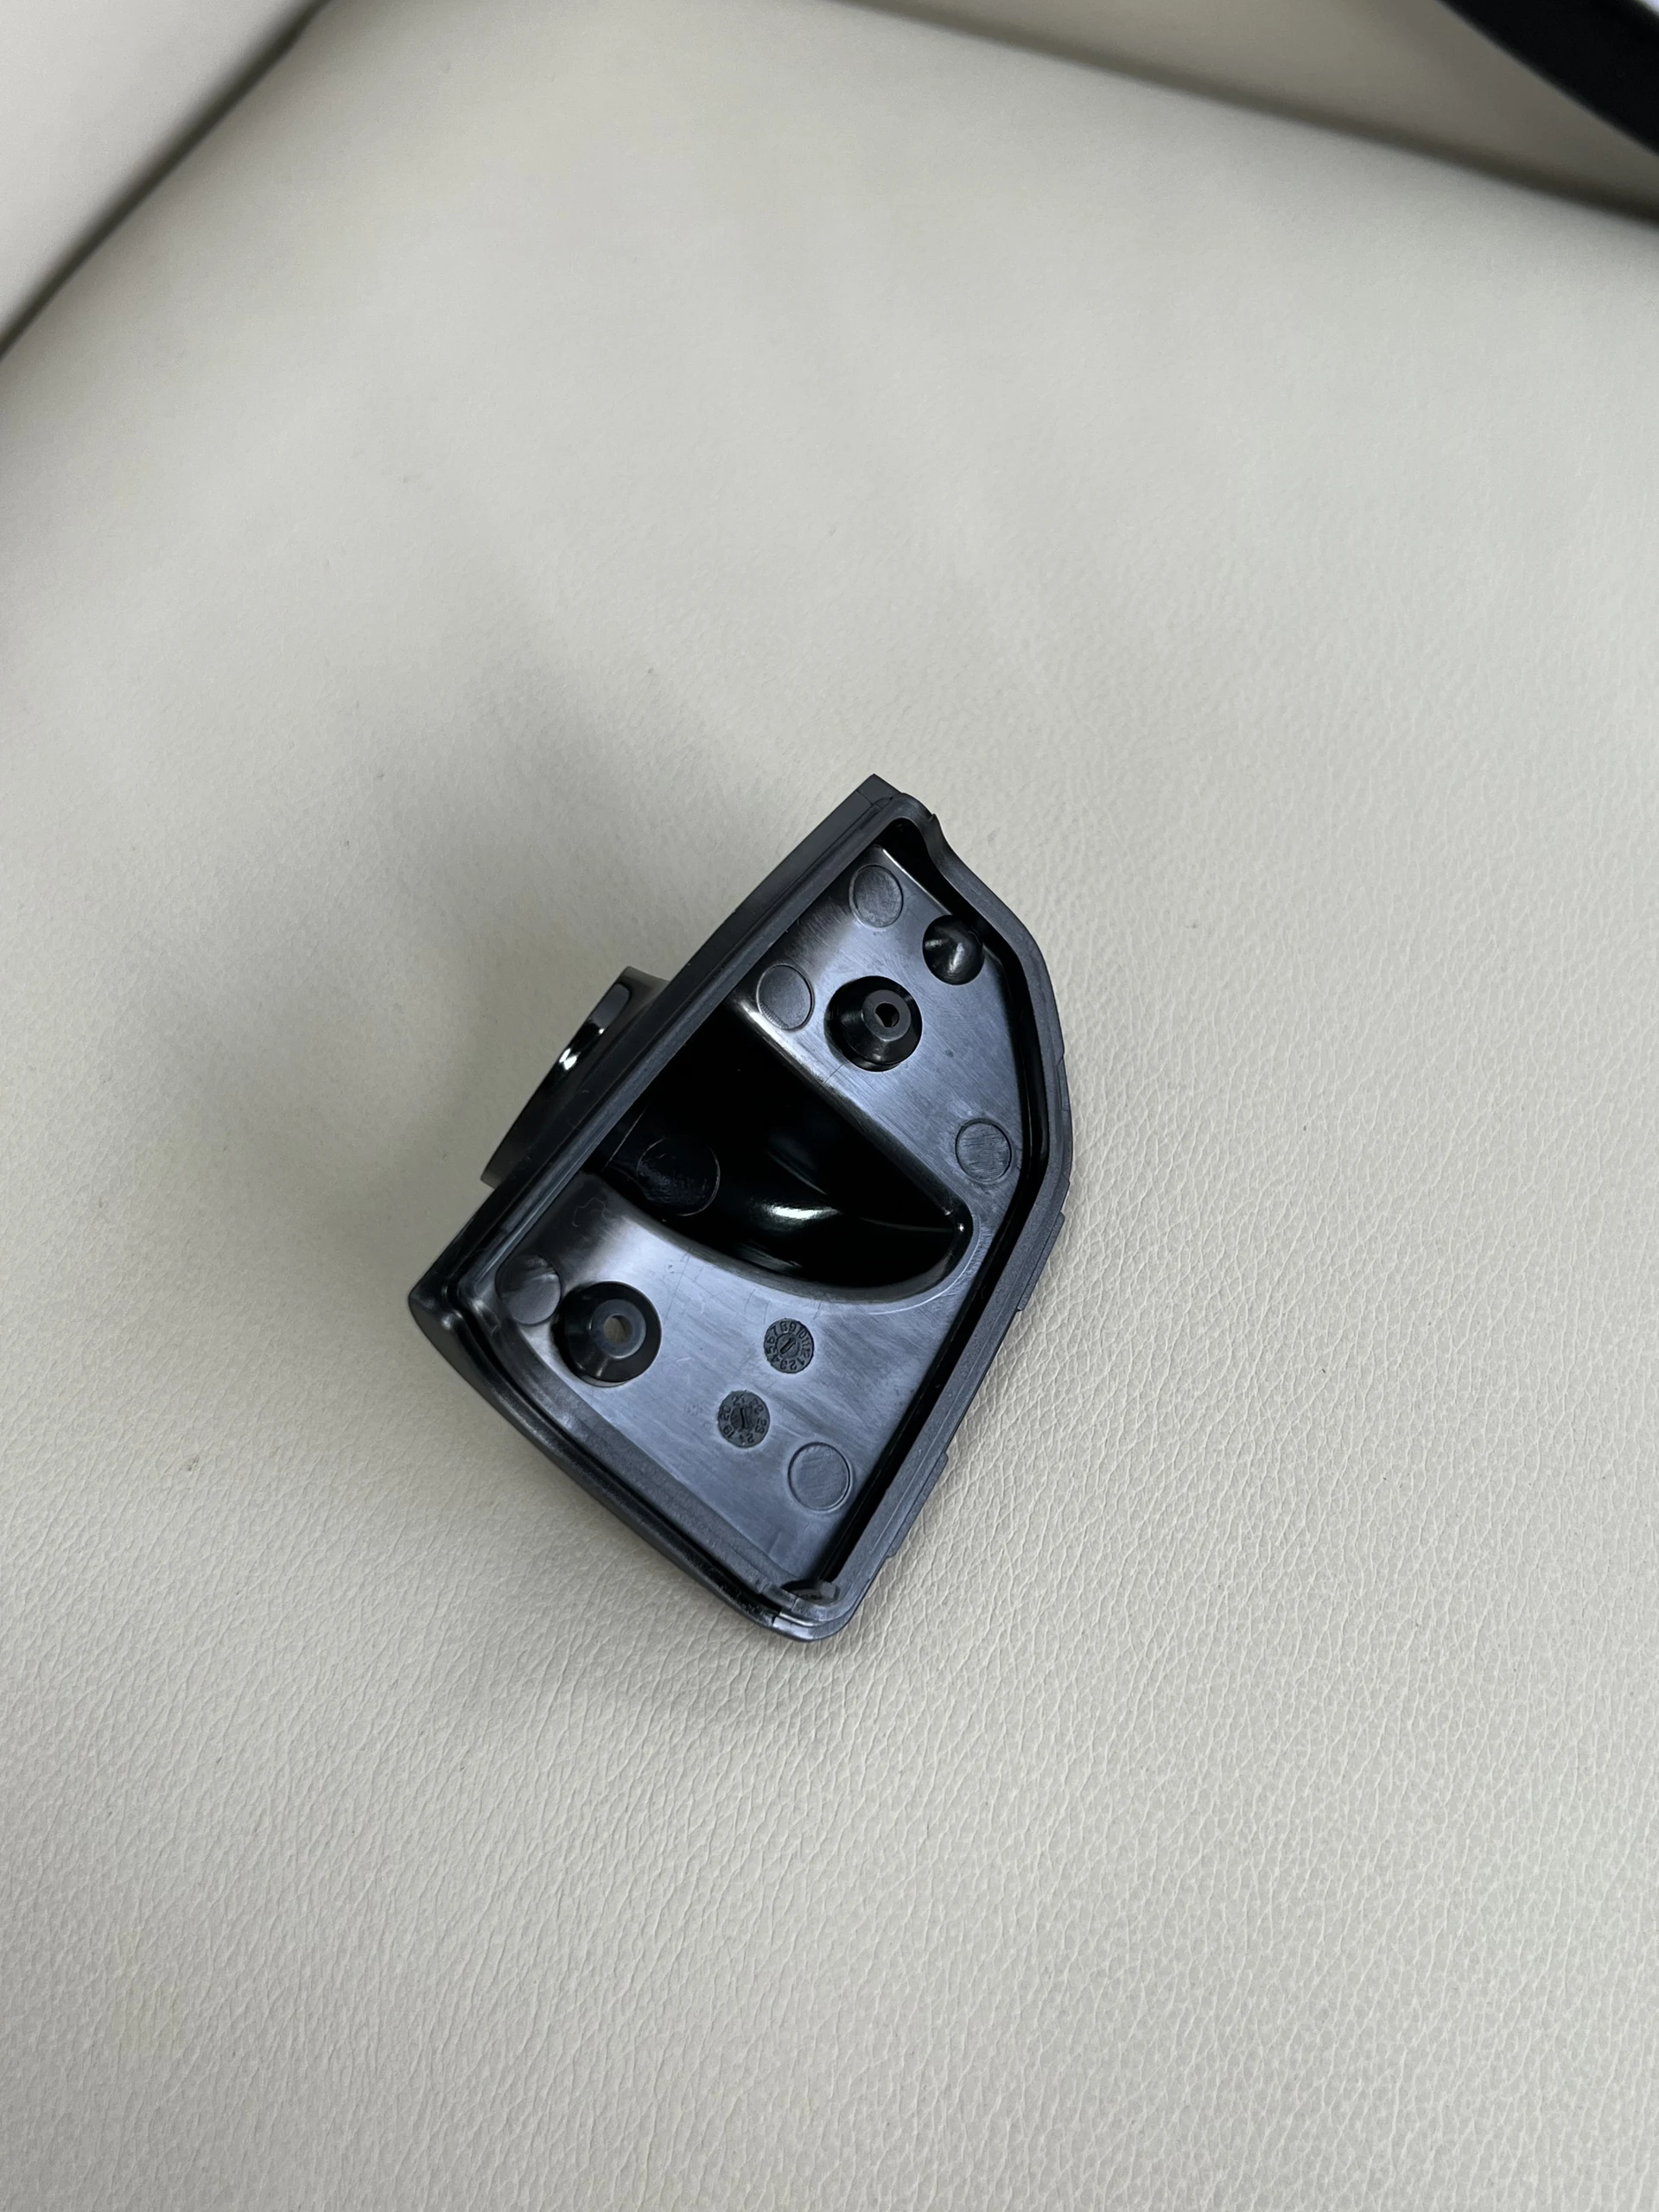
Для панелей управления эндоскопов, внутренних кронштейнов и корпусов операторского интерфейса JingZhan производит согласованные пластиковые детали, разработанные с учетом требований заказчика к сборке и эксплуатационным характеристикам. План литья разрабатывается с учетом точных отверстий для кнопок, переключателей и панелей, жесткой геометрии внутренних кронштейнов и опор, а также повторяемой посадки между видимыми крышками и внутренними модулями. Выбор смолы, расположение впускных литников, линии разъема и точки контроля соответствуют сопрягаемым деталям, условиям эксплуатации и ожидаемому объему производства.
Обзор продукта
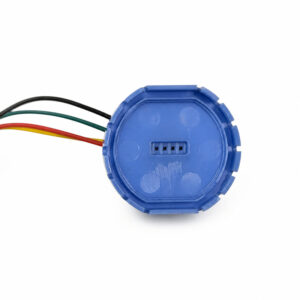
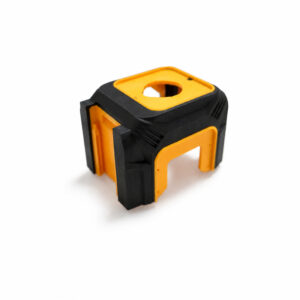
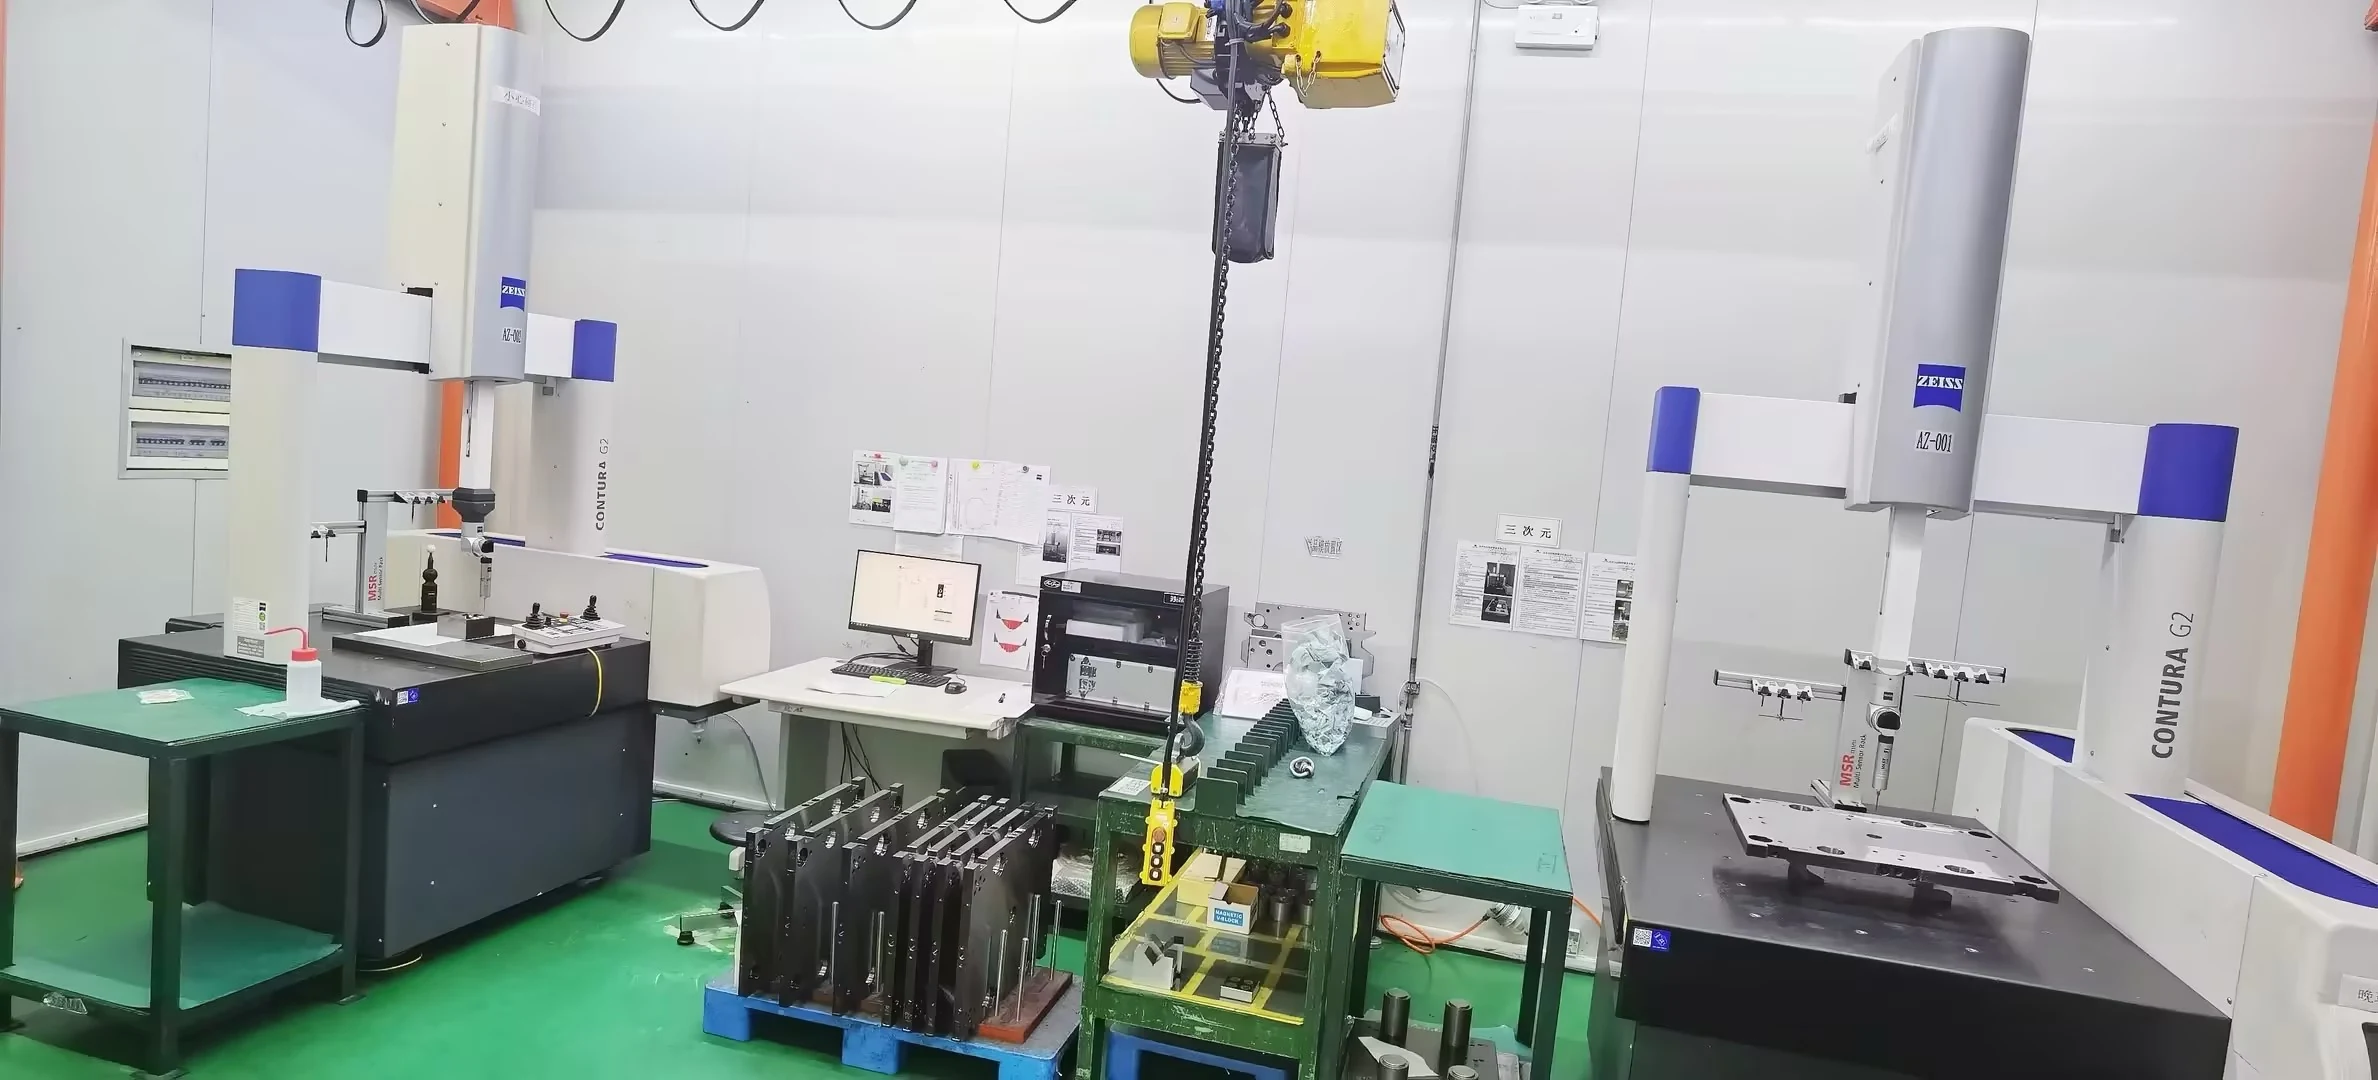
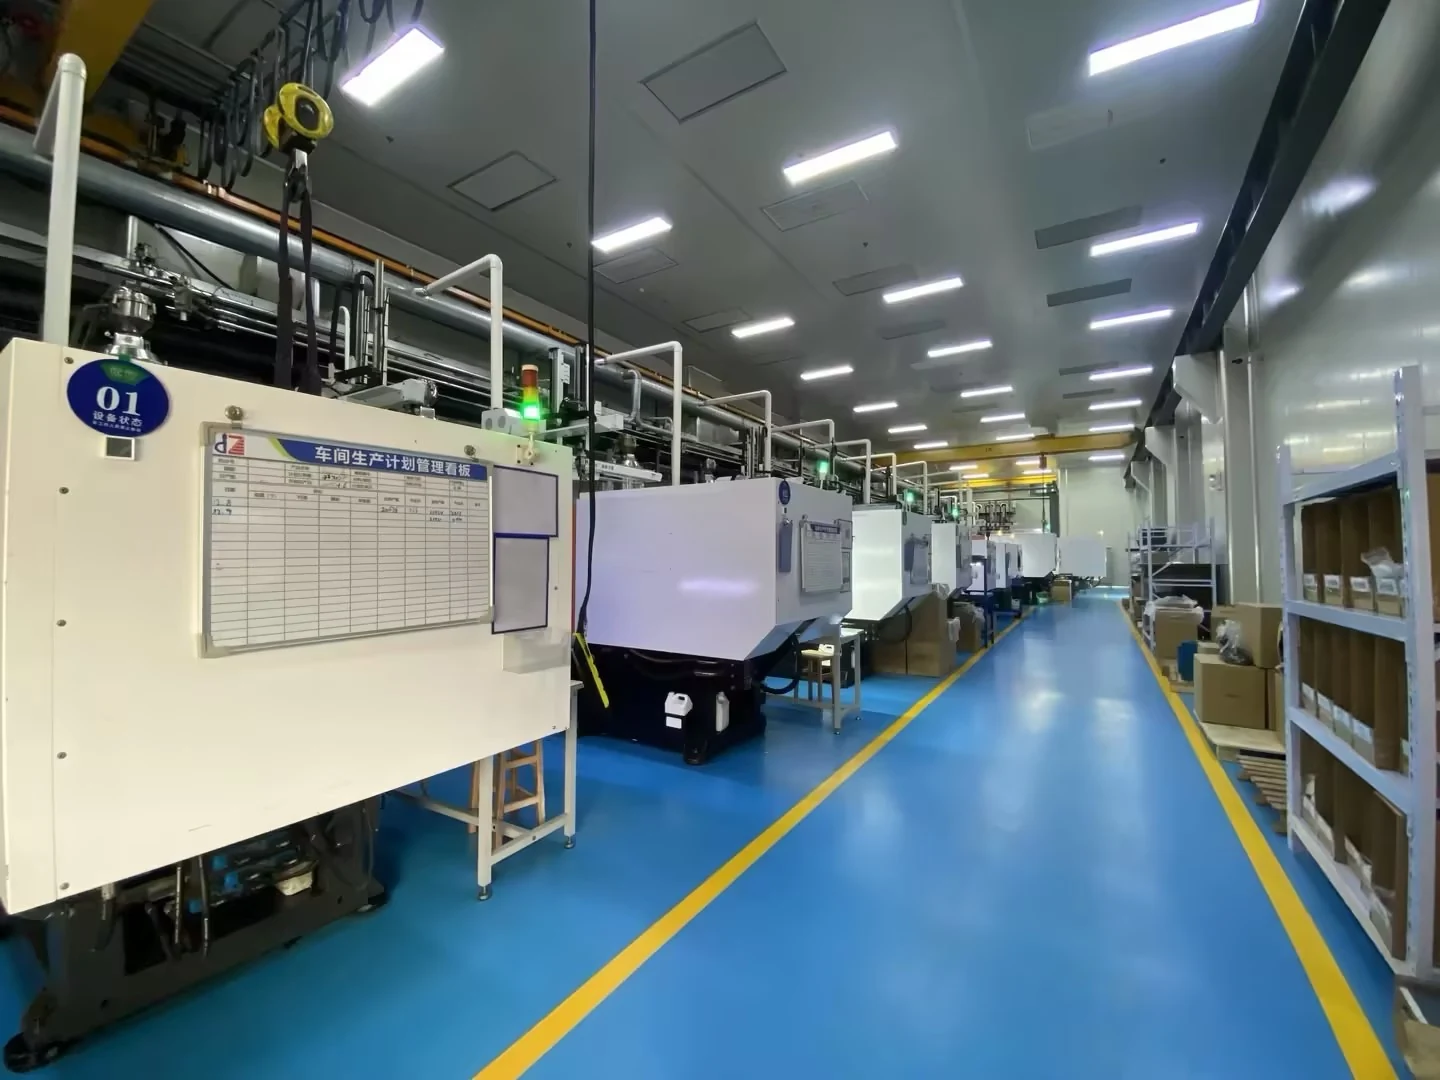
Панели управления и внутренние кронштейны требуют большего, чем просто чистая внешняя форма. Их отверстия, установочные поверхности и точки крепления должны совпадать с переключателями, валами и прилегающими крышками. JingZhan обеспечивает разработку пресс-форм на основе чертежей и литьё под давлением для этих компонентов, при этом пробные проверки сосредоточены на реальной точности сборки перед серийными поставками. На фотографиях ниже показаны примеры панелей и кронштейнов из библиотеки материалов компании. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Определите взаимосвязь между центральным отверстием, меньшими отверстиями и монтажными поверхностями. Согласуйте, какие элементы позиционируют компонент, а какие обеспечивают зазор. При контрольной проверке следует ссылаться на те же самые базы, а не измерять каждый элемент по отдельности. Review ribs, bosses and section transitions for balanced cooling and filling. A visibly thick support is not automatically more stable; uneven sections can create sink or warpage. Check the moulded part with its actual fixing method and mating cover. Задайте пределы облоя на отверстиях, гнёздах под винты и стыковочных поверхностях сборки. Планируйте линии разъёма, литники и толкатели вдали от согласованных контактных или декоративных поверхностей. Подтвердите доступ для отвёртки, последовательность сборки и любые помехи, прежде чем утверждать компоновку оснастки. Укажите цвет, текстуру и допустимые следы по зонам поверхности. Если важны чистящие средства или многократное обращение, определите химические вещества, воздействие и метод приёмки. Выбор смолы рассматривается в соответствии с этим техническим заданием, а не исходя из предположения, что все чёрные пластики ведут себя одинаково. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ Предоставленный парк оборудования включает термопластавтоматы усилием от 50 до 500 тонн, ресурсы ЧПУ-обработки и электроэрозионной обработки для оснастки, а также координатно-измерительное и оптическое измерительное оборудование. Выбор машины зависит от площади проекции, объёма впрыска, смолы и схемы гнёзд. Используйте соответствующие приспособления или калибры для проверки отверстий панелей и интерфейсов кронштейнов; возможности оборудования не являются общей гарантией допусков деталей. Согласуйте редакцию чертежа, марку смолы, утверждённые образцы и критически важные для качества характеристики до выпуска. Фиксируйте партии материала и условия формования, проводите контроль первых изделий и используйте идентификацию гнёзд, где это указано. Определите упаковку, отбор проб и утверждение изменений, чтобы последующие поставки можно было сравнивать с той же базовой линией. Техническое обслуживание оснастки и замену вставок следует планировать исходя из фактической производственной потребности. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Панели операторского интерфейса для эндоскопических систем по индивидуальному заказу, в которых отверстия для кнопок и валов должны оставаться правильно расположенными. Внутренние опоры и кронштейны, фиксирующие электронные или механические модули внутри корпуса прибора. Крышки контрольно-измерительных приборов и соответствующие монтажные детали со схожими требованиями к отверстиям, жесткости и сборке. These photographs show manufactured component examples, not finished medical devices. Медицина suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Панели и кронштейны эндоскопа, построенные вокруг сборки
Ключевые требования к обработке
Отверстия, расположенные от функциональных баз
Жёсткость без избегаемой деформации
Используемые кромки и доступное крепление
Определенное техническое задание по очистке и внешнему виду
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Производственный маршрут
Индивидуальное литье под давлением с использованием специальной оснастки и утверждением пробных образцов.
Выбор материала
ABS, PC/ABS, PC или другая инженерная смола, при условии проверки применения.
Геометрия панели
Отверстия, бобышки, ребра и установочные базы согласно утвержденному CAD.
Размеры и допуски
Drawing-specific; critical features and measurement methods agreed first.
Требования к поверхности
Цвет, текстура, следы впуска и косметические зоны, определенные образцом или спецификацией.
Проверки сборки
Совмещение панели, зацепление крепежа и зазор крышки согласно спецификации.
Записи о контроле
First-article dimensions and agreed batch checks; reporting scope quoted.
Конфигурация поставки
Отдельные детали или согласованные комплекты с защитной упаковкой и идентификацией партии.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочно 4–8 недель до первой пробной отливки после утверждения конструкции пресс-формы и коммерческого релиза; корректировки и валидация заказчиком — дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Панель управления эндоскопа и корпуса кронштейнов |
| Типичные области применения | панели управления эндоскопов, внутренние кронштейны и корпуса интерфейса оператора |
| Варианты материалов | PC/ABS, ABS, PA, POM, TPE и другие конструкционные смолы, выбранные с учётом требований к сборке и очистке устройства |
| Инженерный подход | точные отверстия для кнопок, переключателей и панелей, жёсткая геометрия внутренних кронштейнов и опор, а также повторяемая посадка между видимыми крышками и внутренними модулями |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.