Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


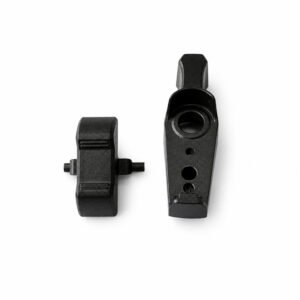
Рукоятка и компоненты корпуса электронного эндоскопа
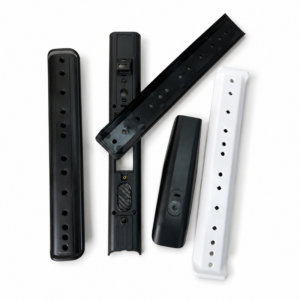
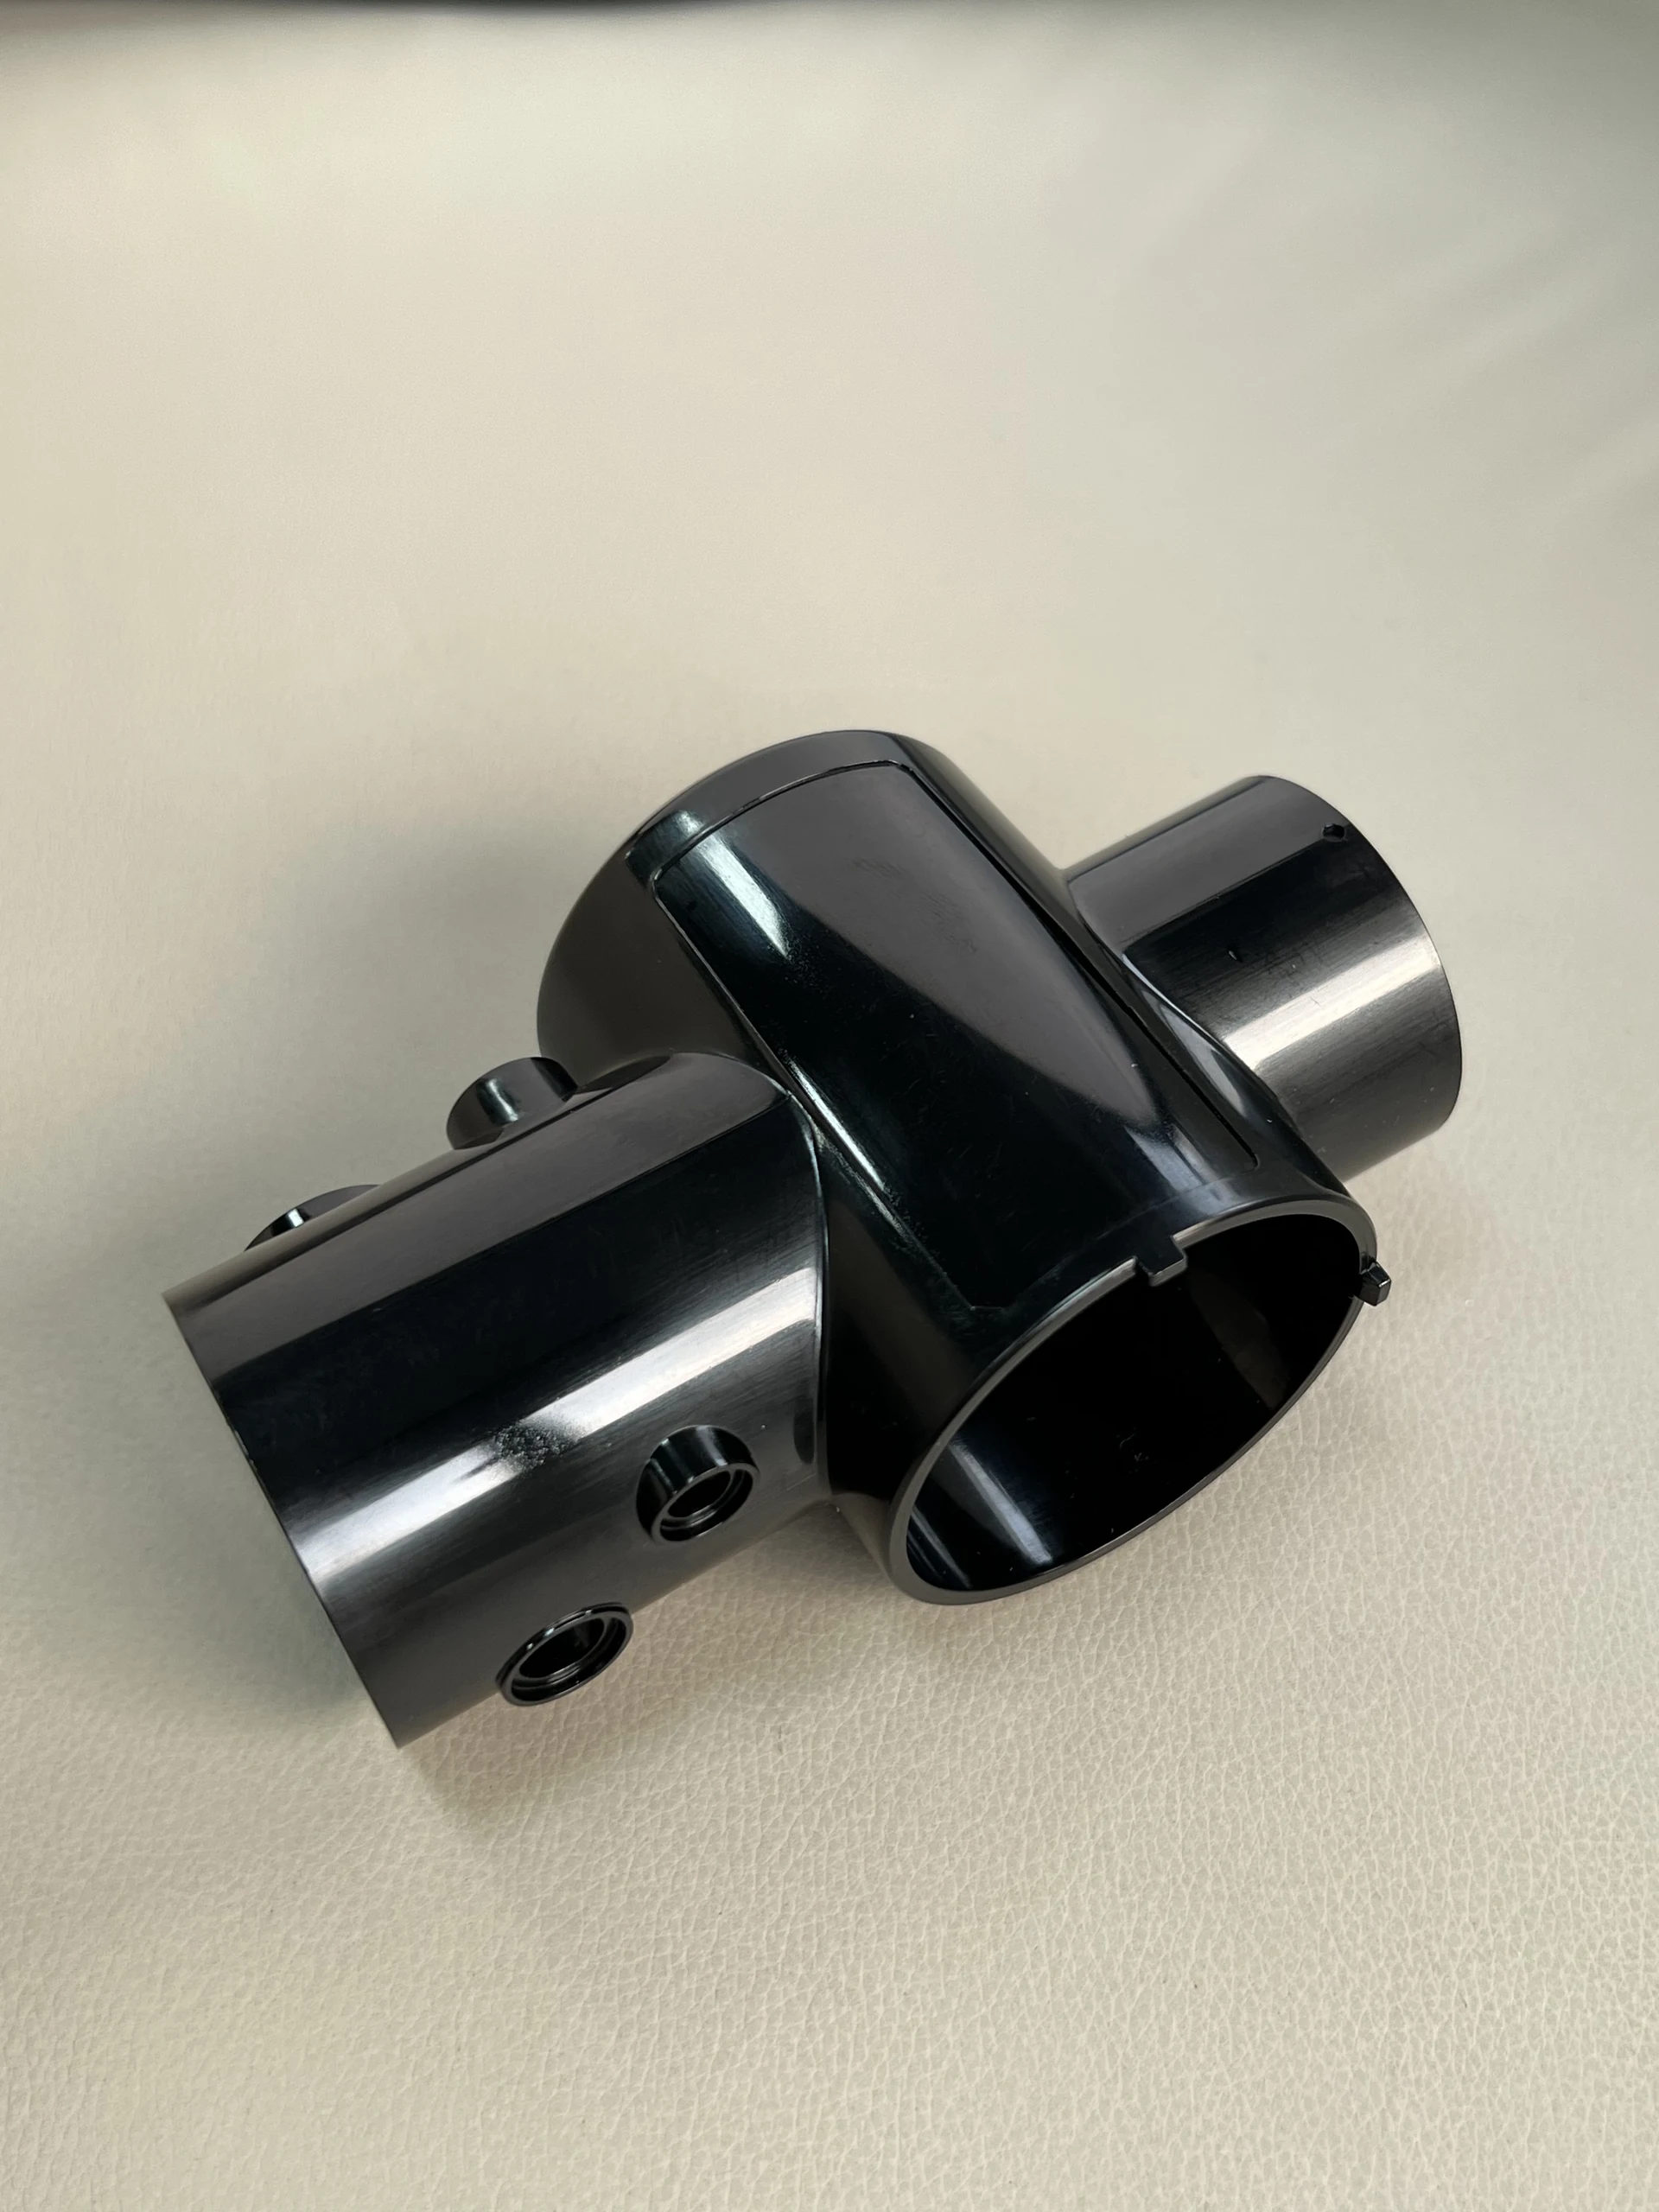
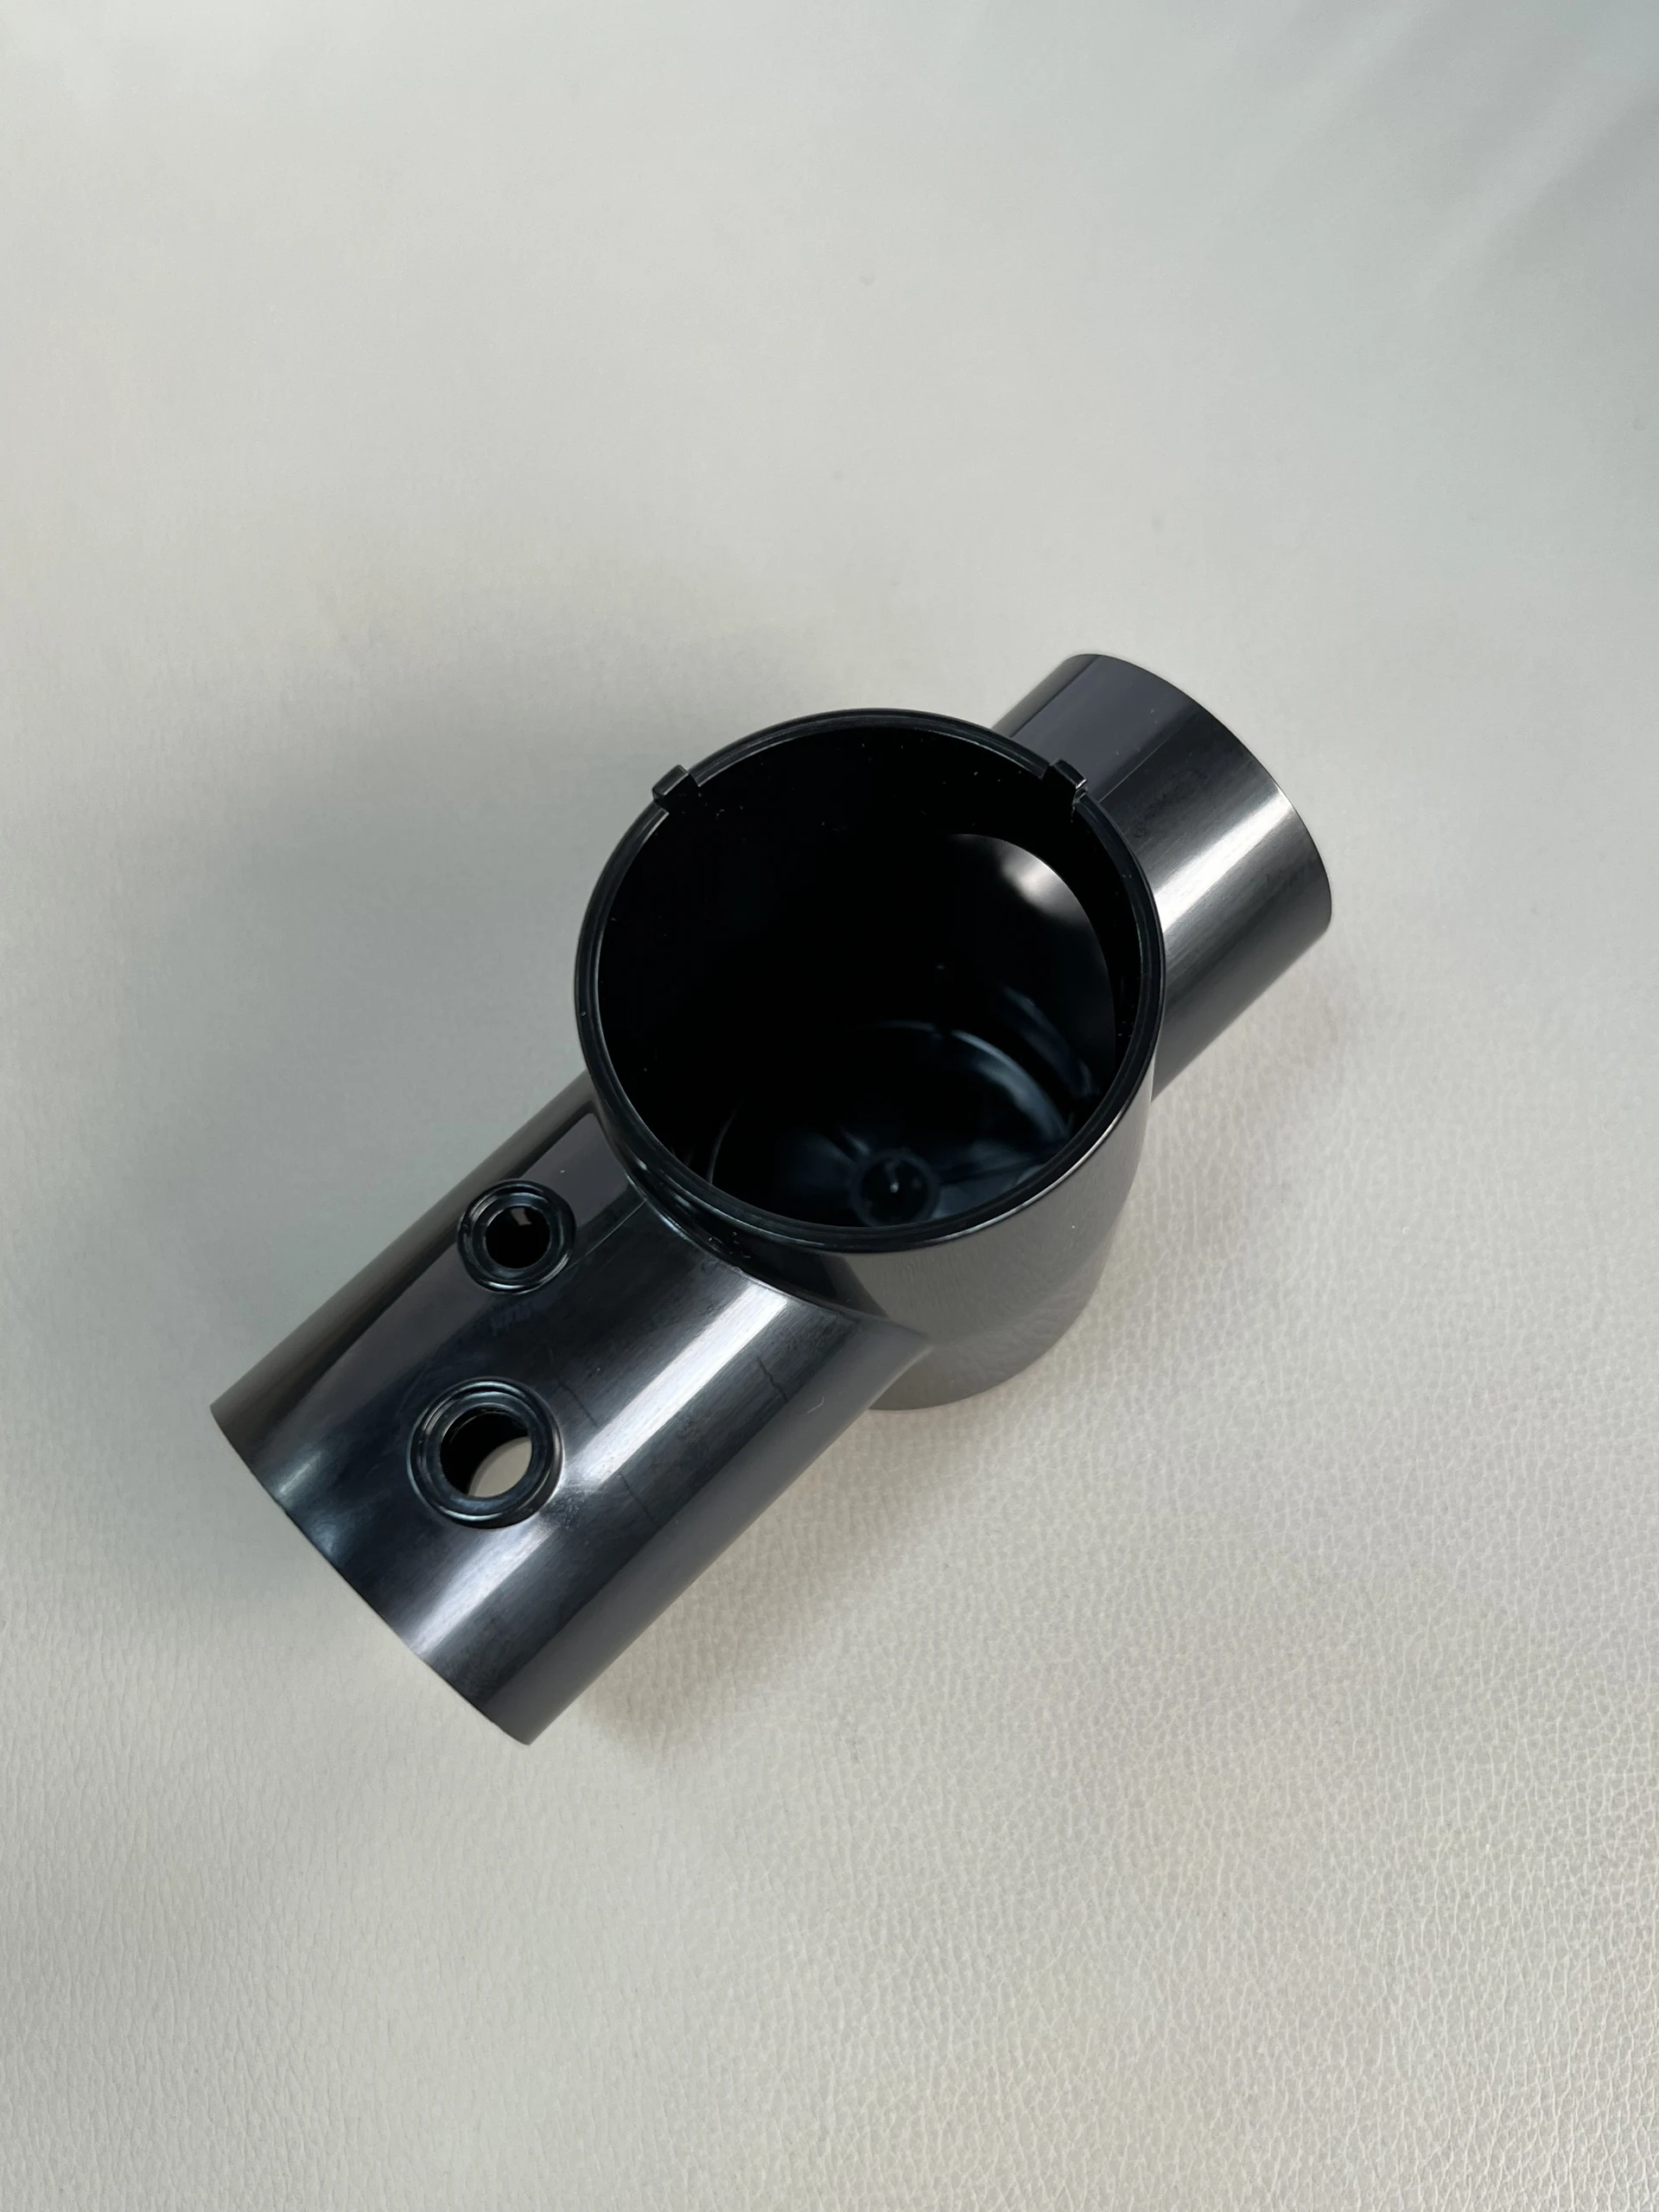
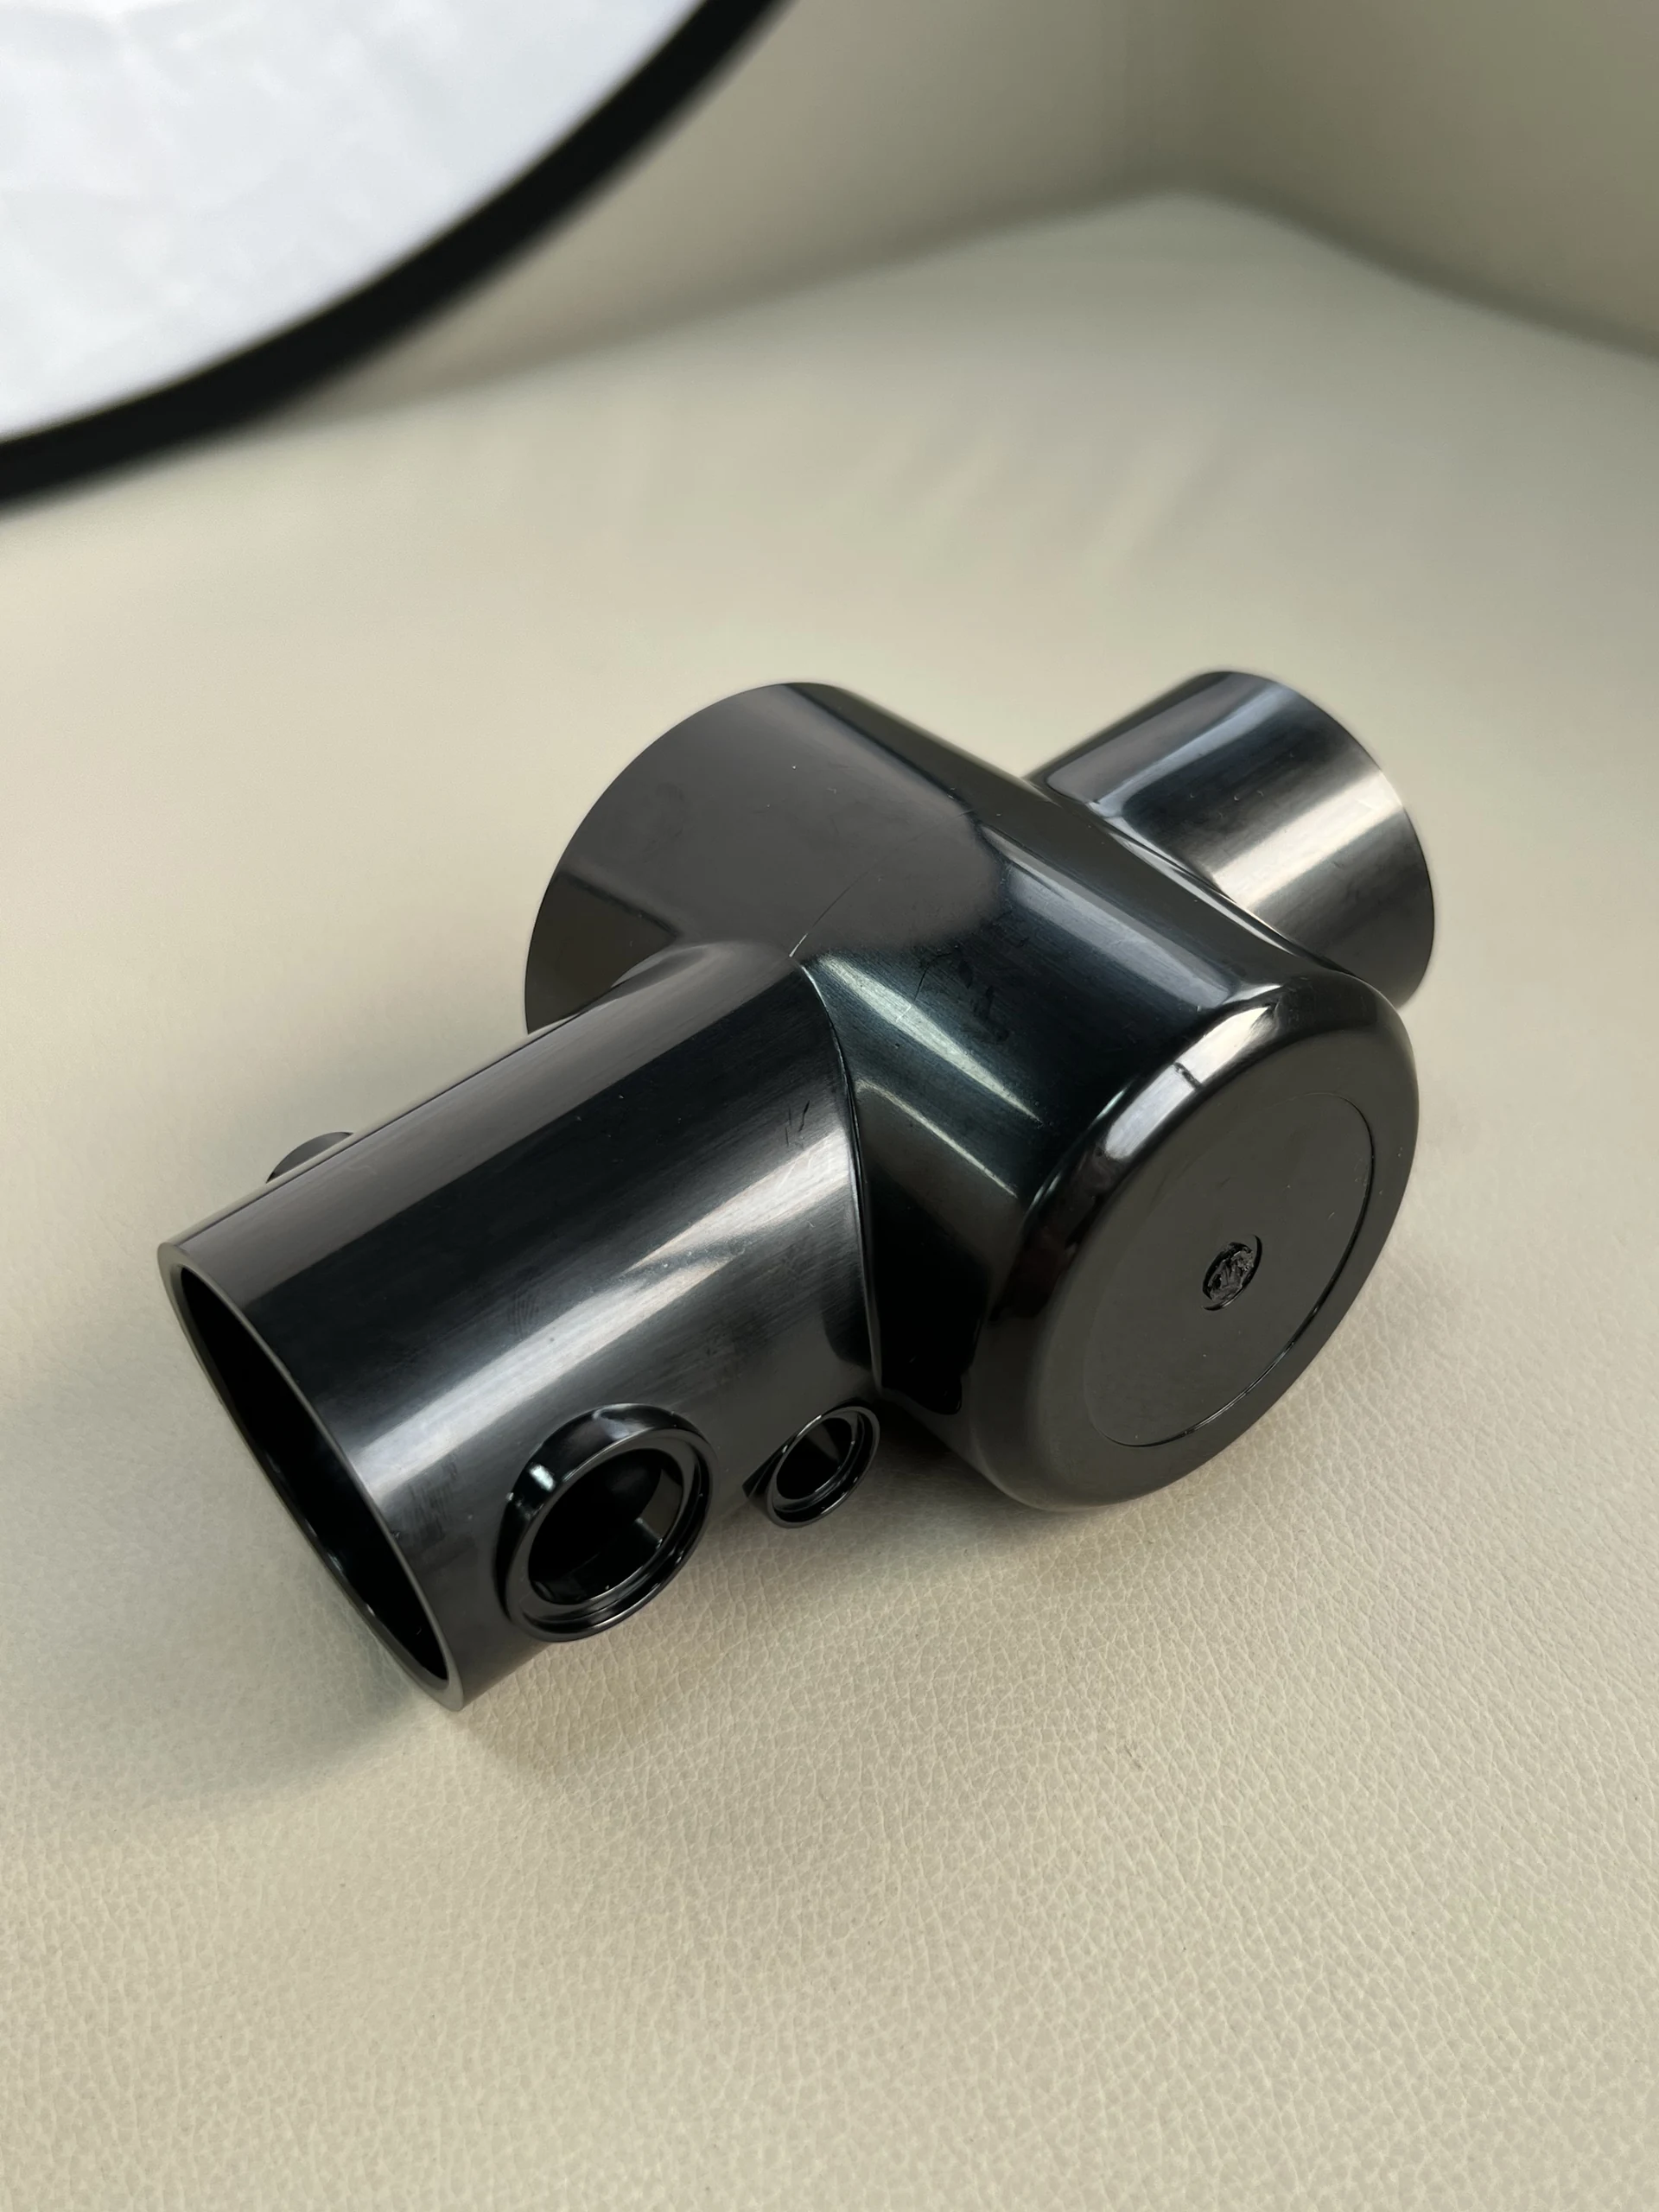
JingZhan разрабатывает индивидуальные компоненты рукоятки и корпуса электронного эндоскопа для рукояток электронных эндоскопов, рабочих захватов и полных корпусных сборок. План литья разрабатывается с учетом эргономичного захвата и размещения органов управления, точных внутренних опор для электроники и кабелей, а также чистых стыков корпуса со стабильными точками крепления. Выбор смолы, расположение впускных отверстий, линии разъема и точки контроля согласуются с сопрягаемыми деталями, условиями эксплуатации и ожидаемым объемом производства.
Обзор продукта
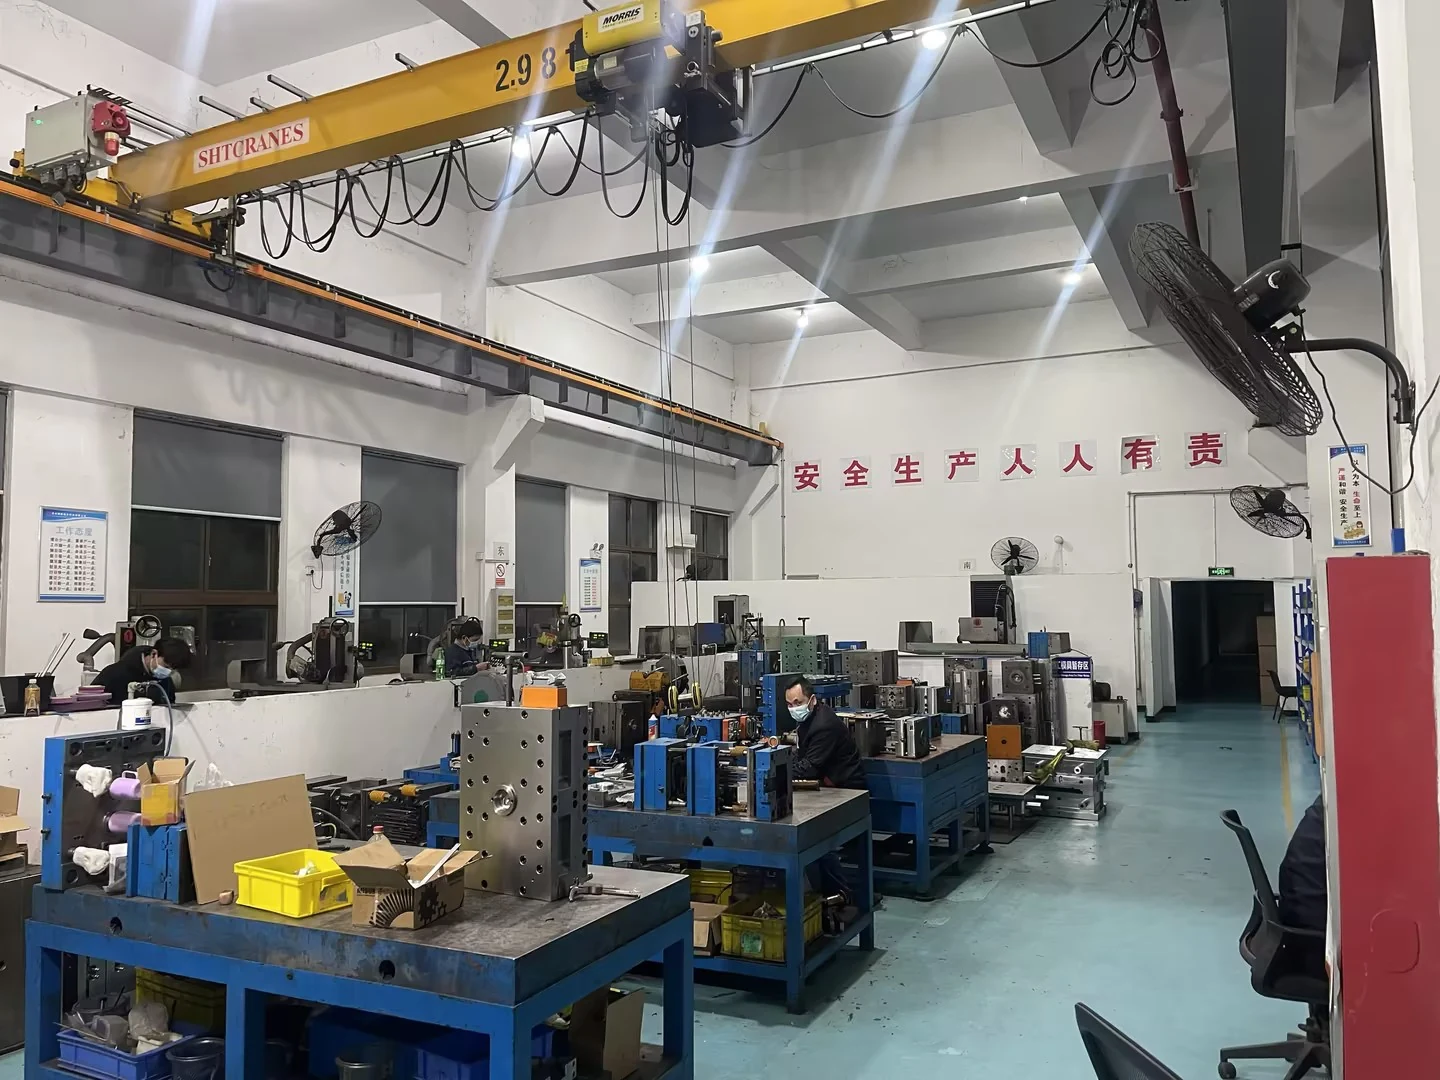
Корпуса рукояток объединяют поверхности, которые оператор удерживает, с внутренними элементами, фиксирующими валы, органы управления и прилегающие детали. JingZhan поддерживает индивидуальный дизайн пресс-форм, испытания и повторное литьё под давлением для компонентов рукояток и корпусов. Производственная экспертиза начинается с полной сборки, балансируя внешний вид с внутренними зазорами и геометрией крепления. На фотографиях показаны реальные образцы компании, а не стандартные готовые к установке замены устройств. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Задать функциональные базы для цилиндрических интерфейсов, боковых отверстий и стыков крышки. По возможности предоставить CAD сопрягаемой детали. Проверить черновик и направление съёма с формы, чтобы доступ инструмента и извлечение из формы не нарушали положения, необходимые готовой сборке. Проверьте переходы стенок вокруг основного корпуса, трубчатых выступов и бобышек. Сбалансируйте заполнение и охлаждение, чтобы ограничить коробление и видимые утяжины. Испытательные проверки должны включать как размеры, так и поведение при сборке, особенно там, где две поверхности должны оставаться совмещенными после формования. Определить зоны касания и косметические зоны с согласованными пределами для следа от литника, следов выталкивателей, облоя и текстуры. Использовать эталонные образцы для утверждения цвета и глянца. Образец с полированным видом сам по себе не определяет отделку следующего производственного заказа. Укажите зацепление винта, прогиб защелки, положение вставки и доступ для сборки. Определите любые воздействия очистки и требования к многократному использованию. Выберите смолу и подтвердите посадку в предполагаемых условиях, а не делайте заявление о долговечности, основываясь только на форме корпуса. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ Учёт оборудования компании охватывает машины литья под давлением от 50 до 500 тонн, ЧПУ-обработку и электроэрозионную обработку для изготовления оснастки, а также средства размерного контроля, включая КИМ и оптические измерения. Выбранный пресс и схема расположения гнёзд зависят от смолы, площади проекции и годового объёма. При испытаниях корпуса следует использовать сборочные приспособления или реальные ответные детали, если только размерный отчёт не может установить посадку. Согласуйте редакцию чертежа, марку смолы, утверждённые образцы и критически важные для качества характеристики до выпуска. Фиксируйте партии материала и условия формования, проводите контроль первых изделий и используйте идентификацию гнёзд, где это указано. Определите упаковку, отбор проб и утверждение изменений, чтобы последующие поставки можно было сравнивать с той же базовой линией. Техническое обслуживание оснастки и замену вставок следует планировать исходя из фактической производственной потребности. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Корпуса рукояток управления и прилегающие кожухи для разработанного заказчиком оборудования электронных эндоскопов. Рукоятки инспекционных приборов, требующие изогнутых внешних поверхностей и согласованных интерфейсов вала или модуля. Семейства корпусов инструментов по индивидуальному заказу, поставляемые как согласованные формованные компоненты в рамках общей ревизии сборки. These photographs show manufactured component examples, not finished medical devices. Медицина suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Корпуса рукоятки эндоскопа, изготовленные для повторяемой сборки
Ключевые требования к обработке
Согласованная внутренняя и внешняя геометрия
Стабильное формование изогнутых участков
Контролируемые видимые и обрабатываемые поверхности
Крепёжные и сервисные интерфейсы
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Услуга
Специализированная оснастка, литьё под давлением, пробные образцы и повторные поставки.
Варианты материалов
ABS, PC/ABS, PC или другая проверенная инженерная смола.
Особенности корпуса
Контуры корпуса, трубчатые участки, порты и элементы крепления согласно CAD.
Размер детали
Подтверждено по чертежу и выбранной комбинации инструмента/станка.
База допусков
Critical dimensions individually agreed; no universal moulded-part tolerance.
Отделка
Цвет, глянец или текстура и косметические границы, указанные до испытаний.
Проверка посадки
Сопрягаемые компоненты, метод калибровки и условия приёмки согласованы.
Объём поставки
Несобранные формованные детали или отдельно оцениваемые сборочные операции.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочно 4–8 недель до первой пробной отливки после утверждения конструкции пресс-формы и коммерческого релиза; корректировки и валидация заказчиком — дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
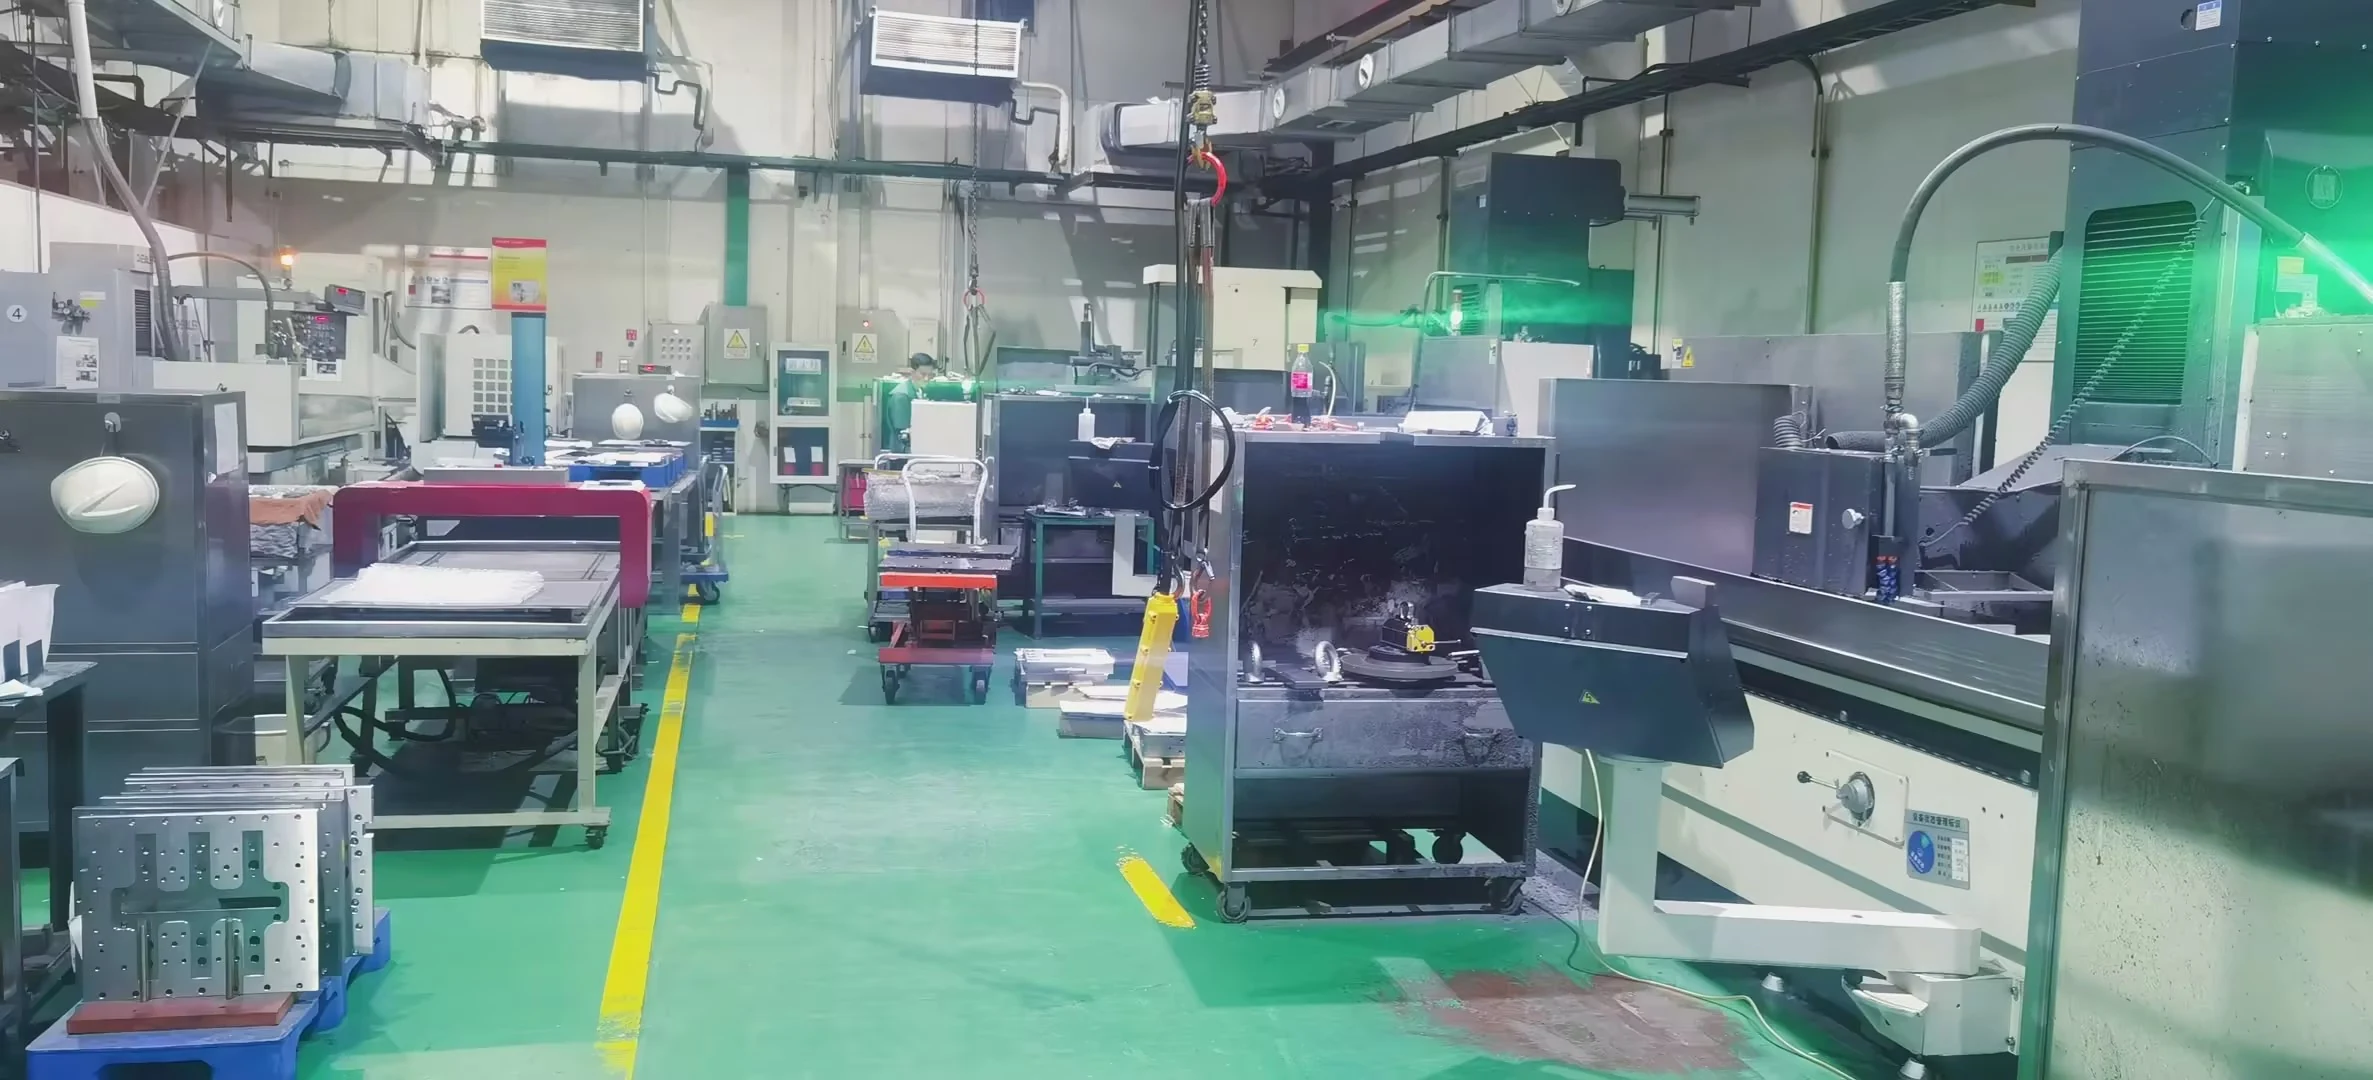
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Рукоятка и компоненты корпуса электронного эндоскопа |
| Типичные области применения | рукоятки электронных эндоскопов, рабочие захваты и полные корпусные сборки |
| Варианты материалов | PC/ABS, ABS, PA, POM, TPE и другие конструкционные смолы, выбранные с учётом требований к сборке и очистке устройства |
| Инженерный подход | эргономичная рукоятка и расположение органов управления, точные внутренние опоры для электроники и кабелей, а также аккуратные стыки корпуса со стабильными точками крепления |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.