Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


Компоненты решёток для динамиков и аудио
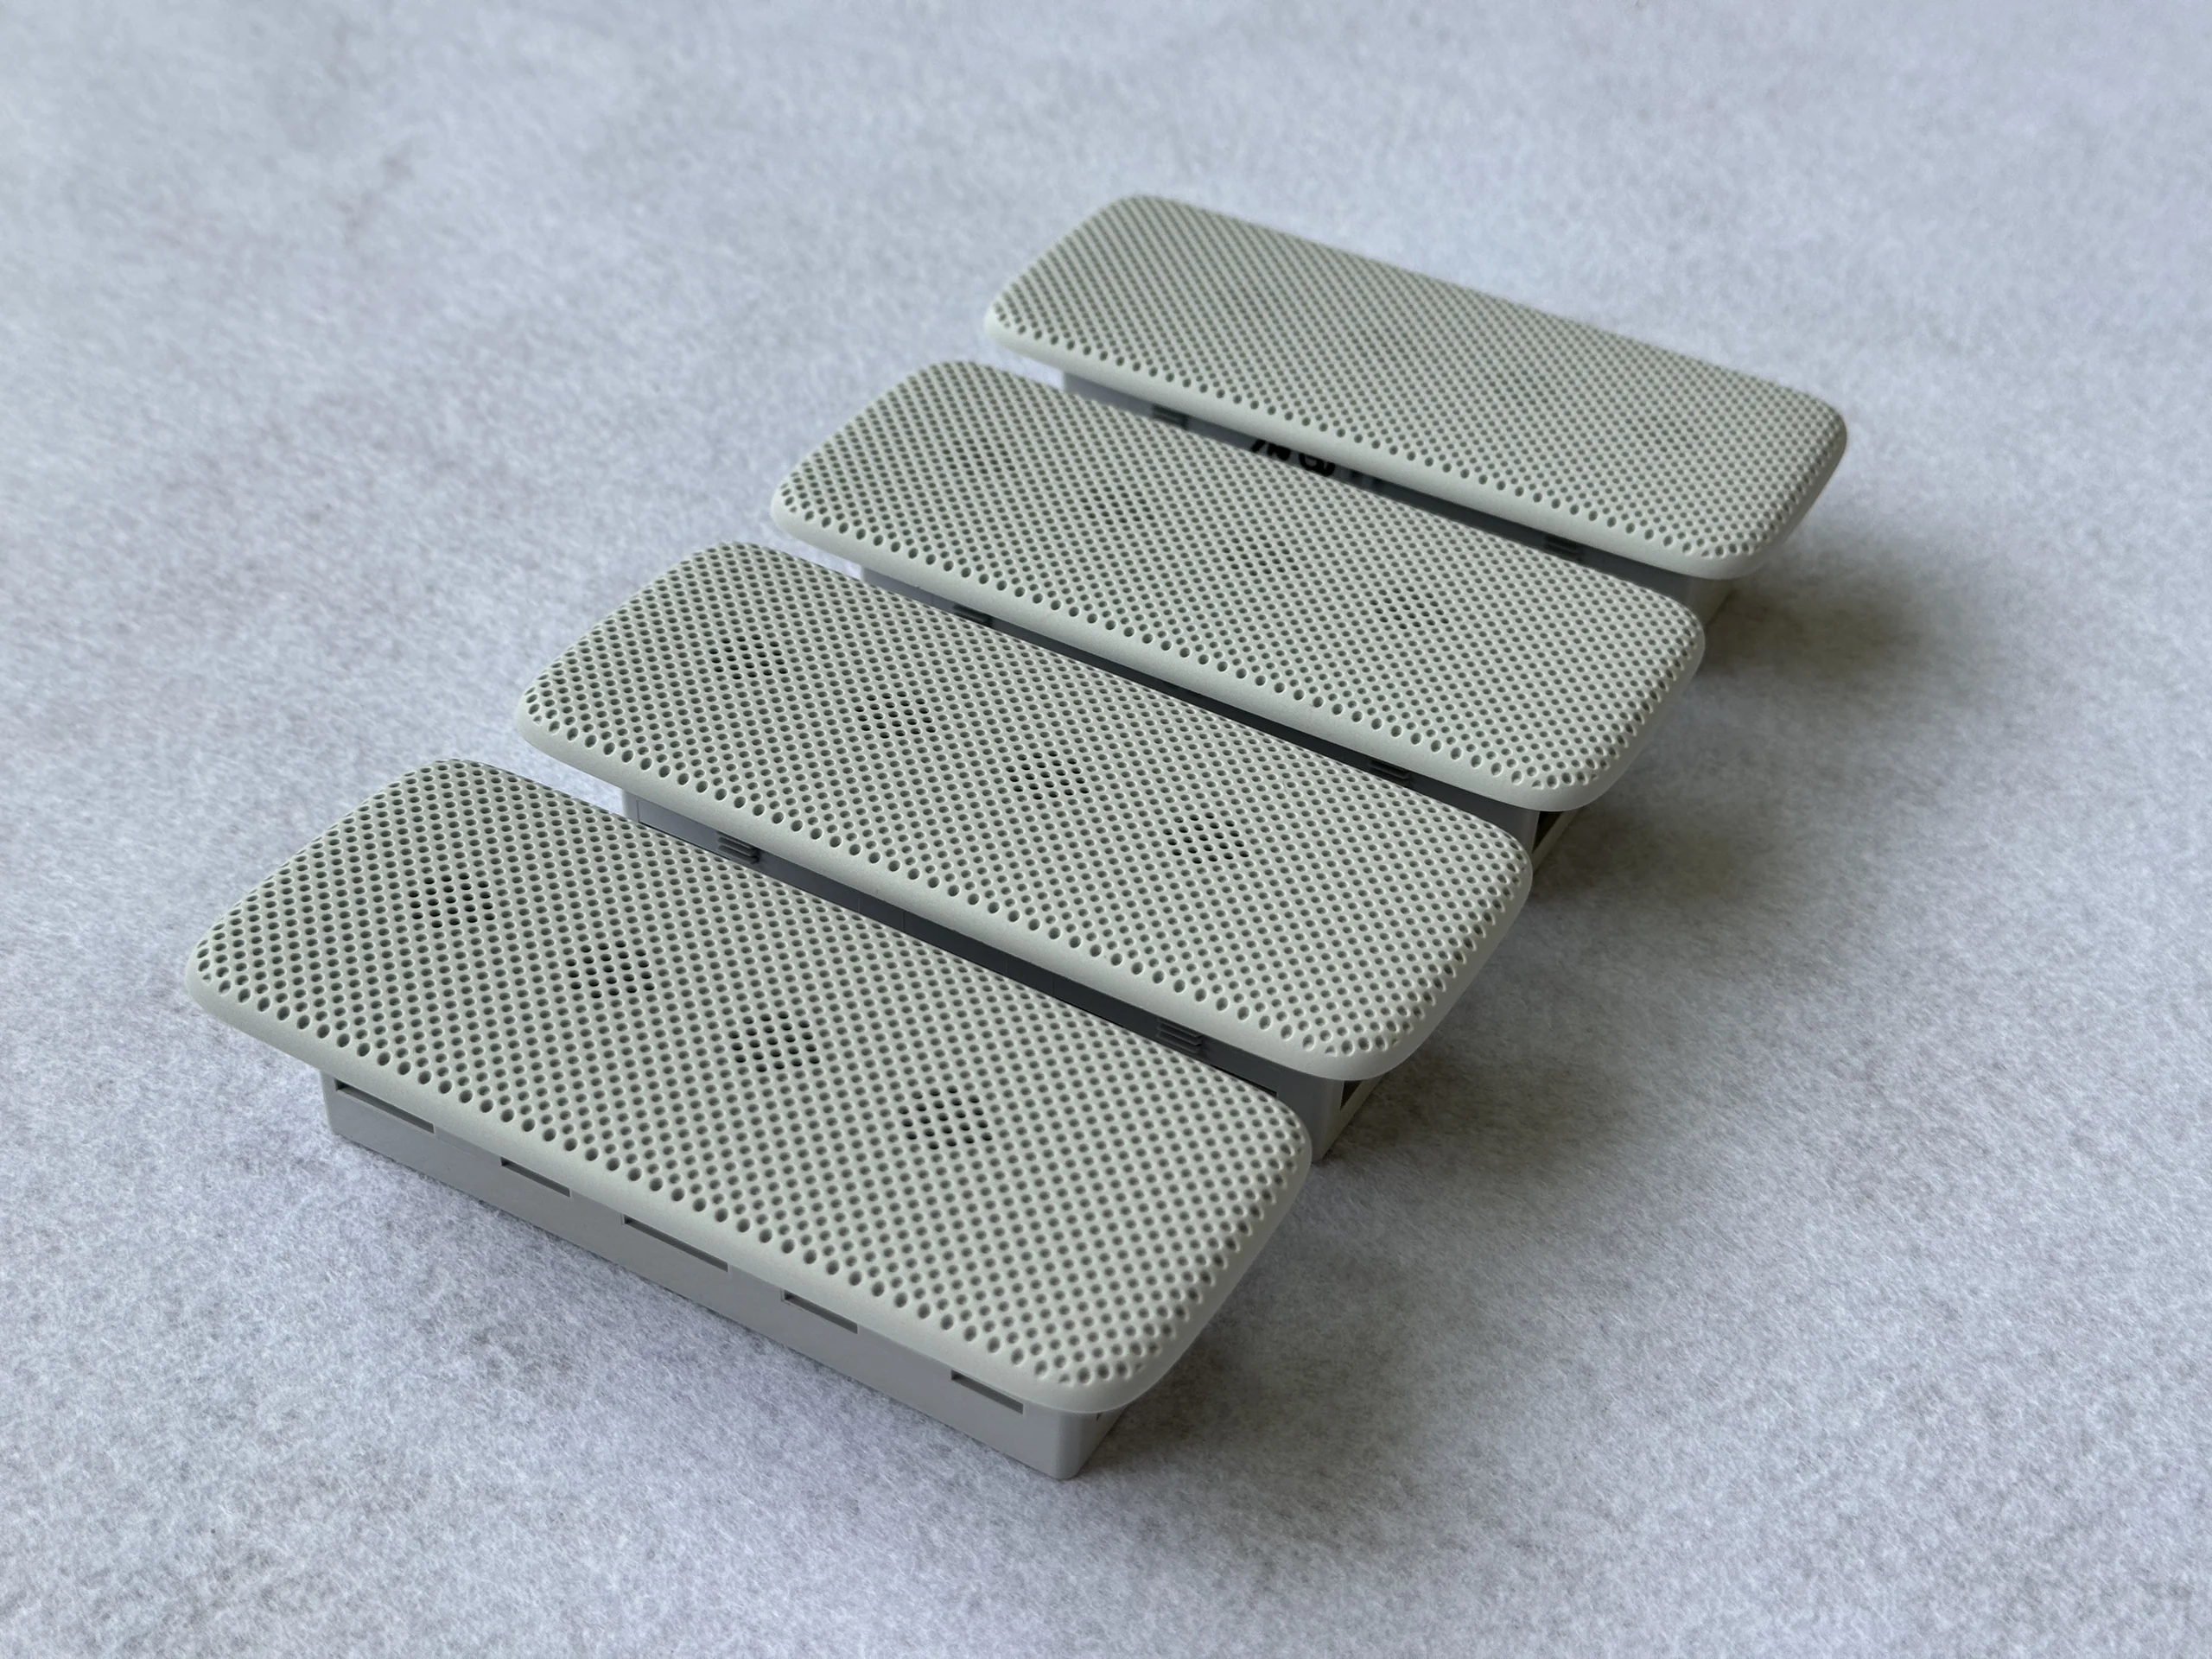
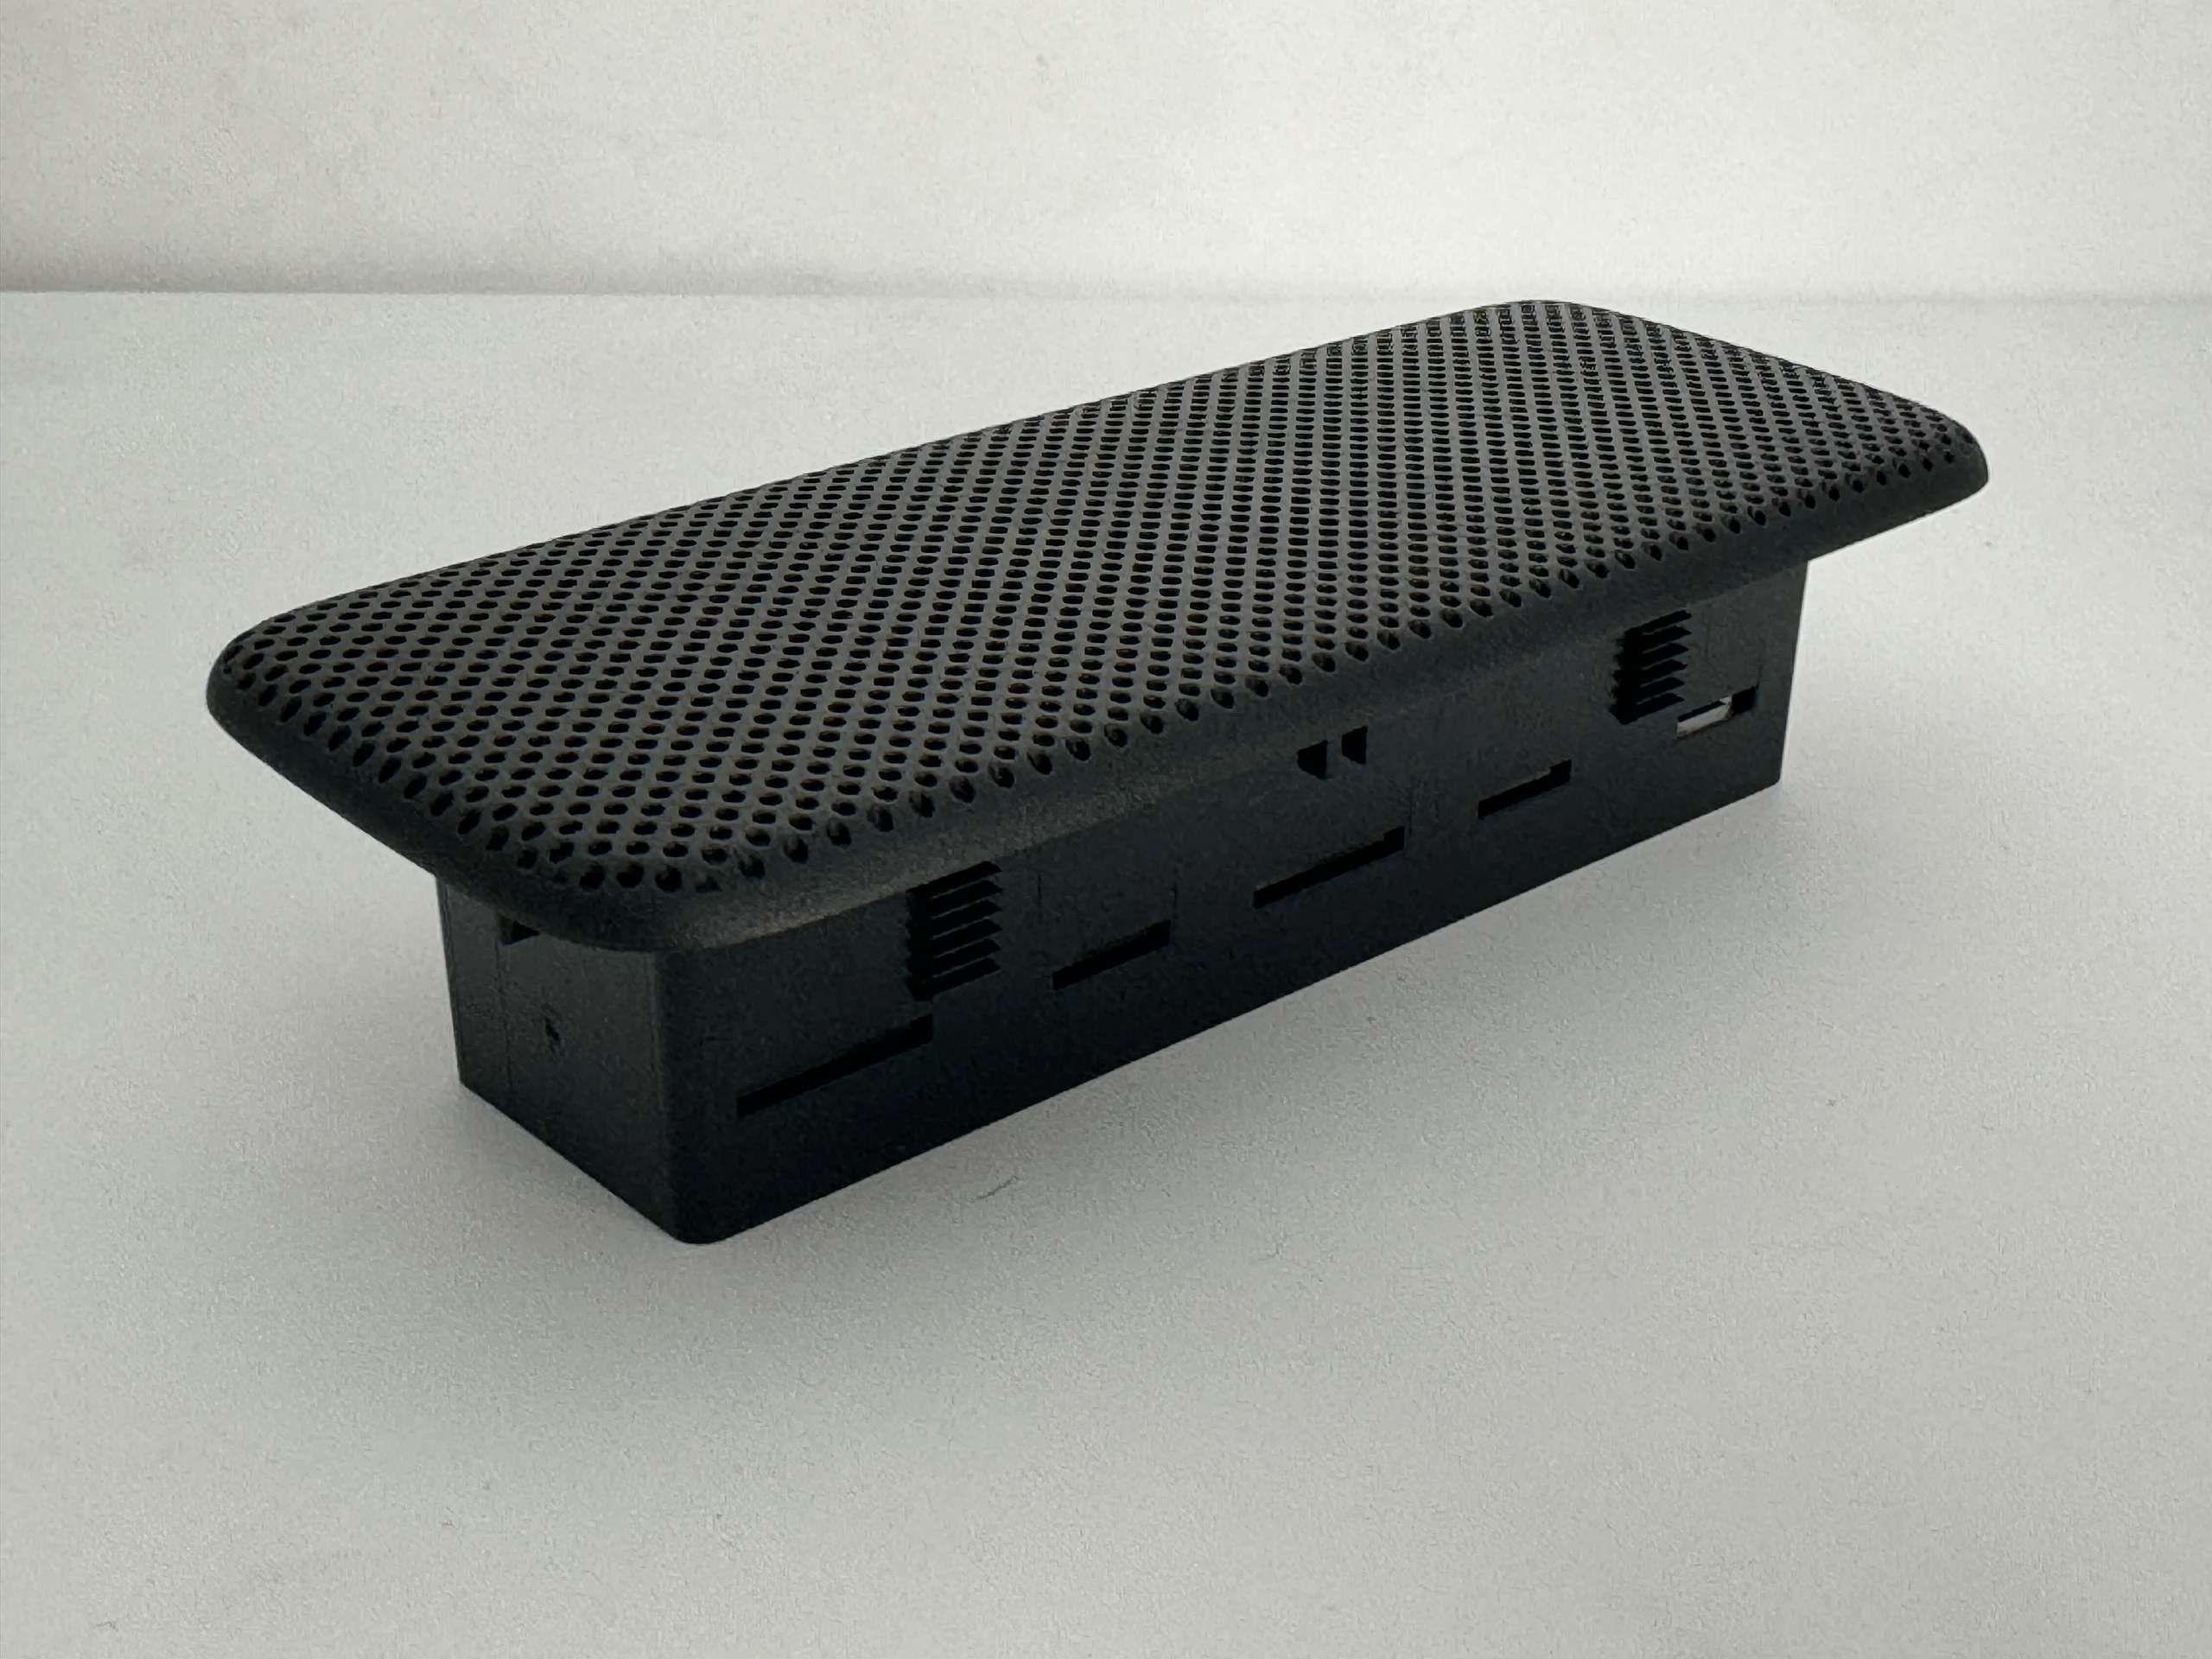
Для крышек динамиков, акустических отверстий и видимых панелей аудиопродукции JingZhan производит согласованные пластиковые детали, разработанные с учетом требований заказчика к сборке и эксплуатационным характеристикам. План литья разрабатывается с учетом равномерных отверстий решетки и акустической прозрачности, чистых декоративных поверхностей вокруг плотной перфорации, а также надежной фиксации без дребезга и люфта. Выбор смолы, расположение впускных литников, линии разъема и точки контроля соответствуют сопрягаемым деталям, условиям эксплуатации и ожидаемому объему производства.
Обзор продукта
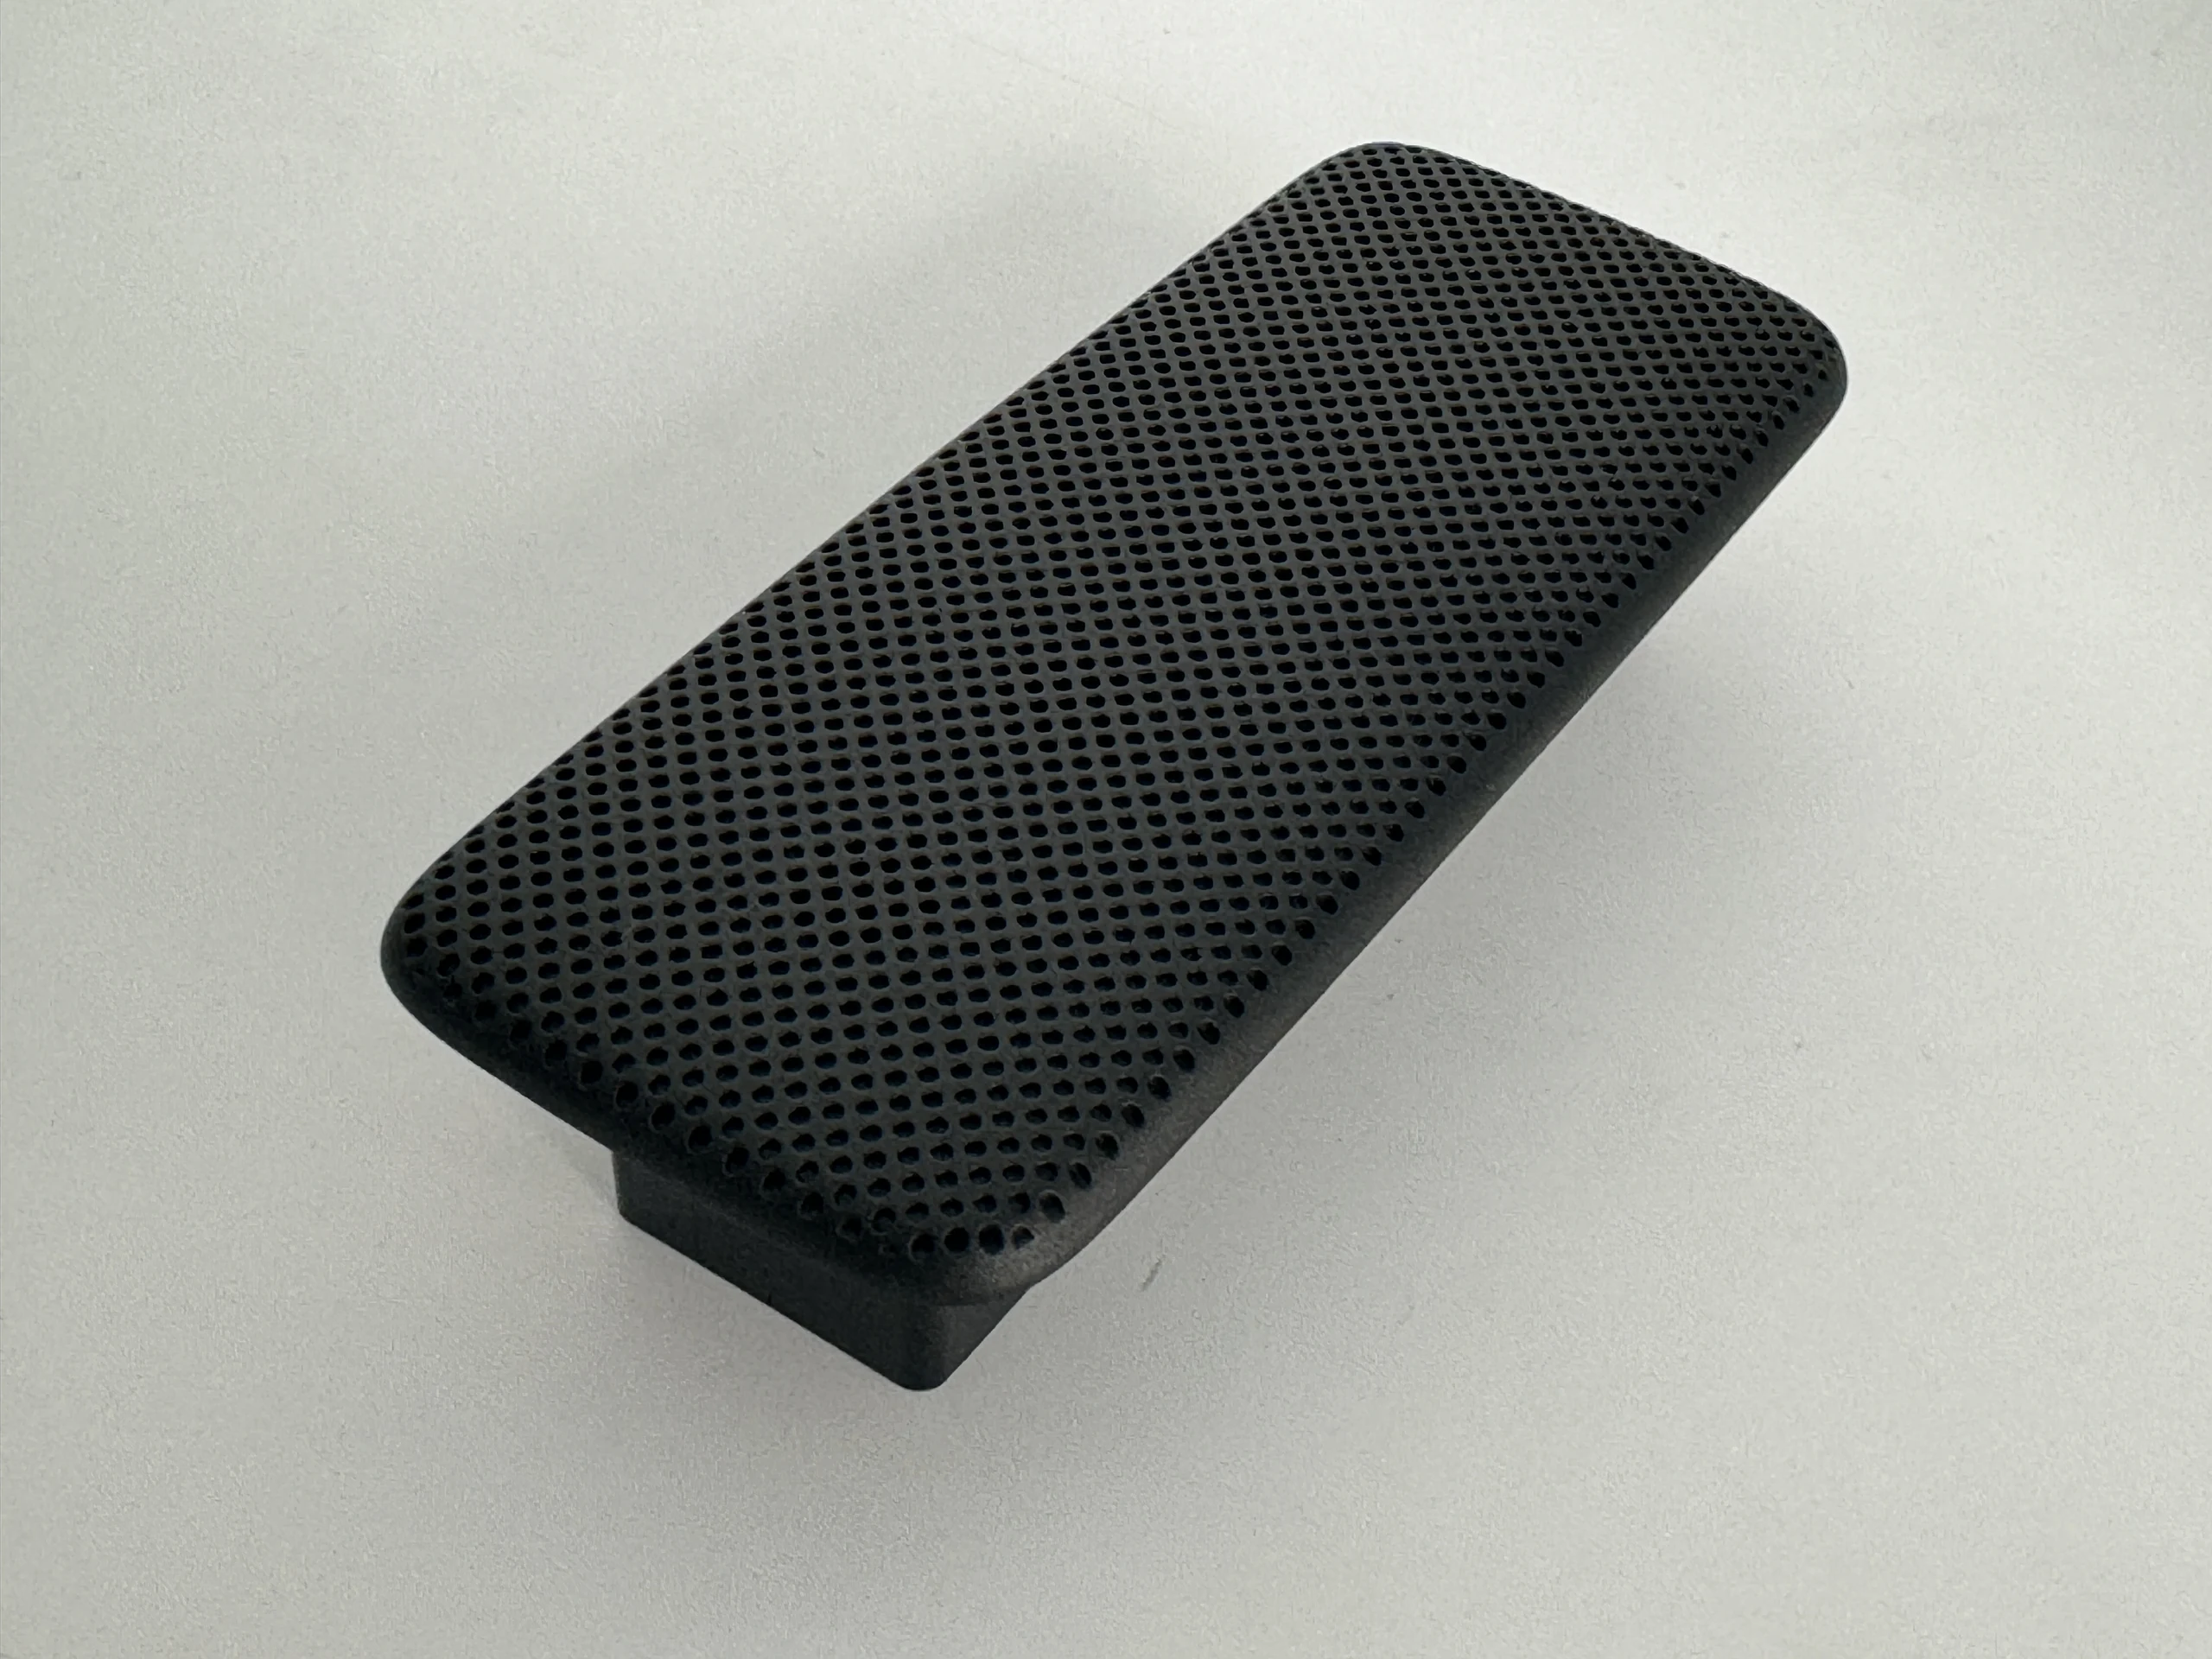
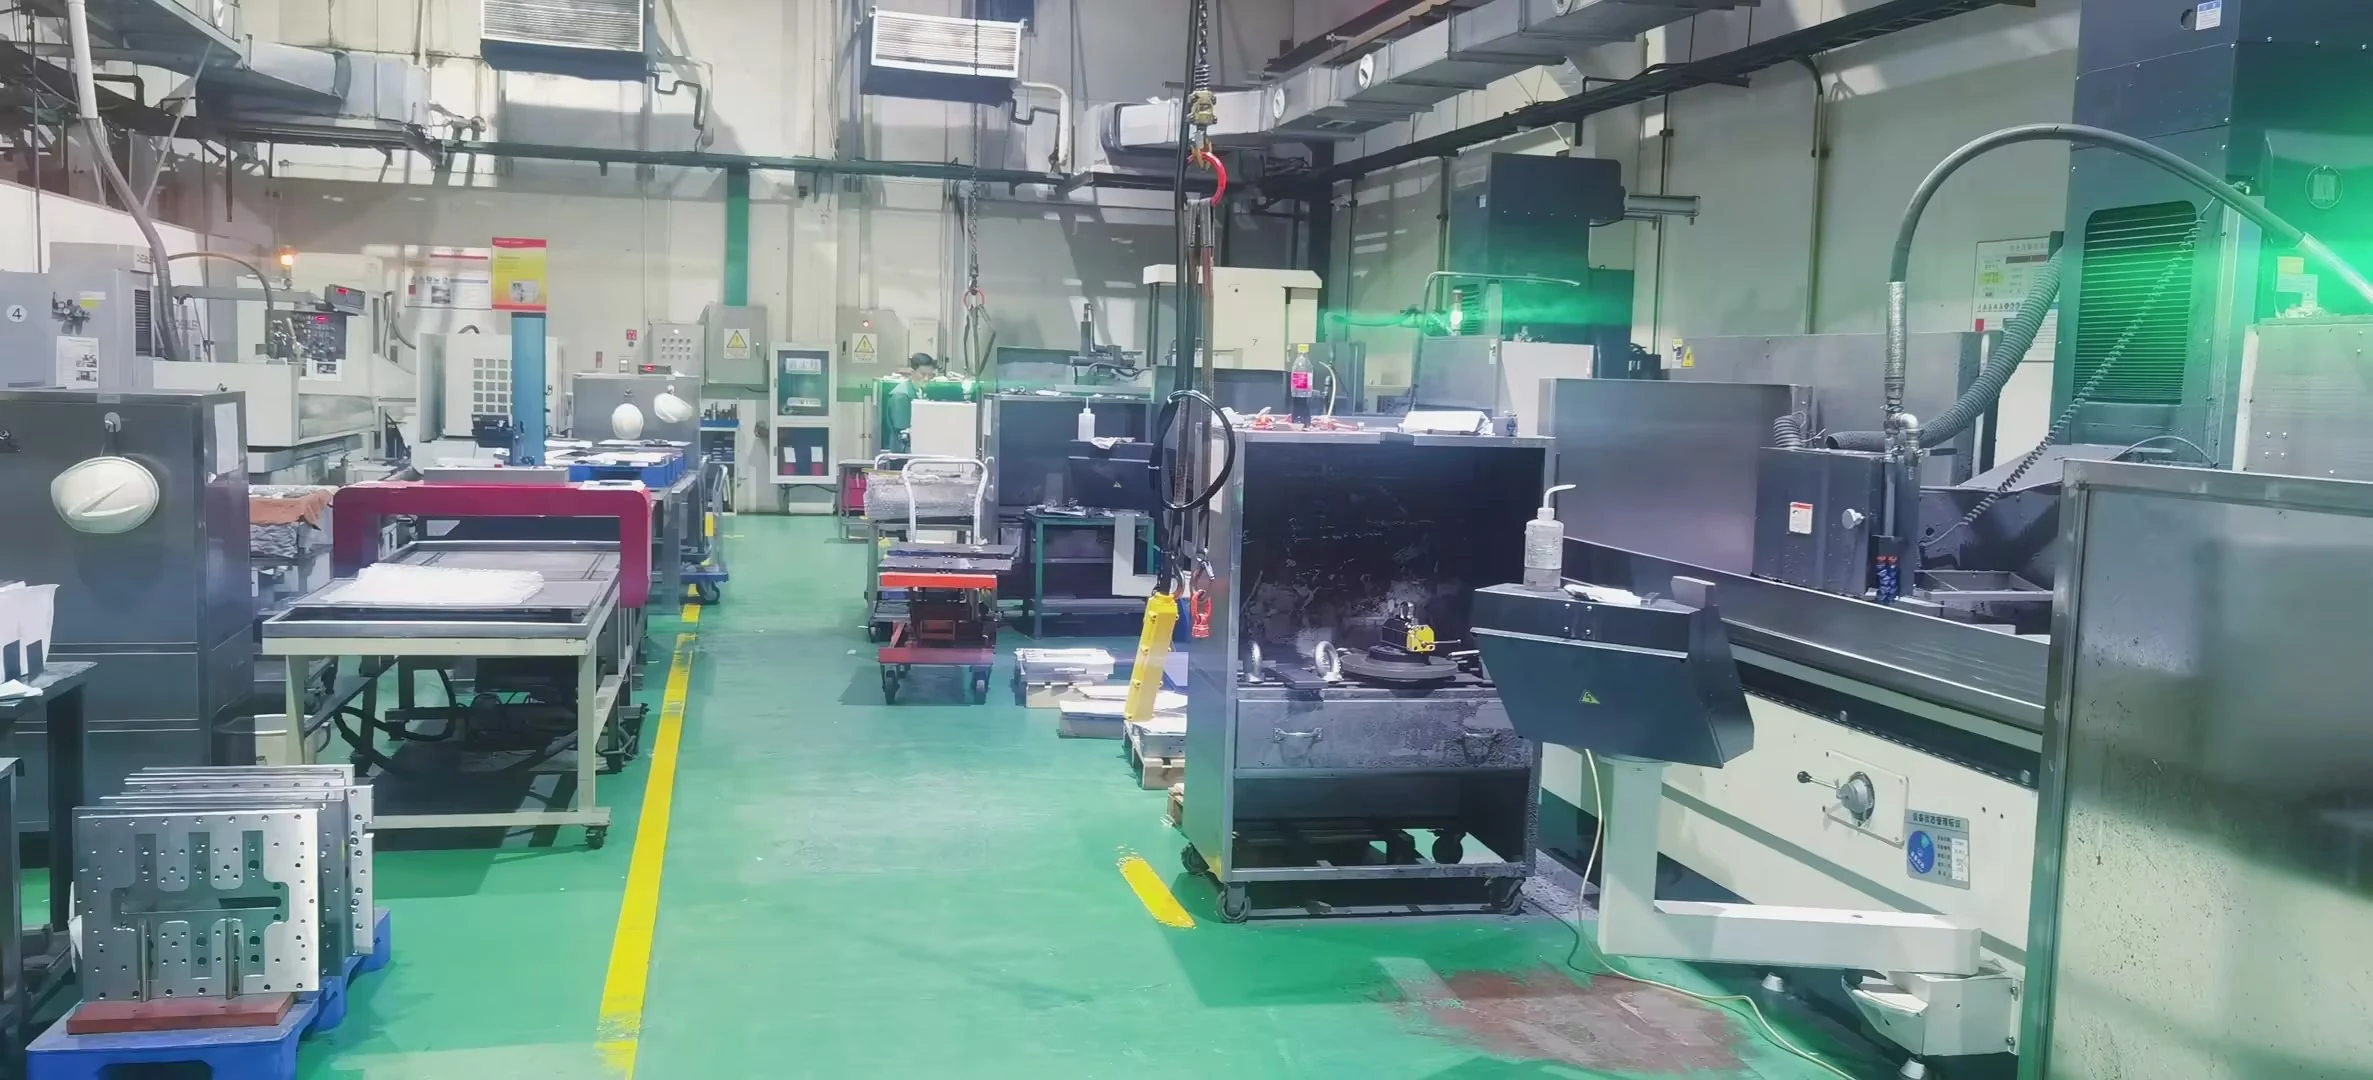
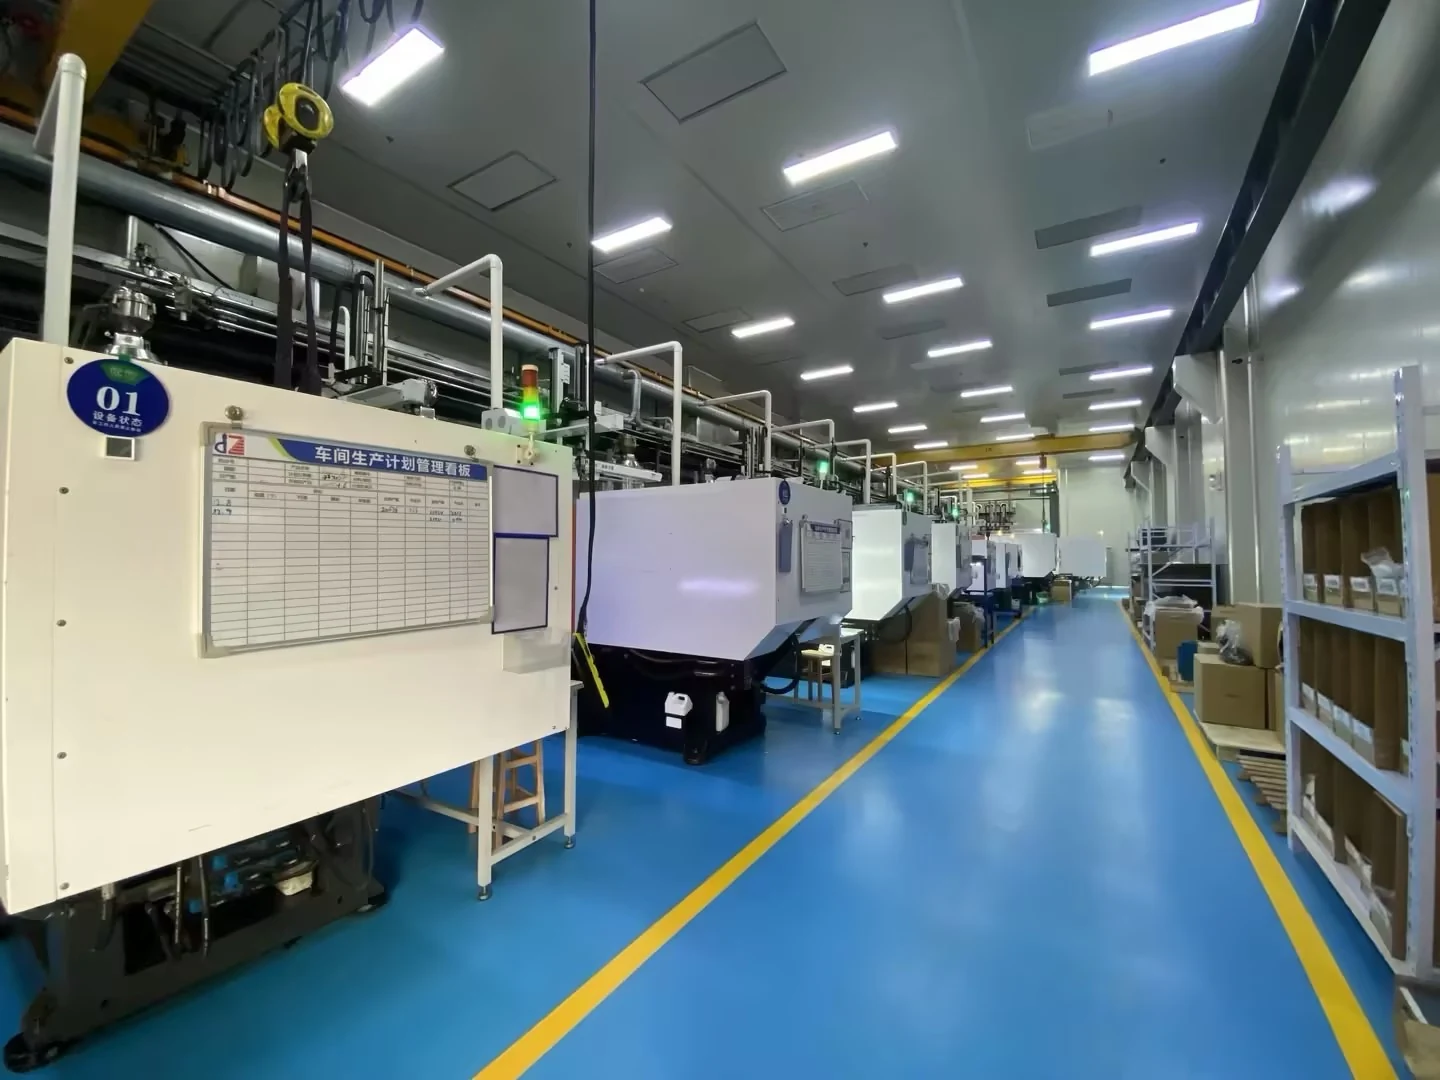
Акустические решётки требуют воспроизводимых отверстий, подходящей видимой отделки и надёжного сопряжения с несущим корпусом. JingZhan разрабатывает оснастку для пресс-форм и литьевые под давлением компоненты с учётом этих требований, а акустические характеристики подтверждаются заказчиком на уровне системы. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Определить размер отверстия, шаг и толщину окружающих рёбер. Спланировать заполнение и вентиляцию для повторяющегося рисунка с согласованными пределами для недоливов и засорённых отверстий. Используйте утверждённые эталоны цвета и текстуры. Определите видимые поверхности и допустимые следы впускных литников, толкателей или линий спая, вместо того чтобы полагаться на одну фотографию как на спецификацию отделки. Check clips, screws or adhesive interfaces against the enclosure. Define the assembled gap and stiffness requirements; sound transmission and resonance are assessed on the finished audio design. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ Предоставленный инвентарь оборудования компании включает литьевые машины усилием от 50 до 500 тонн, ресурсы для изготовления оснастки на станках с ЧПУ и электроэрозионных станках, а также координатно-измерительные машины и оптическое измерительное оборудование. Выбор пресса зависит от объёма впрыска, площади проекции, смолы и схемы расположения гнёзд. Возможности оборудования не устанавливают единый допуск для каждой литой особенности. Повторные поставки должны соответствовать утвержденному чертежу, марке смолы, эталонным образцам и плану контроля. Согласуйте идентификацию партии материала, отслеживание гнезд при необходимости, упаковку и утверждение изменений. Планируйте обслуживание и выпуски пресс-формы исходя из фактического спроса, чтобы последующие партии оставались сопоставимыми с утвержденной базовой линией. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Решёточные компоненты для динамиков и аудиоустройств. Перфорированные крышки для индивидуальных акустических или электронных сборок. На фотографиях показаны примеры компонентов, изготовленных компанией, а не стандартные изделия с общими характеристиками. Заявления об электрических, огневых, оптических, экологических или иных эксплуатационных характеристиках требуют документации на класс и валидации для конкретного проекта. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Решётки динамиков с чистыми отверстиями и контролируемой посадкой при сборке
Ключевые требования к обработке
Проверить схему отверстий
Установить критерии эстетической приёмки
Подтвердить удержание решётки
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Объем производства
Изготовление индивидуальной оснастки, литьё под давлением и утверждение проб.
Выбор материала
ABS, PC/ABS или другая одобренная заказчиком смола для решётки.
Инженерный подход
Перфорация, тонкие рёбра, кривизна решётки и сопряжение с корпусом.
Размеры и допуск
Approved drawing; feature-specific agreement and inspection method.
Цвет и отделка
Марка, цвет, текстура и косметические зоны подтверждаются до проведения проб.
Расположение инструментов
Количество гнёзд и вставок выбирается исходя из геометрии и потребности.
Записи о качестве
First-article and agreed batch checks; reporting scope quoted.
Поставка
Защищённые детали или согласованные комплекты с идентификацией партии и ревизии.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочно 4–8 недель до первой пробной отливки после утверждения конструкции пресс-формы и коммерческого релиза; корректировки и валидация заказчиком — дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Компоненты решёток для динамиков и аудио |
| Типичные области применения | крышки для динамиков, акустические отверстия и видимые панели аудиопродукции |
| Варианты материалов | ABS, PC/ABS, PC, PA, POM, PMMA и другие инженерные смолы, подобранные по функциональности и внешнему виду |
| Инженерный подход | равномерные отверстия решётки и акустическая прозрачность, чистые декоративные поверхности вокруг плотной перфорации и надёжная фиксация без дребезжания и люфта |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.