Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


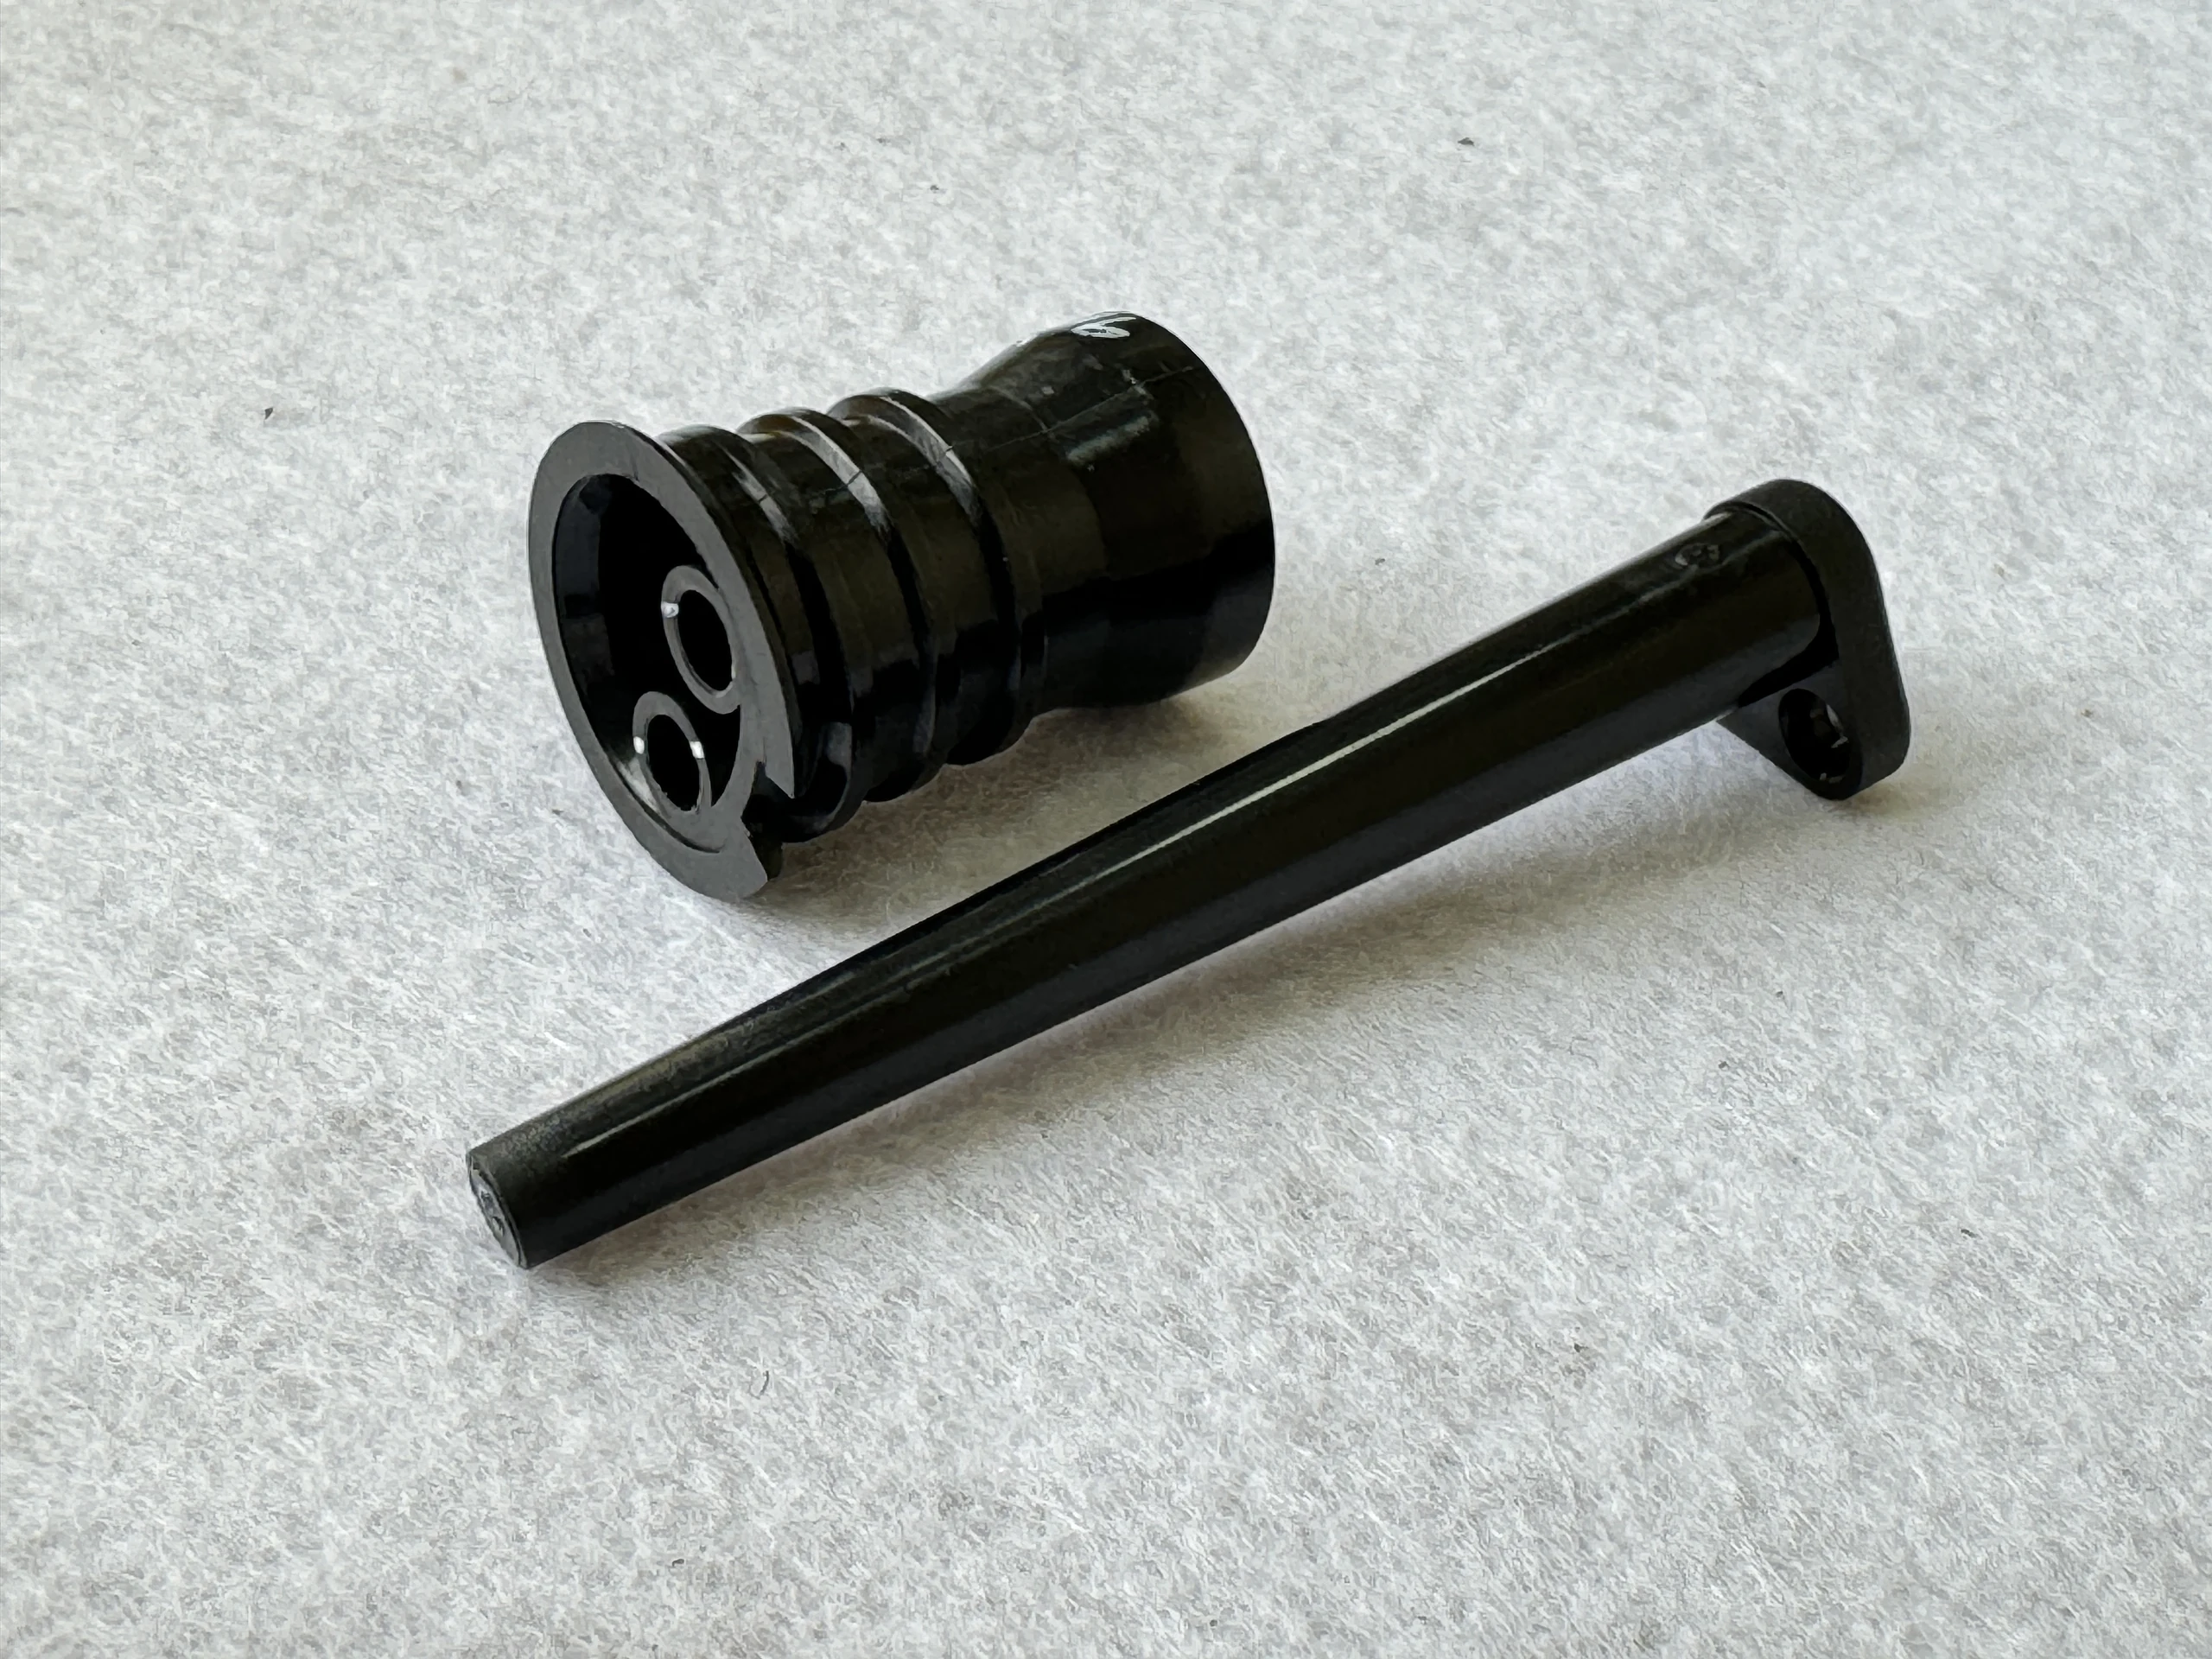
Автомобильные соединители труб и трубчатые опоры
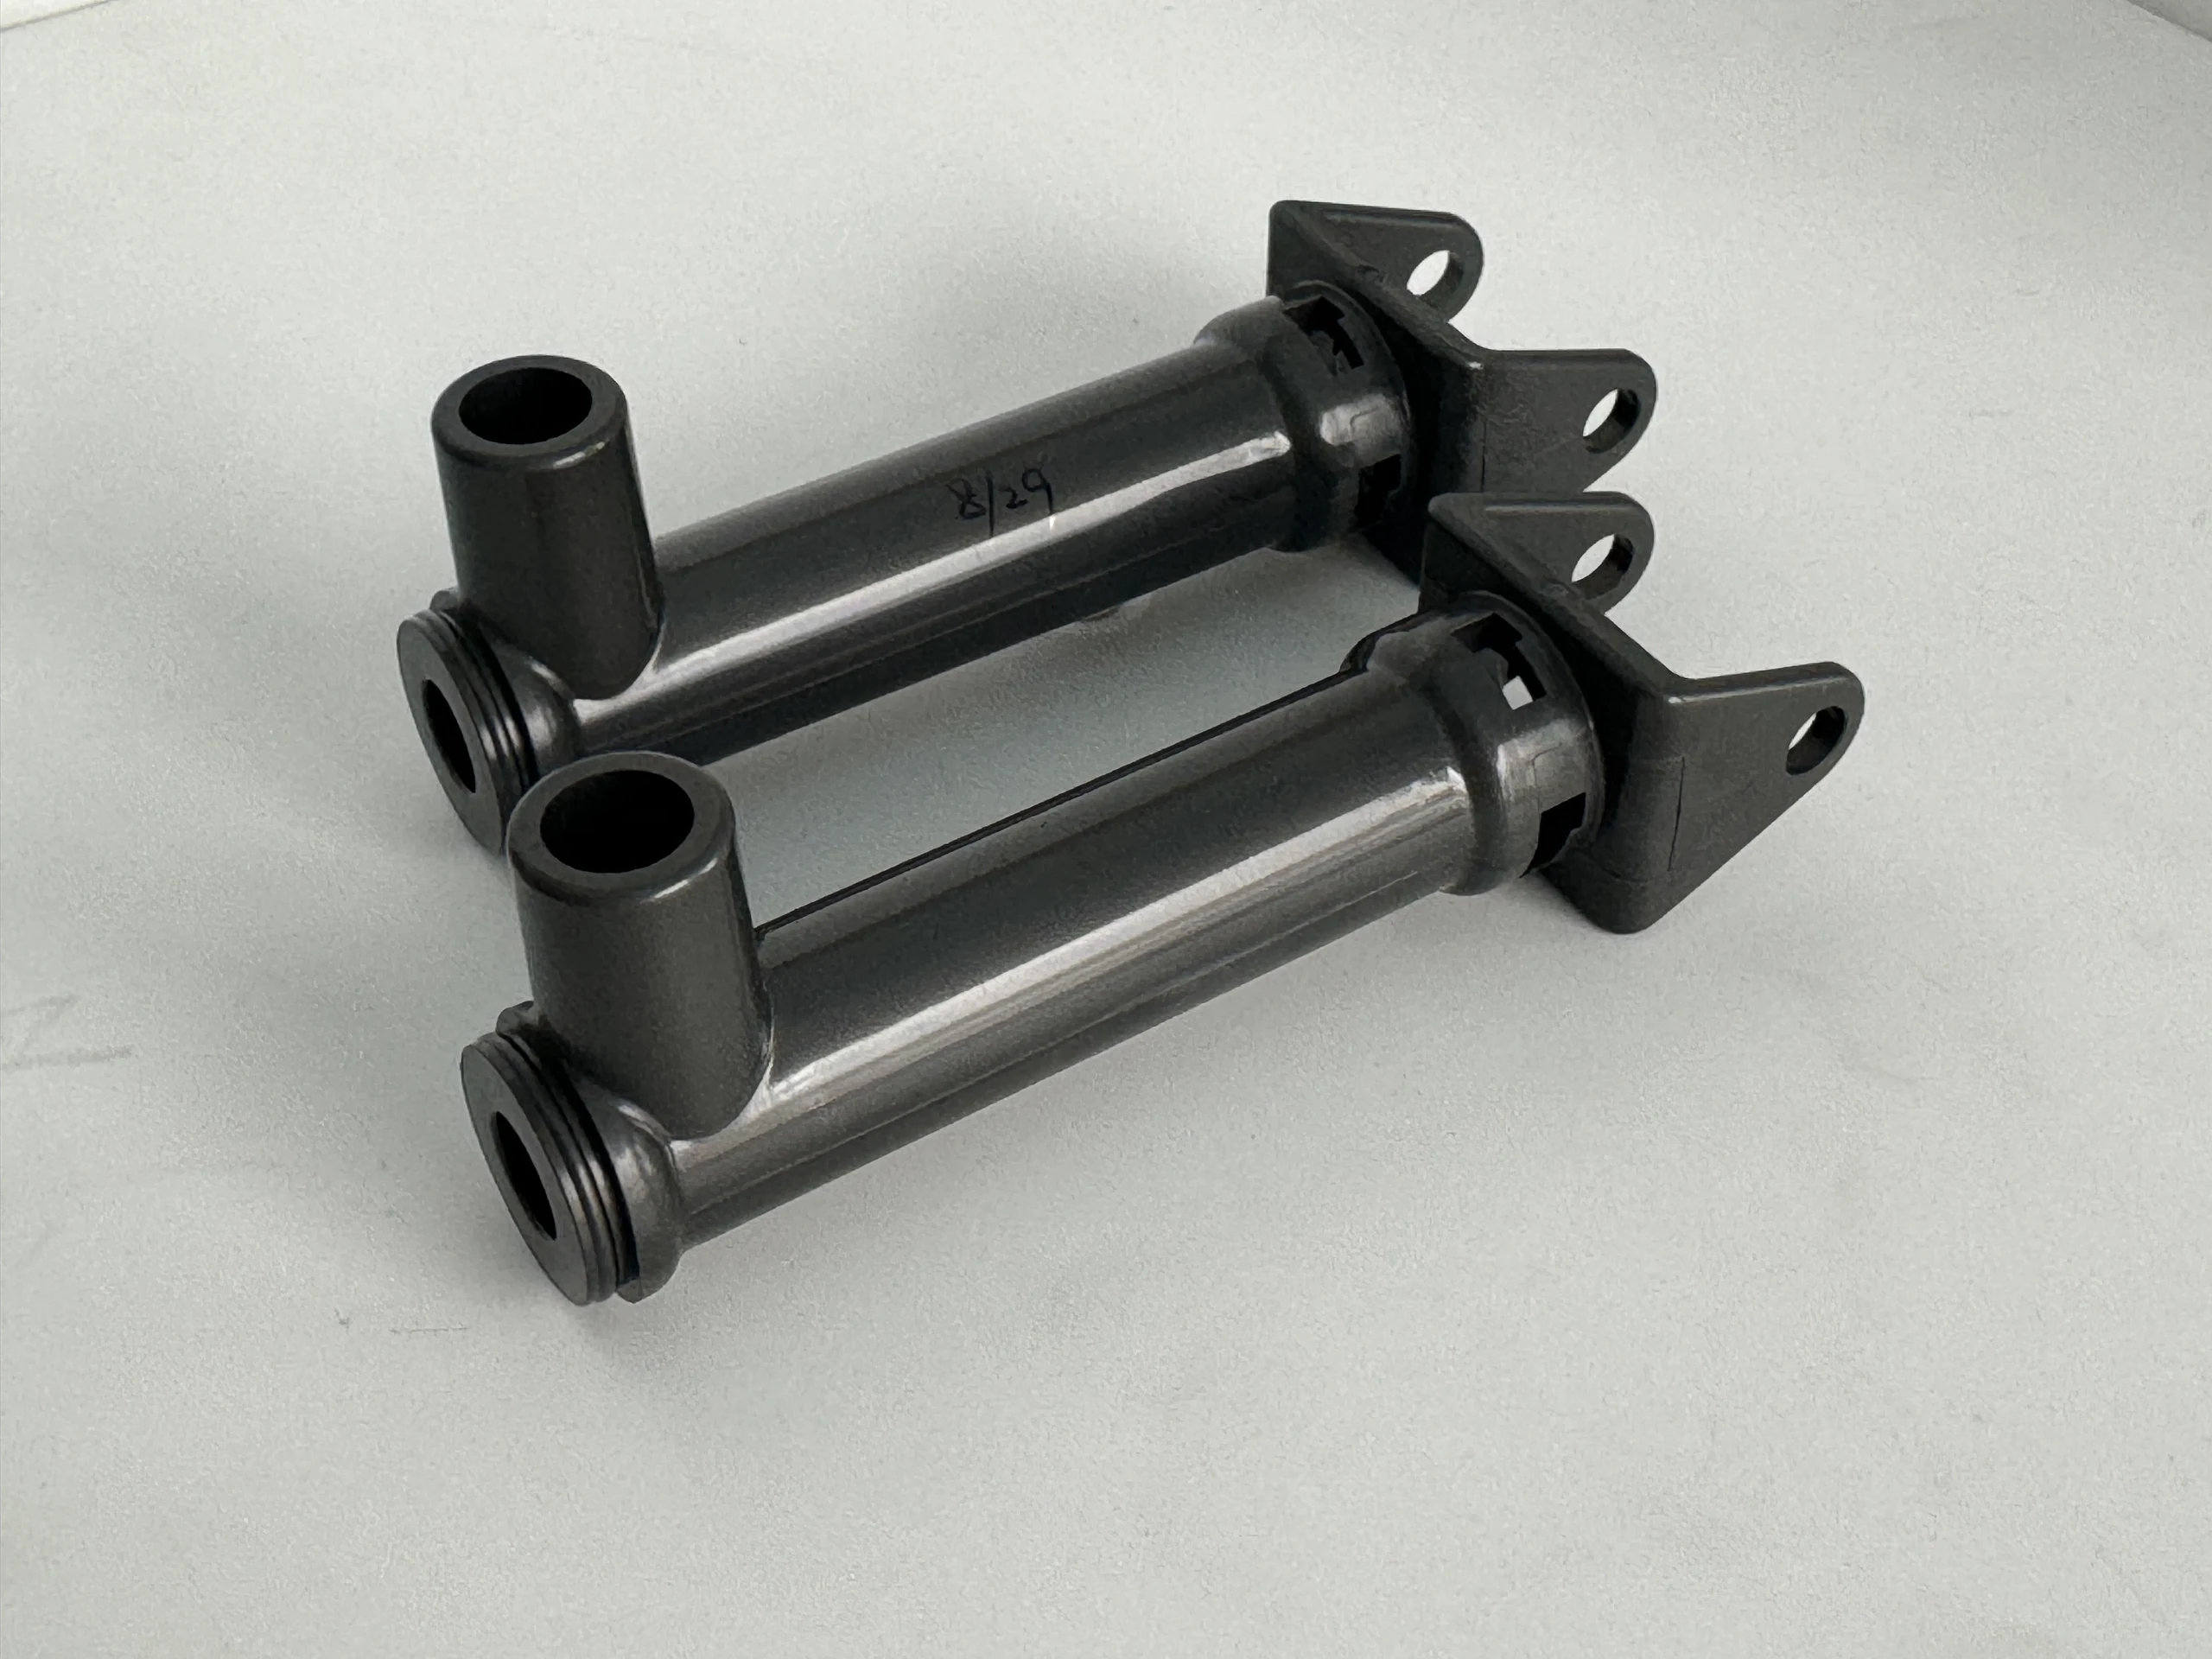
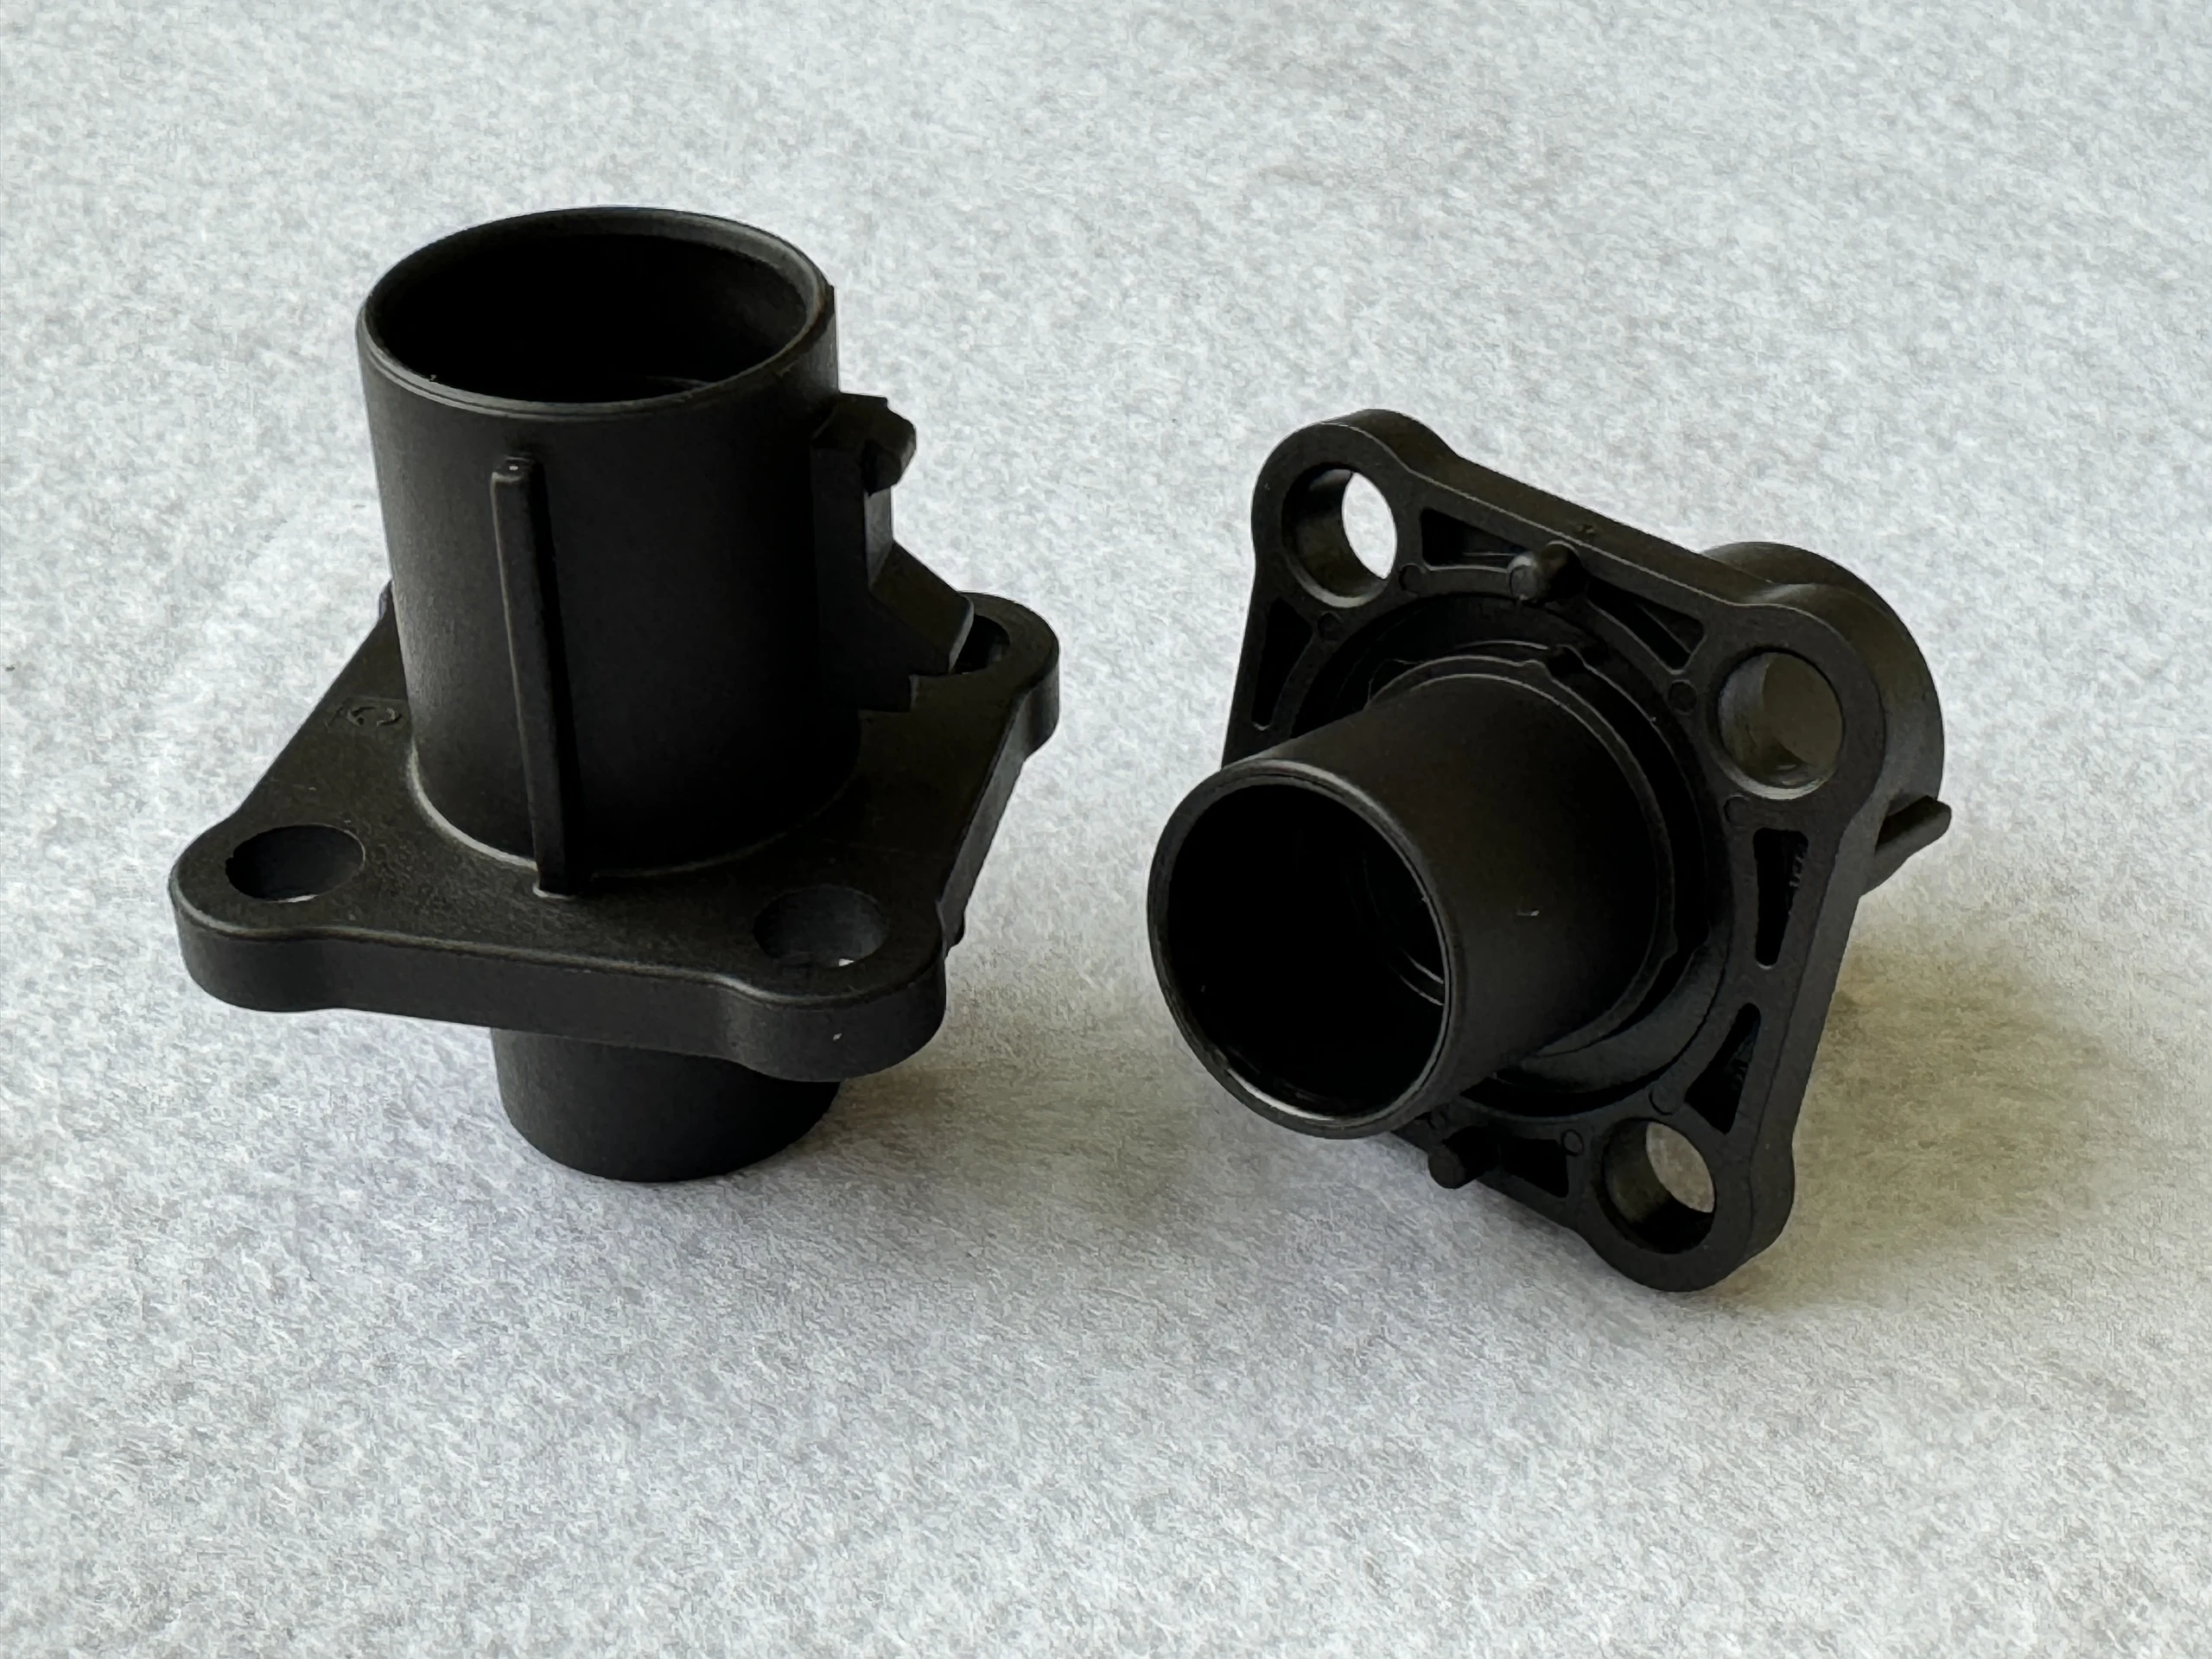
JingZhan разрабатывает индивидуальные автомобильные трубные соединители и трубчатые опоры для трассировки труб, цилиндрических опор и фланцевых точек соединения. План литья разрабатывается с учетом контролируемых отверстий и концентрических сопряжений, стабильной геометрии фланцев и крепления, а также плавных переходов вокруг труб и крепежных элементов. Выбор смолы, расположение впускных литников, линии разъема и точки контроля подбираются под сопрягаемые детали, условия эксплуатации и ожидаемый объем производства.
Обзор продукта
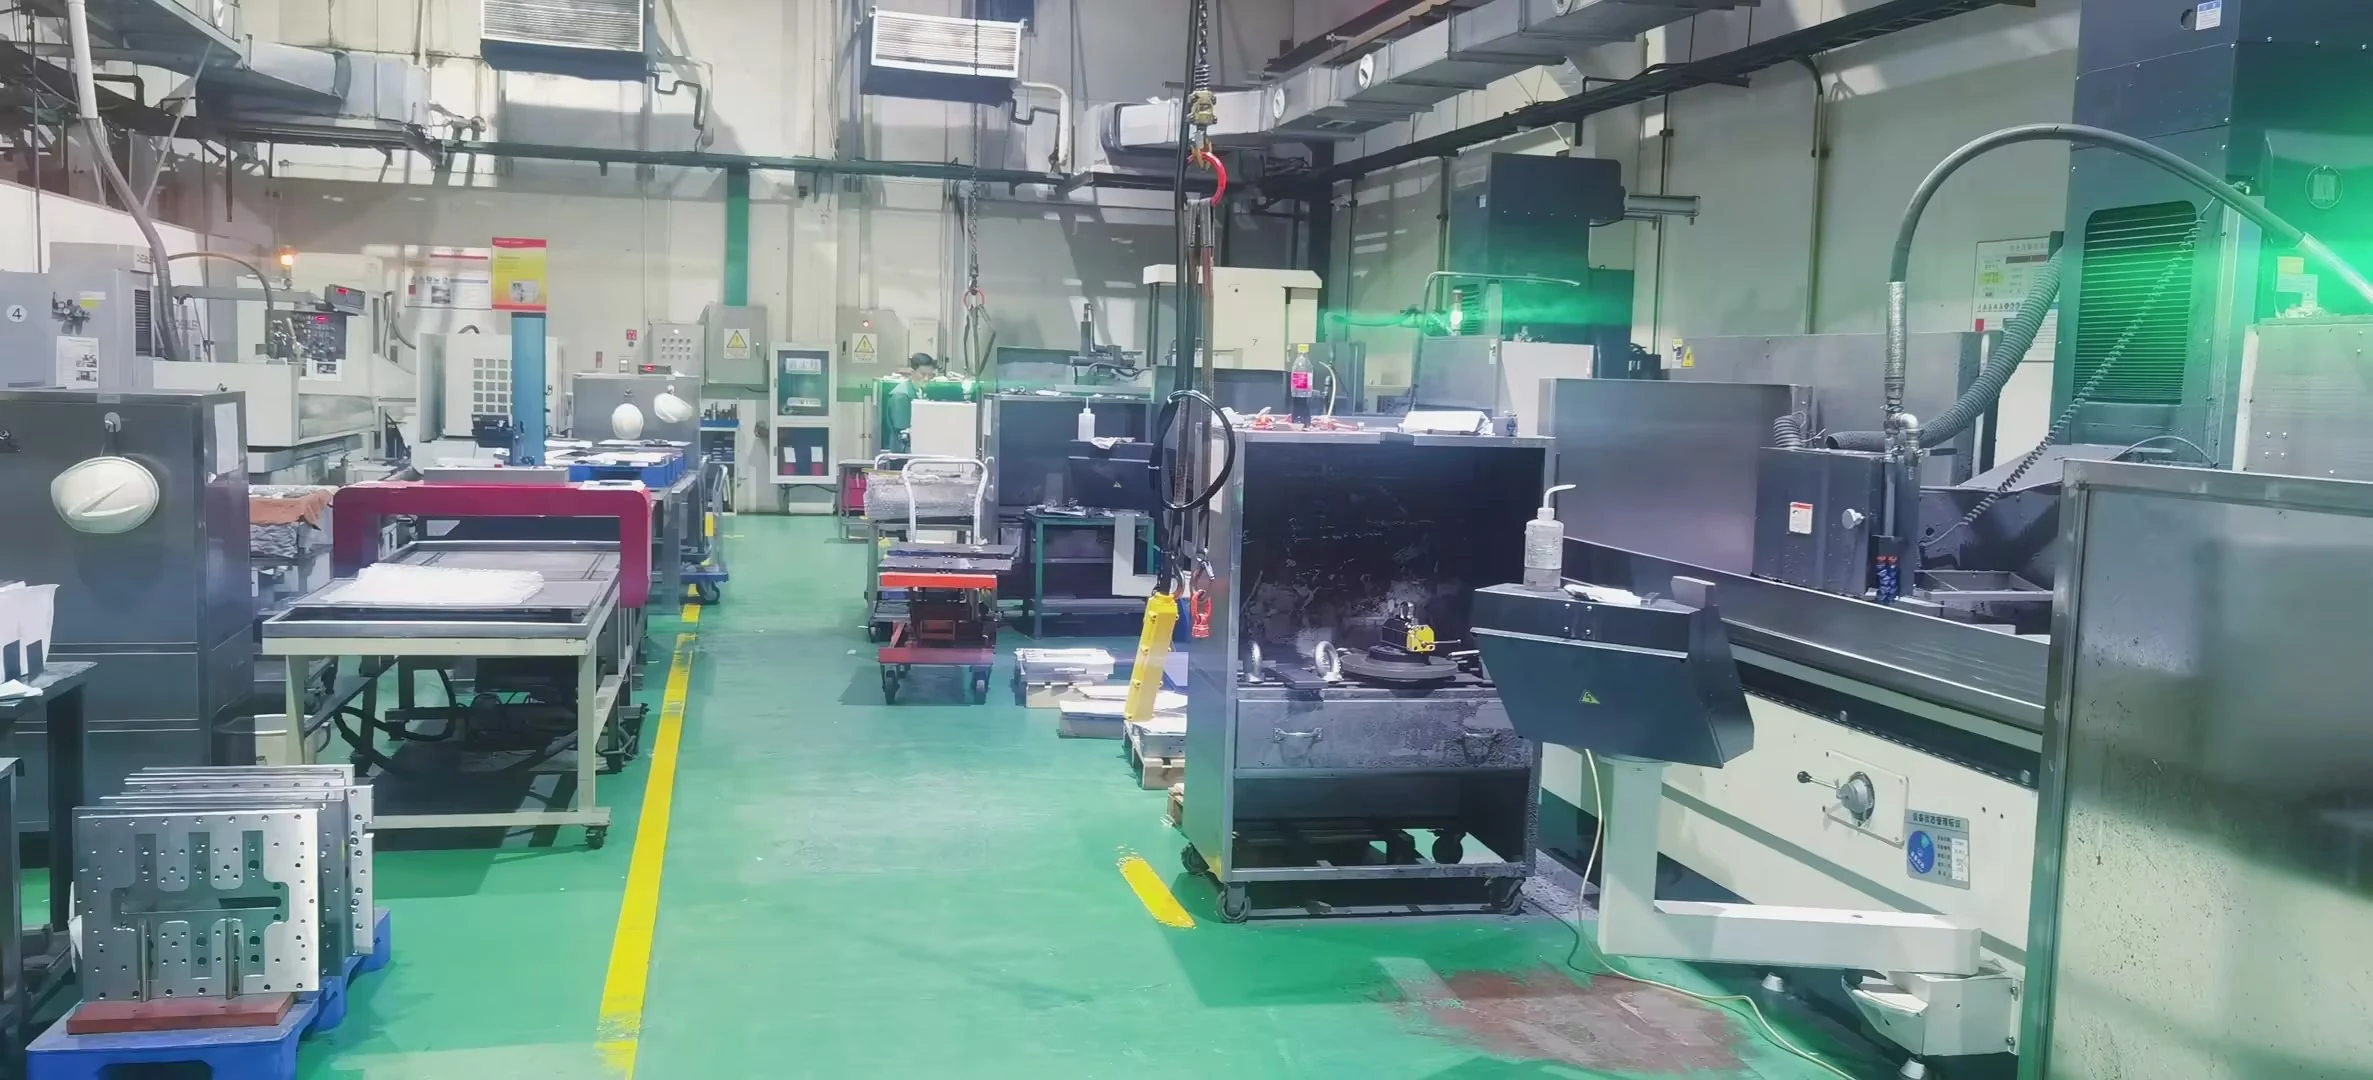
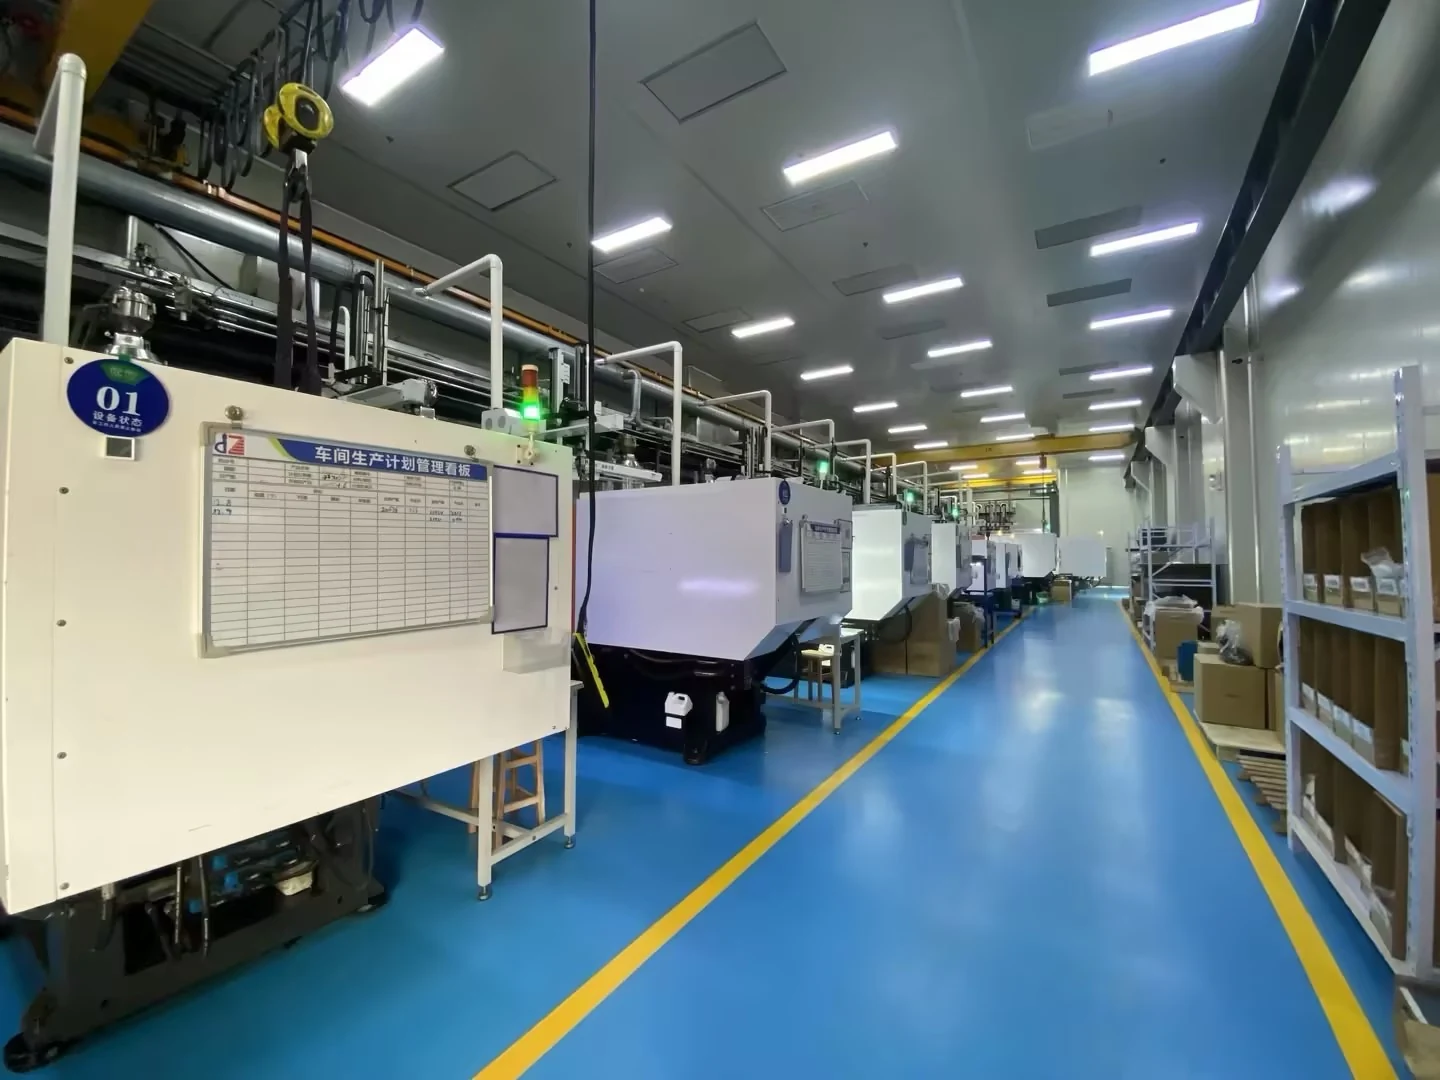
Трубчатые компоненты сочетают внутренние каналы с фланцами, кольцами или монтажными опорами. JingZhan проверяет функциональные диаметры, направление извлечения инструмента и прилегающие детали, чтобы подтвердить посадку до утверждения базового варианта для серийного производства. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Определите, какие диаметры выполняют базирование или герметизацию, а какие обеспечивают зазор. Укажите позиции измерения и сопрягаемые детали, включая любую вставку, шланг или прилегающую трубу. Оцените центральную опору, линии черновой обработки, сварки и переходы от толстого к тонкому. Боковые отверстия, фланцы и поднутрения могут потребовать ползунов или отдельных вставок в пресс-форме. Определите удержание и любые условия испытаний на давление или утечку для собранной конструкции. Не применяйте общий номинальный класс давления к различным изображённым геометриям или маркам смолы. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ В записях об оборудовании компании указаны термопластавтоматы усилием от 50 до 500 тонн, ресурсы для изготовления оснастки с ЧПУ и EDM, координатно-измерительные машины и оптическое измерительное оборудование. Выбор пресса определяется смолой, объемом впрыска, площадью проекции и компоновкой пресс-формы. Показатели оборудования не устанавливают единый допуск для всех деталей. Повторные заказы выполняются в соответствии с утвержденным чертежом, спецификацией смолы или компаунда, эталонными образцами и планом контроля. Согласовать идентификацию партии, отслеживание гнезд при необходимости, защитную упаковку и утверждение изменений. Квалификация заказчика и любая специальная документация определяются до выпуска. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Компоненты трубного интерфейса, хомута и монтажной опоры. Индивидуальные направляющие и соединительные детали для оборудования, связанного с транспортными средствами. На фотографиях показаны примеры компонентов компании, а не взаимозаменяемые каталожные позиции. Пригодность для применения, а также любые показатели безопасности, долговечности или экологичности должны быть подтверждены для проекта и плана испытаний заказчика. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Трубные соединители и трубчатые опоры с контролируемой геометрией сопряжения
Ключевые требования к обработке
Раздельные размеры базирования и зазора
Проверить выпуск и заполнение
Согласовать функциональные проверки
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Объем производства
Разработка индивидуальной оснастки, утверждение проб и согласованные повторяющиеся поставки компонентов.
Выбор материала
PA, POM, PP или другая смола, указанная заказчиком, после проверки температуры и рабочей среды.
Инженерный подход
Внутренние и наружные диаметры, положение фланца, переходы стенок и элементы зацепления.
Размеры и допуск
Утвержденный чертеж и соглашение о контроле конкретных характеристик.
Цвет и отделка
Указанная марка, эталон цвета и зоны внешнего вида.
Расположение инструментов
Гнезда, вставки и планируемое обслуживание рассмотрены с учетом спроса.
Качество и поставка
Согласованные проверки первой детали и партии, защитная упаковка и идентификация партии.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочно 4–8 недель до первой пробной отливки после утверждения конструкции пресс-формы и коммерческого релиза; корректировки и валидация заказчиком — дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Автомобильные соединители труб и трубчатые опоры |
| Типичные области применения | трассировка труб, цилиндрические опоры и фланцевые точки соединения |
| Варианты материалов | PA, POM, PP, PC/ABS, TPE, TPU и другие смолы автомобильного класса, указанные для проекта |
| Инженерный подход | контролируемые отверстия и концентрические сопряжения, стабильная геометрия фланцев и крепления, а также плавные переходы вокруг труб и крепежных элементов |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.