Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


Водонепроницаемые разъемы для эндоскопов и компоненты сборки
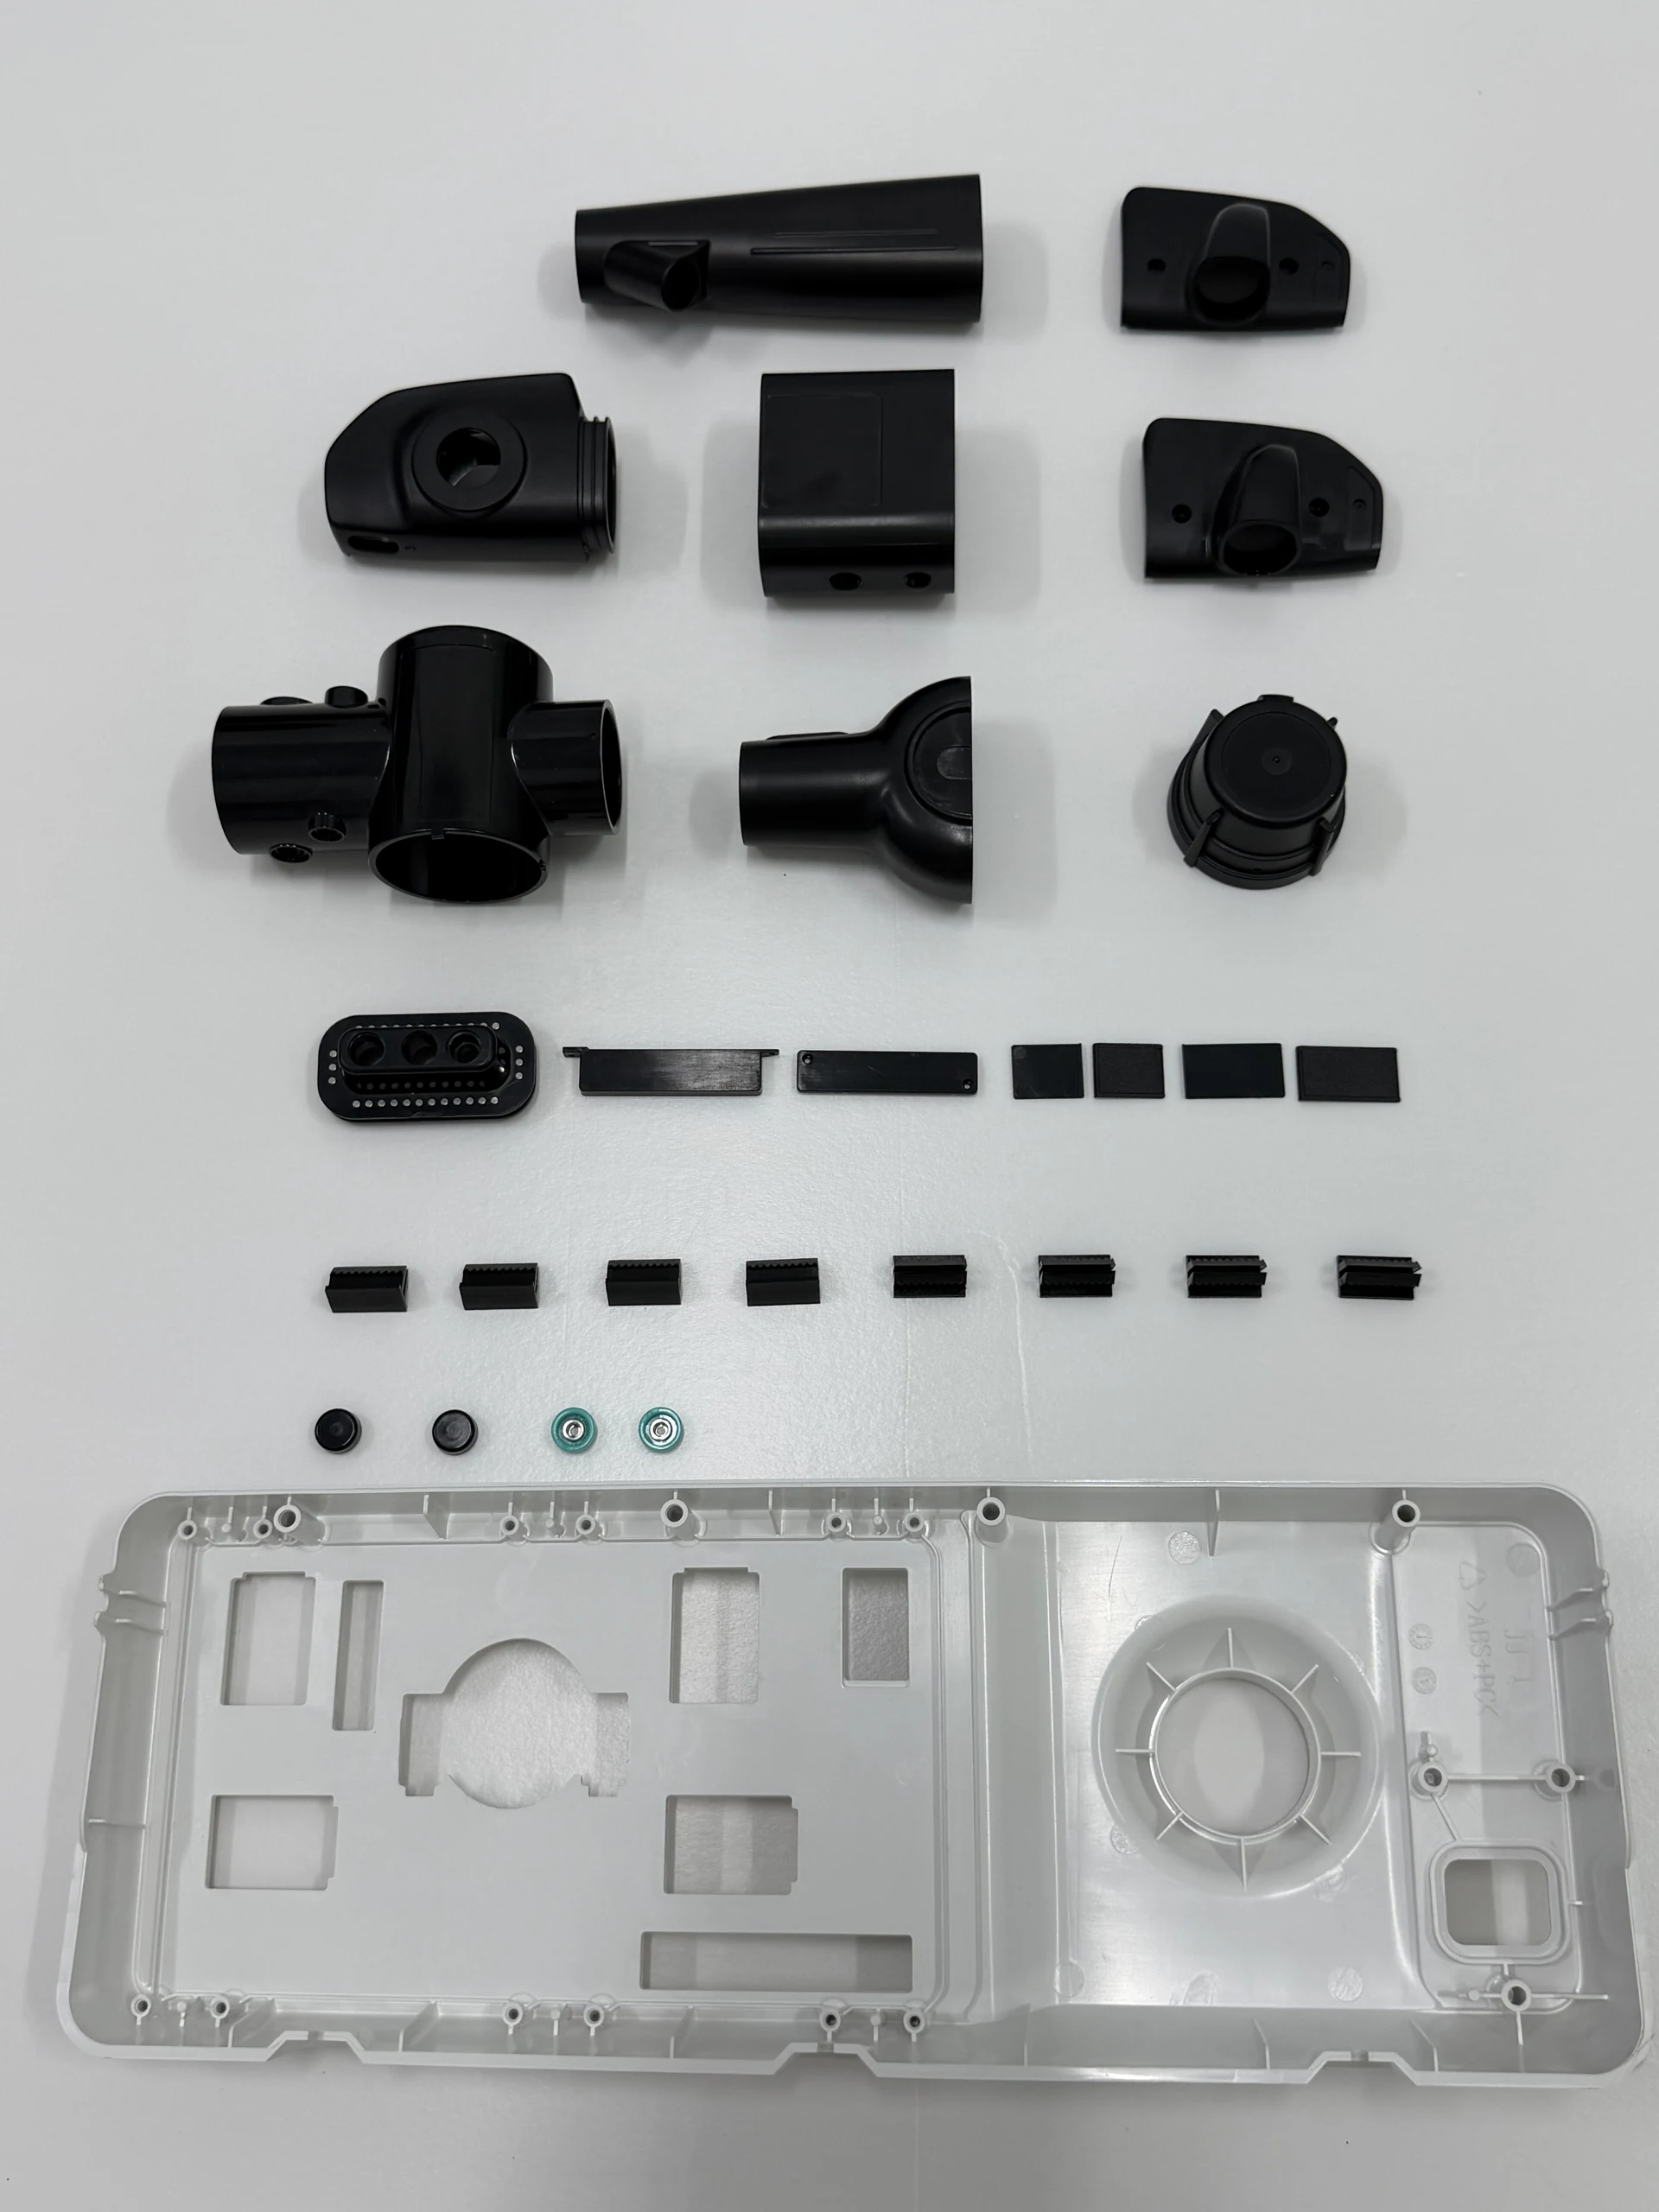
Разработанные для многоконтактных водонепроницаемых разъемов, кабельных интерфейсов и согласованных подузлов эндоскопов, эти изготовленные на заказ формованные компоненты сочетают функциональную геометрию с готовой к производству конструкцией деталей. План литья разрабатывается с учетом точного выравнивания штырей и разъемов, стабильных уплотнительных канавок и интерфейсов заливки, а также защищенной прокладки кабеля через собранные компоненты. Выбор смолы, расположение впускных литников, линии разъема и точки контроля подбираются под сопрягаемые детали, условия эксплуатации и ожидаемый объем производства.
Обзор продукта
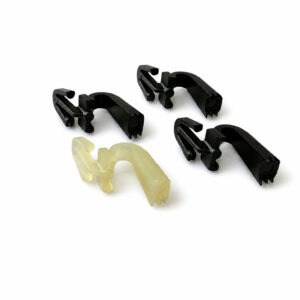
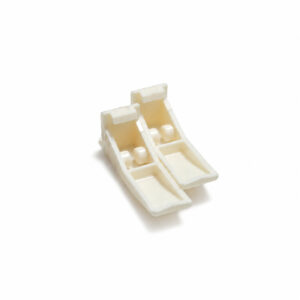
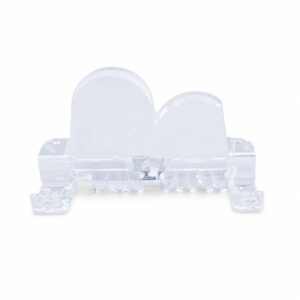
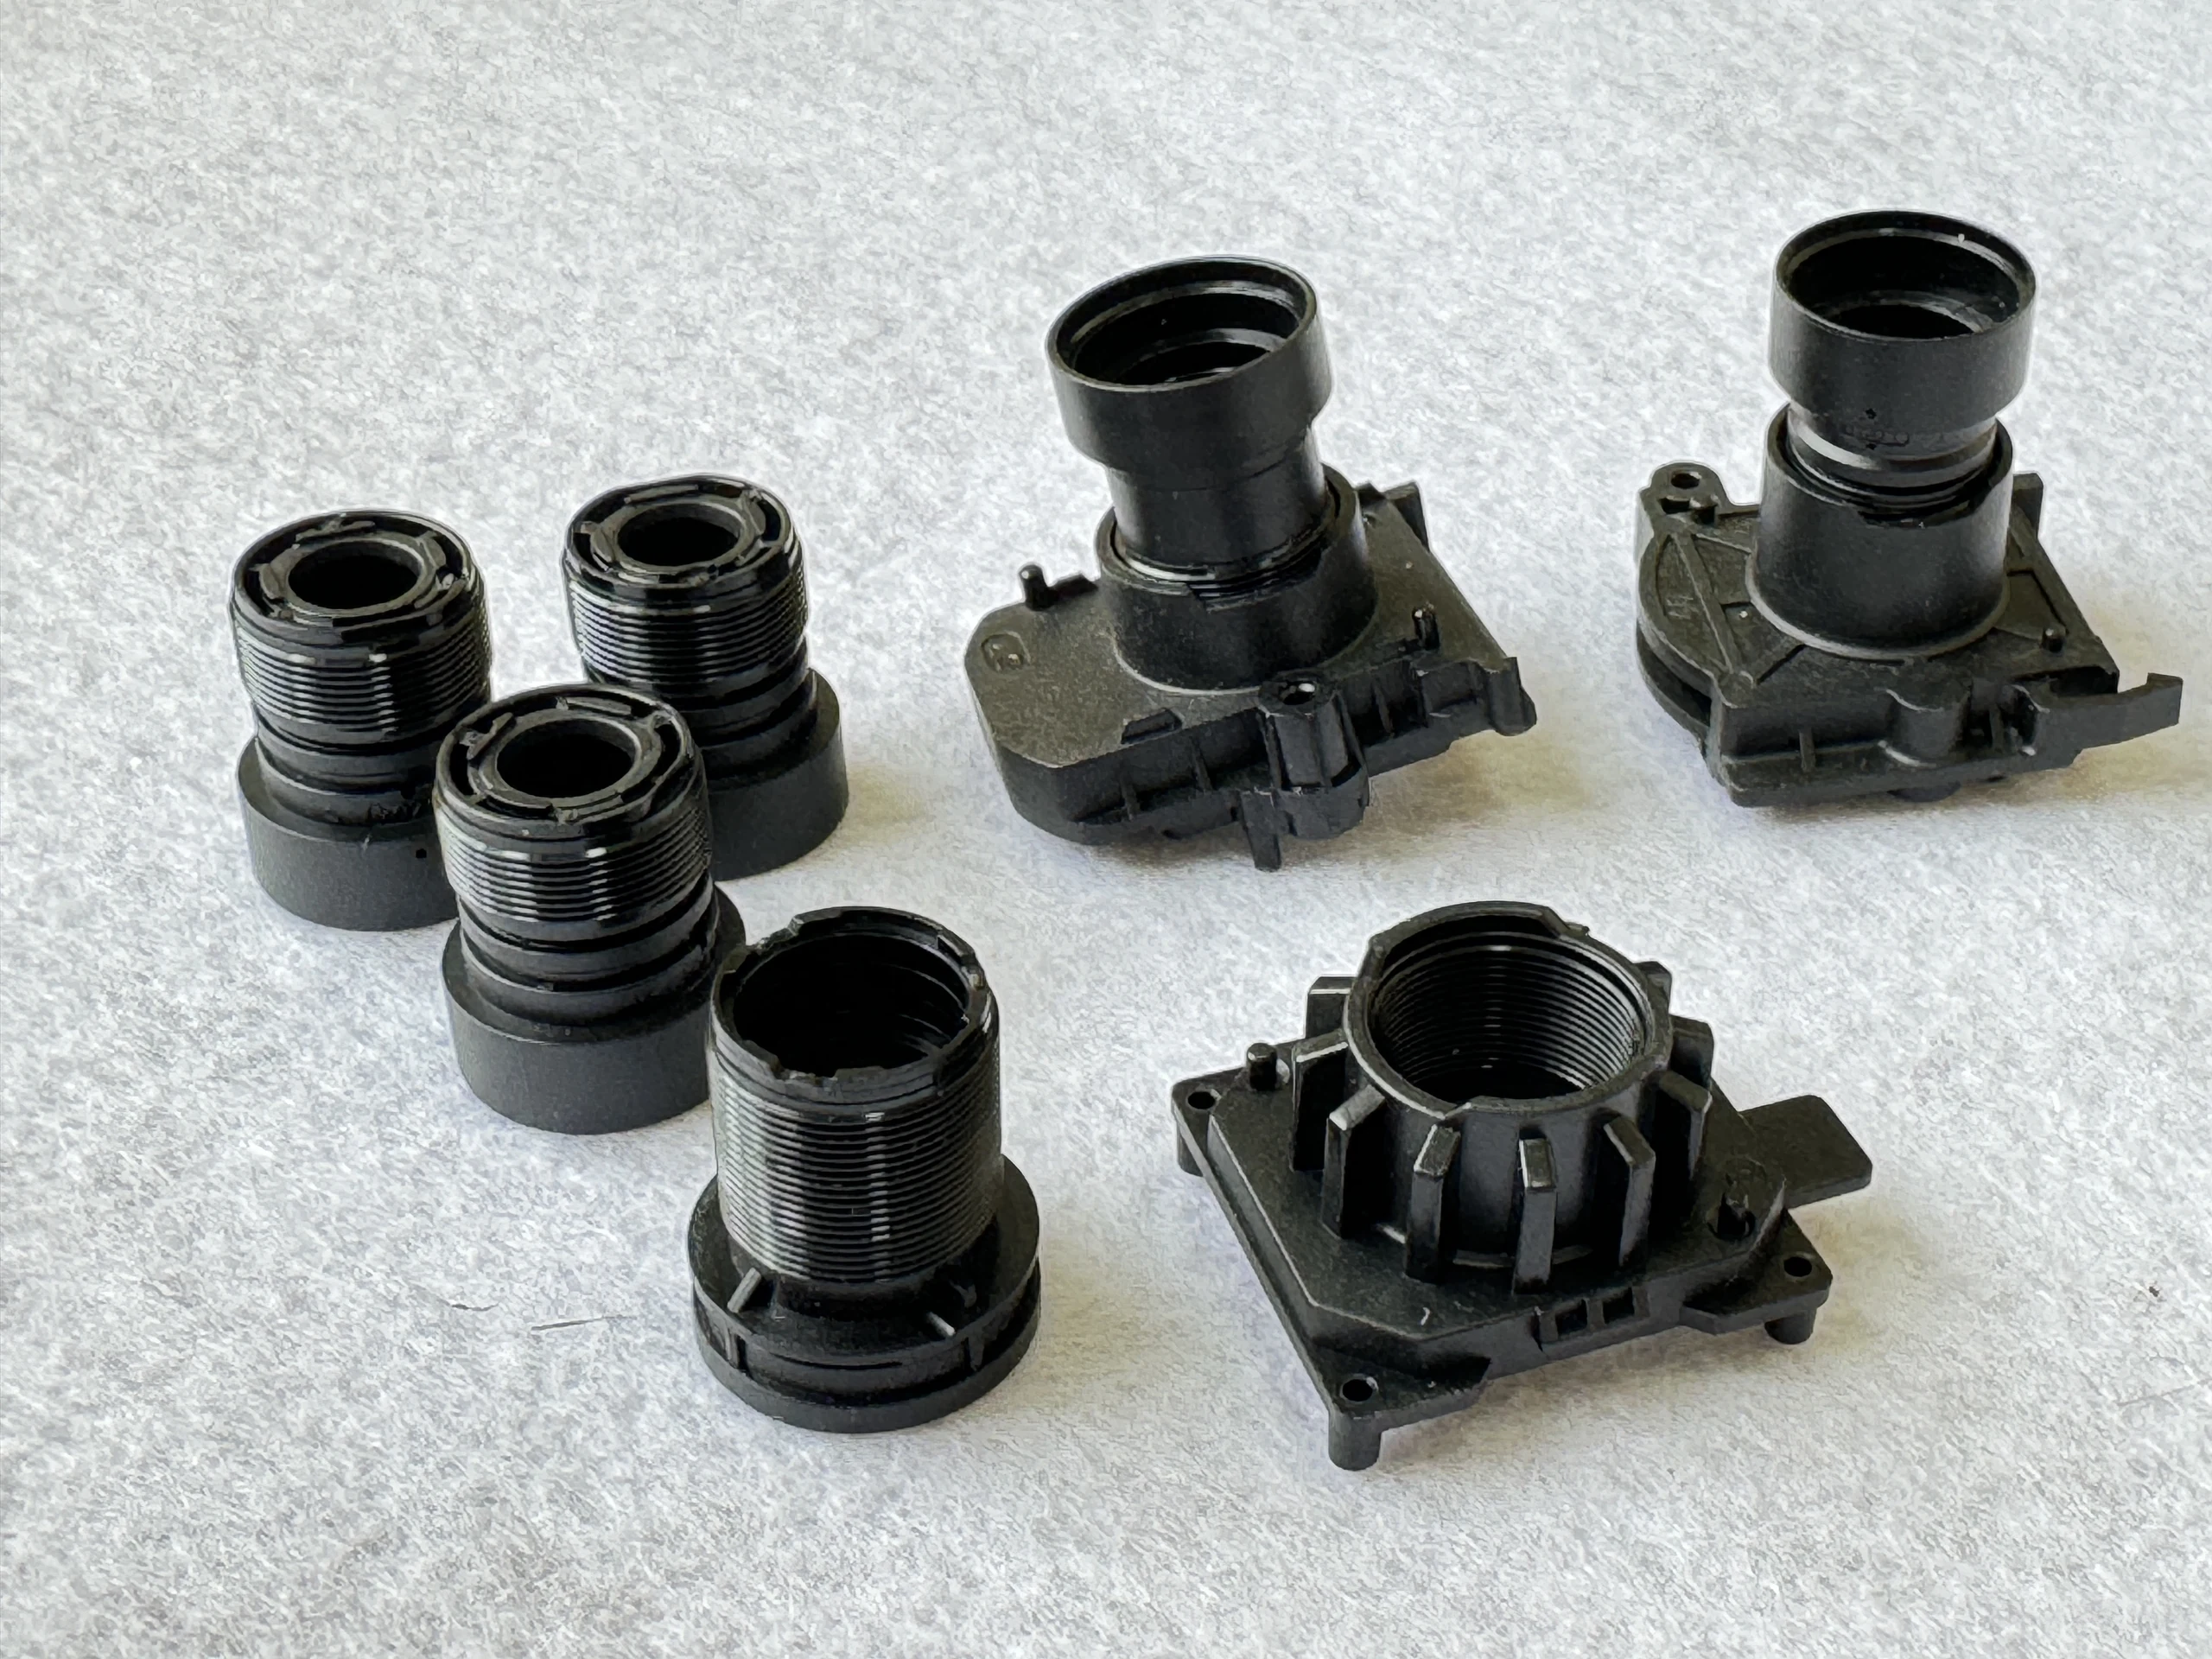
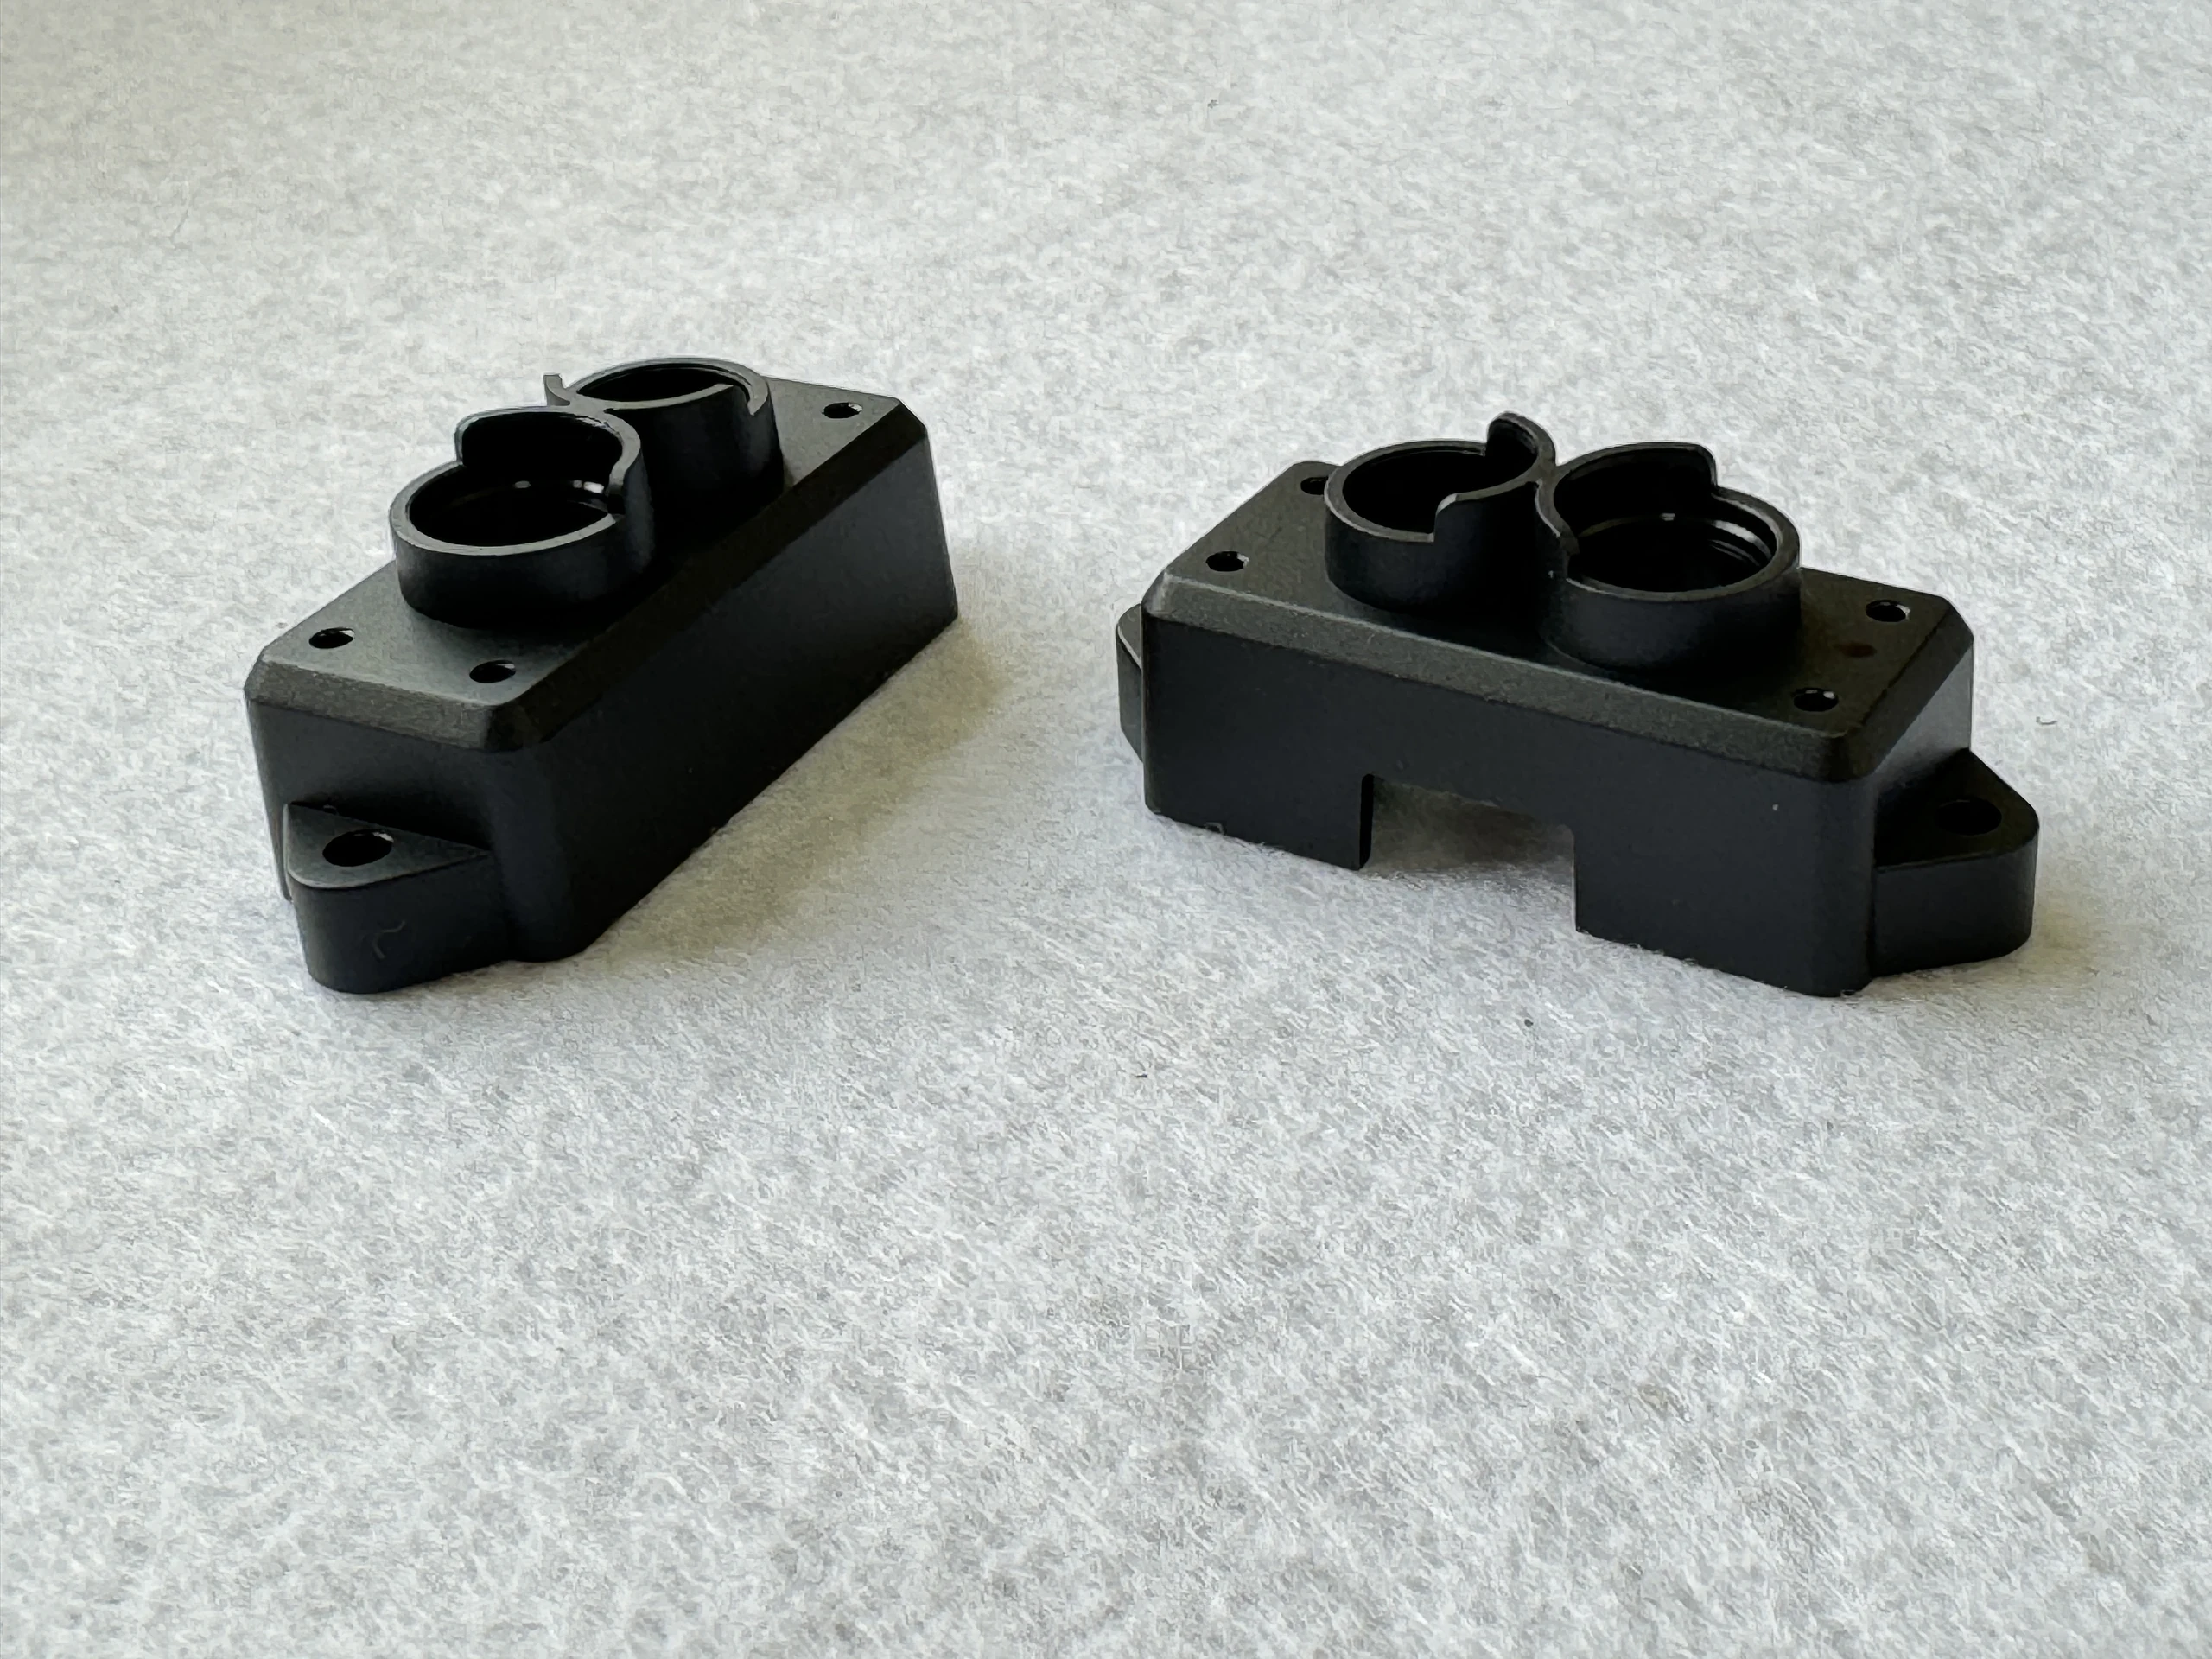
Компоненты разъёма для эндоскопа объединяют установочные элементы, герметизирующие интерфейсы и монтажные зазоры в компактной детали. JingZhan разрабатывает оснастку и процесс литья с учётом конструкции разъёма и ответных компонентов заказчика. Слово «водонепроницаемый» описывает предполагаемую функцию сборки, а не сертифицированный класс для каждого изображённого изделия. Герметичность должна подтверждаться определённым испытанием собранного изделия. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Определите поверхности и диаметры, которые позиционируют или сжимают уплотнение. Согласуйте состояние поверхности, допустимый облой и приёмку размеров в этих местах. Включайте фактическое уплотнение, ответную деталь и метод крепления в обзоры испытаний, а не оценивайте литой корпус изолированно. Проверьте расположение отверстий, полости разъёмов и любые посадочные места для вставок относительно сборочного комплекта. Там, где требуются вставки, укажите их материал, способ фиксации и ответственность за поставку. Литьё с закладными вставками или вторичная установка оцениваются и рассчитываются отдельно, а не предполагаются по фотографии. Проверьте литники, вентиляционные каналы и переходы стенок вокруг отверстий и рёбер. По возможности держите линии спая и следы выталкивателей вдали от согласованных критических зон. Образцы проб должны быть проверены на недоливы, заусенцы, коробление и элементы, которые могут препятствовать сборке. Укажите предполагаемую химию очистки, температуру, давление и продолжительность воздействия. Определите испытание на герметичность, испытательную оснастку и критерии приёмки до квалификации. Без подтверждающих данных проекта не присваивается степень IP, ресурс погружения или совместимость со стерилизацией. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ Технологическая оснастка может использовать ЧПУ-обработку и электроэрозионную обработку (EDM) для деталей полости, после чего выполняется литьё под давлением на машине, выбранной из поставляемого диапазона оборудования 50–500 тонн. Для элементов позиционирования и уплотнения можно запланировать проверки на КИМ или оптические проверки. Специализированные испытания на герметичность или функциональные испытания требуют отдельно согласованных приспособления, процедуры и ответственности; один лишь перечень оборудования не подтверждает, что такая валидация проведена. Согласуйте редакцию чертежа, марку смолы, утверждённые образцы и критически важные для качества характеристики до выпуска. Фиксируйте партии материала и условия формования, проводите контроль первых изделий и используйте идентификацию гнёзд, где это указано. Определите упаковку, отбор проб и утверждение изменений, чтобы последующие поставки можно было сравнивать с той же базовой линией. Техническое обслуживание оснастки и замену вставок следует планировать исходя из фактической производственной потребности. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Корпуса разъёмов и интерфейсные корпуса в составе электронных эндоскопических сборок, разработанных заказчиком. Кабель прибора и интерфейсы модуля, требующие воспроизводимого позиционирования и контролируемой геометрии контакта уплотнения. Связанные разъёмы системы контроля и пластиковые интерфейсные детали, подчиняющиеся собственным требованиям к окружающей среде. These photographs show manufactured component examples, not finished medical devices. Медицина suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Компоненты разъёмов, разработанные для контролируемых посадочных и герметизирующих интерфейсов
Ключевые требования к обработке
Уплотнительные поверхности и геометрия сопряжения
Отверстия и положение вставки
Заливка вокруг сложных участков
Валидация на основе фактического воздействия
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Область применения процесса
Изготовленные на заказ корпуса разъёмов и связанные с ними пластиковые сборочные компоненты.
Марка смолы
Инженерная смола, выбранная с учётом механических, химических и размерных требований.
Уплотнительные интерфейсы
Определяемые заказчиком уплотнительные площадки, канавки и геометрия ответной части.
Расположение разъемов
Количество, расположение и размеры отверстий согласно утверждённому CAD.
Требования к вставкам
Материал, position and retention agreed; additional operations separately scoped.
Допуски
Задаётся по признаку, с системой баз и методом контроля.
Объем испытания на герметичность
Условия испытаний и критерии приемки, определенные для собранной конструкции.
Упаковка
Защита поверхностей уплотнения, контактных зон и определённых комплектов компонентов.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочный срок 6–8 недель до первого испытания пресс-формы после утверждения конструкции пресс-формы и коммерческого выпуска; доработки и валидация заказчиком выполняются дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
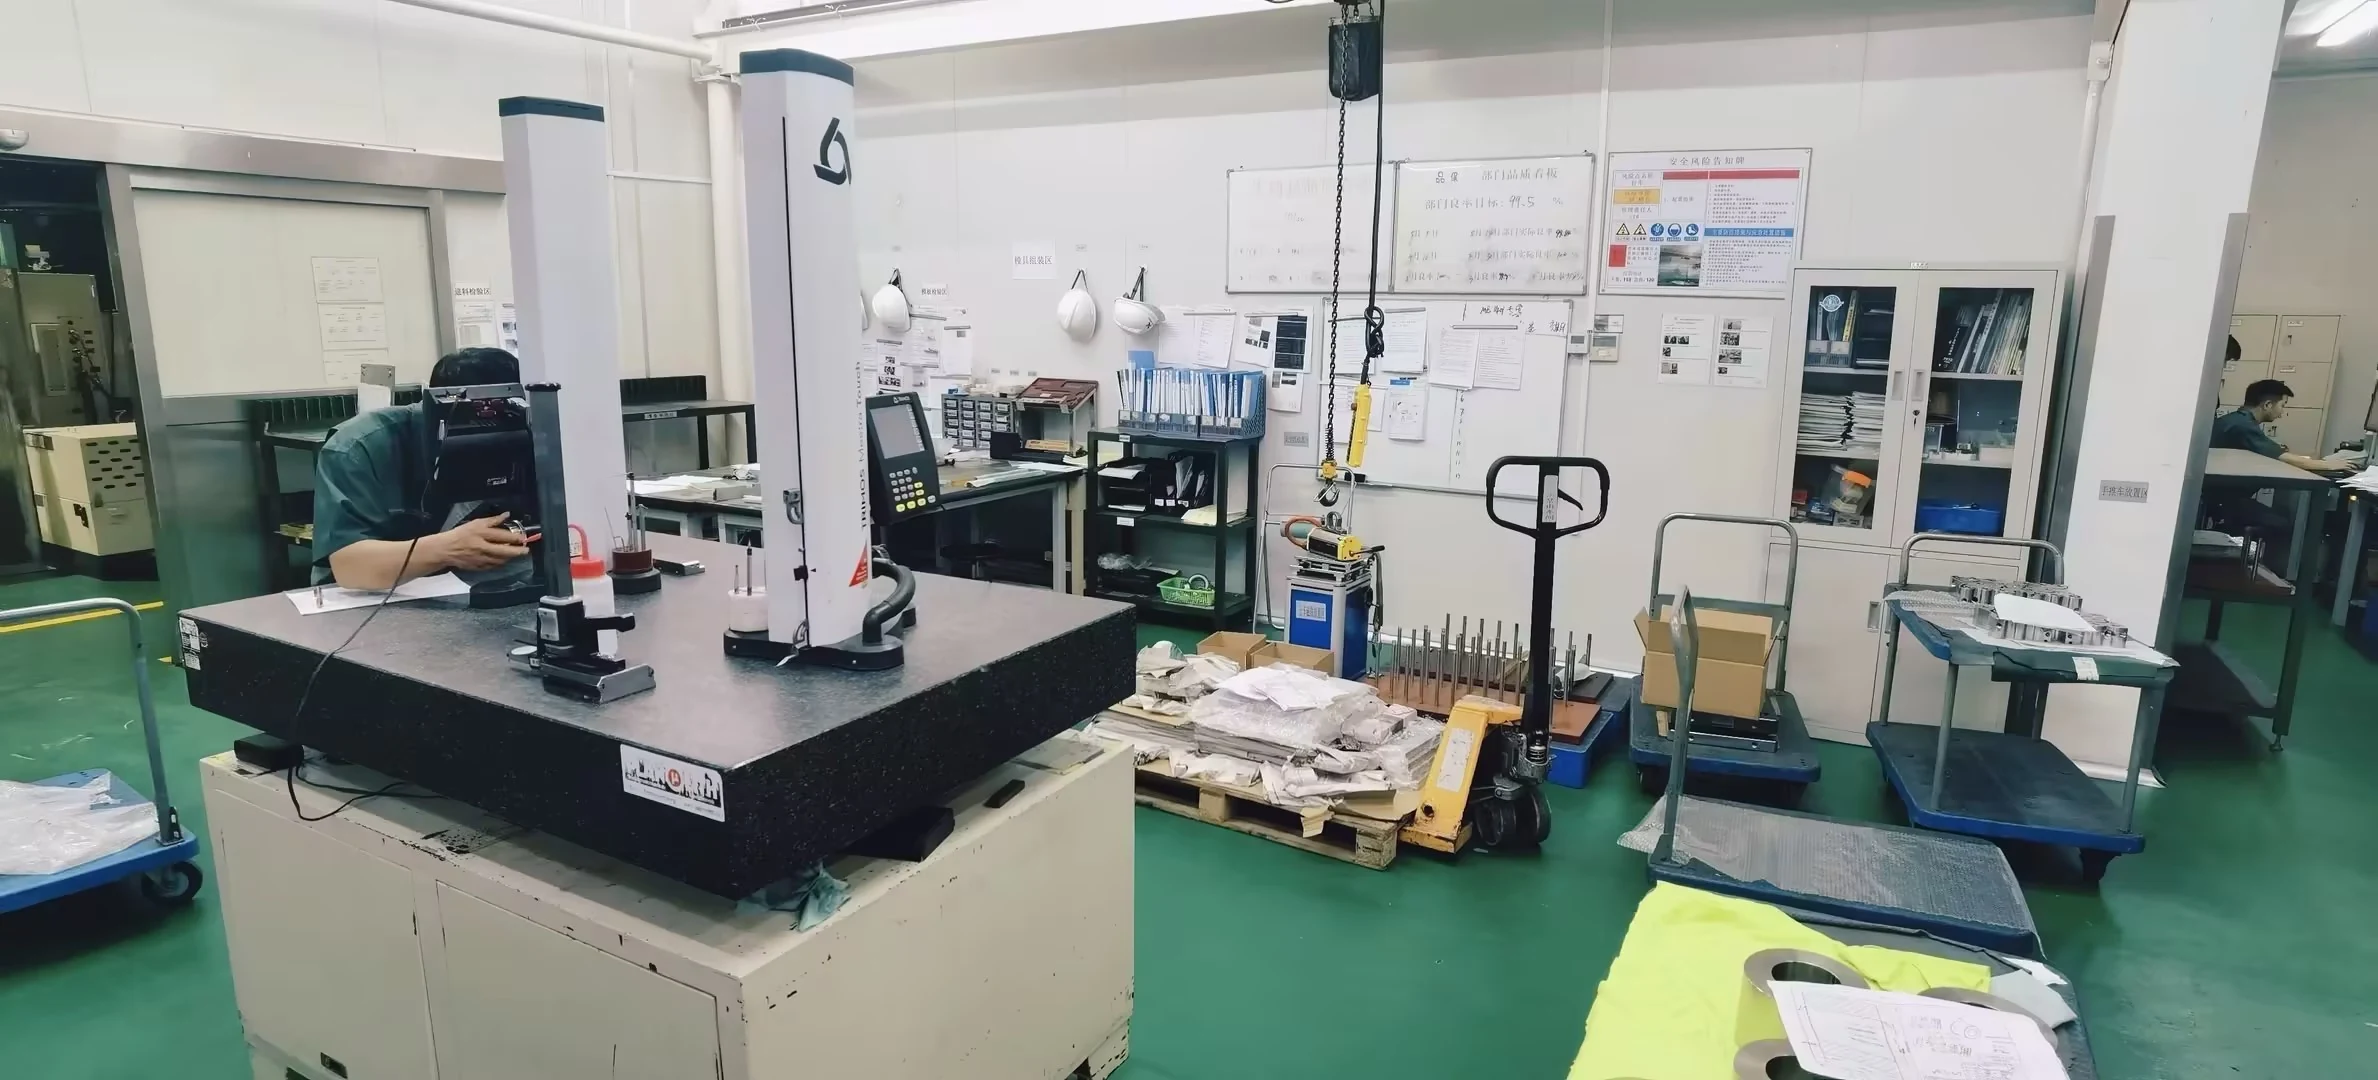
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
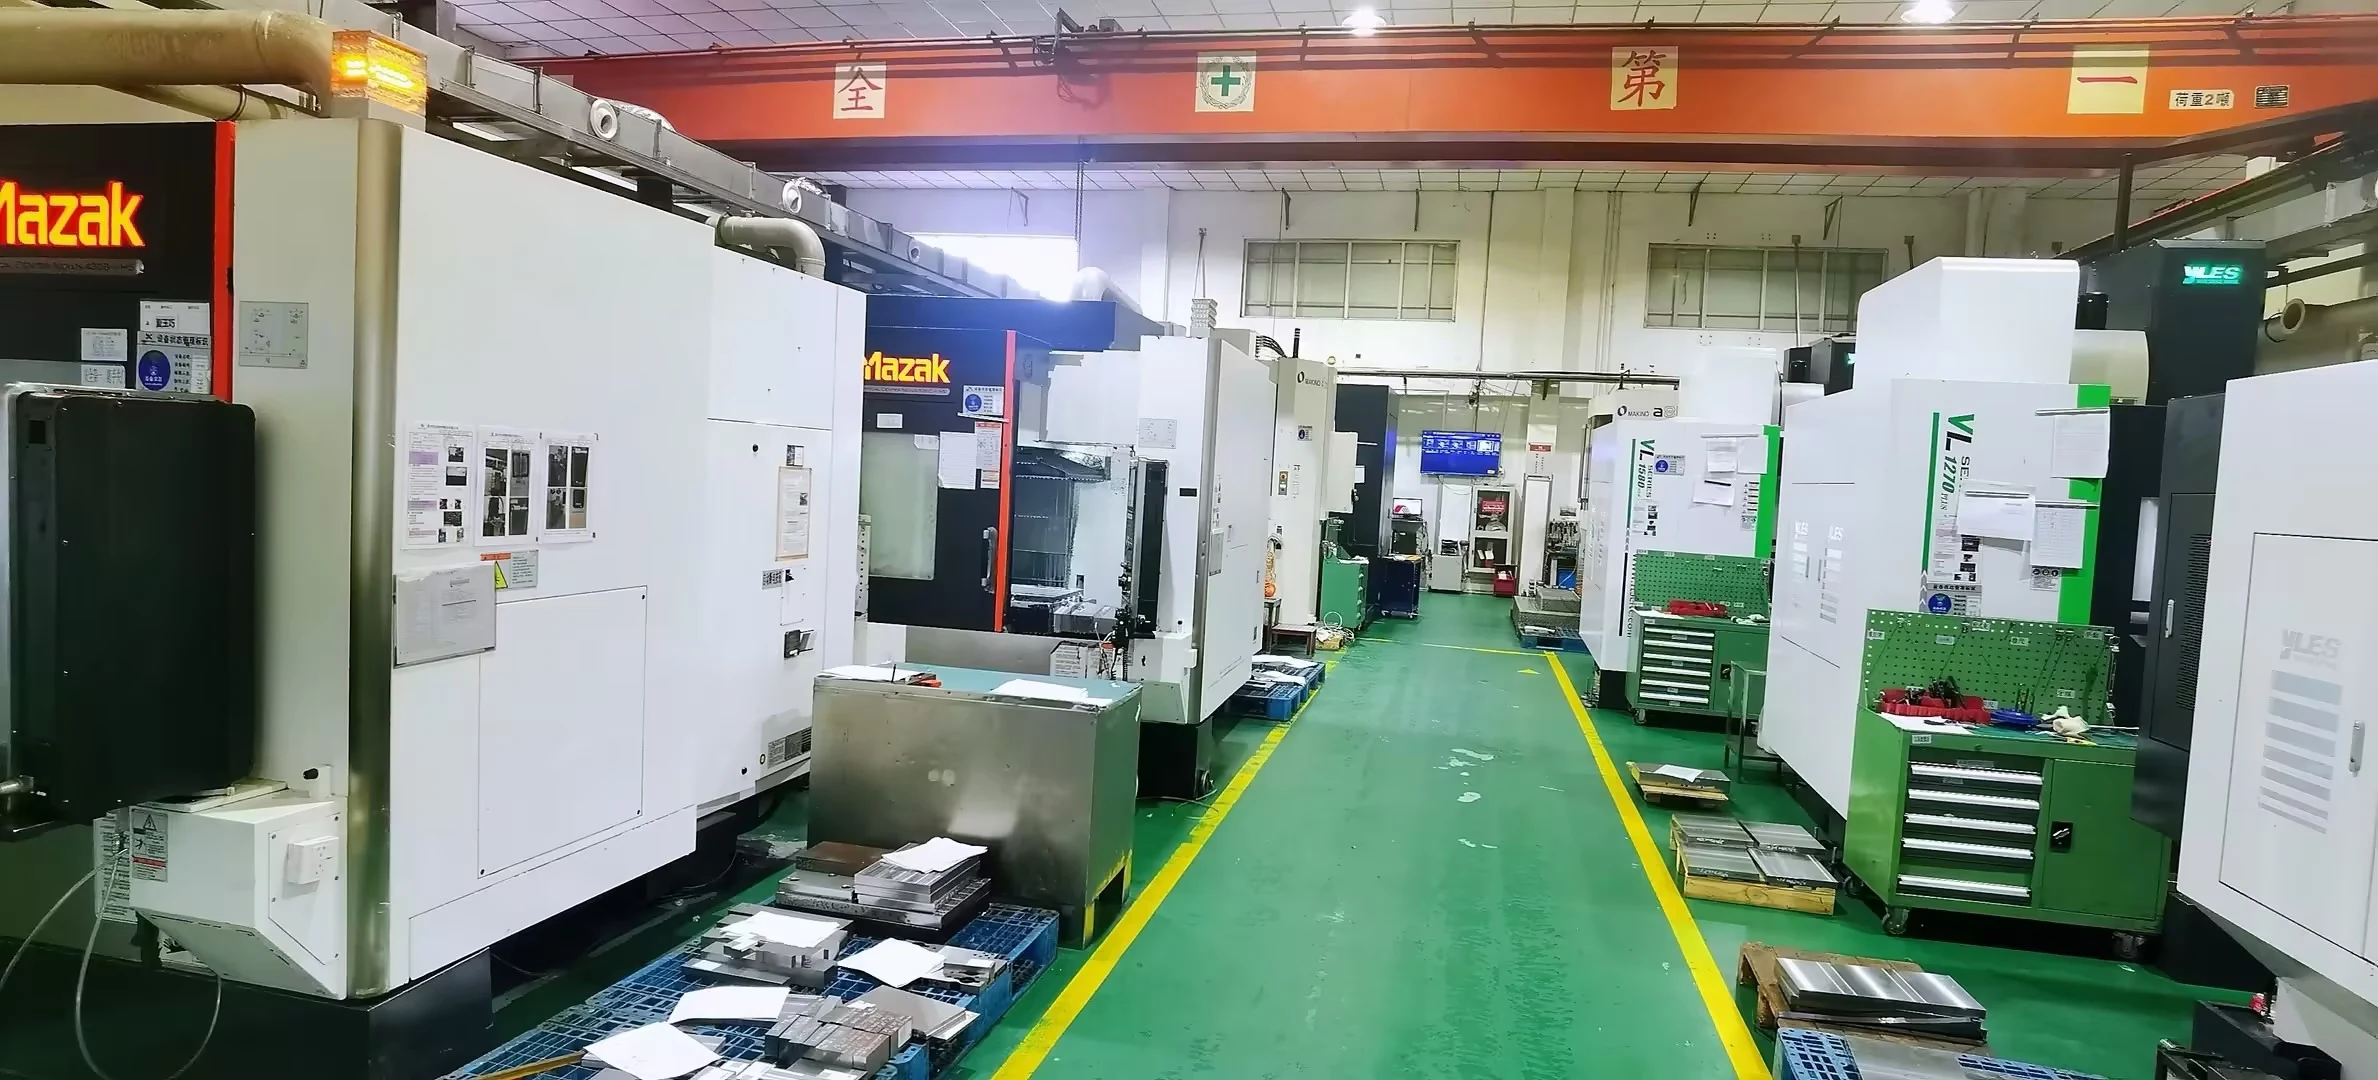
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Водонепроницаемые разъемы для эндоскопов и компоненты сборки |
| Типичные области применения | многоконтактные водонепроницаемые разъемы, кабельные интерфейсы и согласованные подузлы эндоскопа |
| Варианты материалов | PC/ABS, ABS, PA, POM, TPE и другие конструкционные смолы, выбранные с учётом требований к сборке и очистке устройства |
| Инженерный подход | точное выравнивание штырей и разъемов, стабильные уплотнительные канавки и интерфейсы заливки, а также защищенная прокладка кабелей через собранные компоненты |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.