Английский
 Испанский
 Португальский
 Русский
 Арабский
 Французский
 Немецкий
 Китайский
 Японский
 Корейский


Промышленные монтажные кронштейны и опоры рычагов
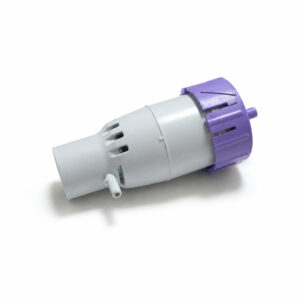
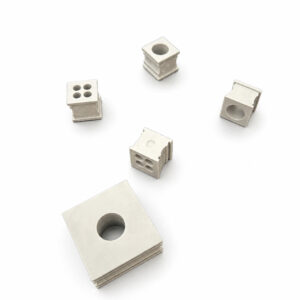
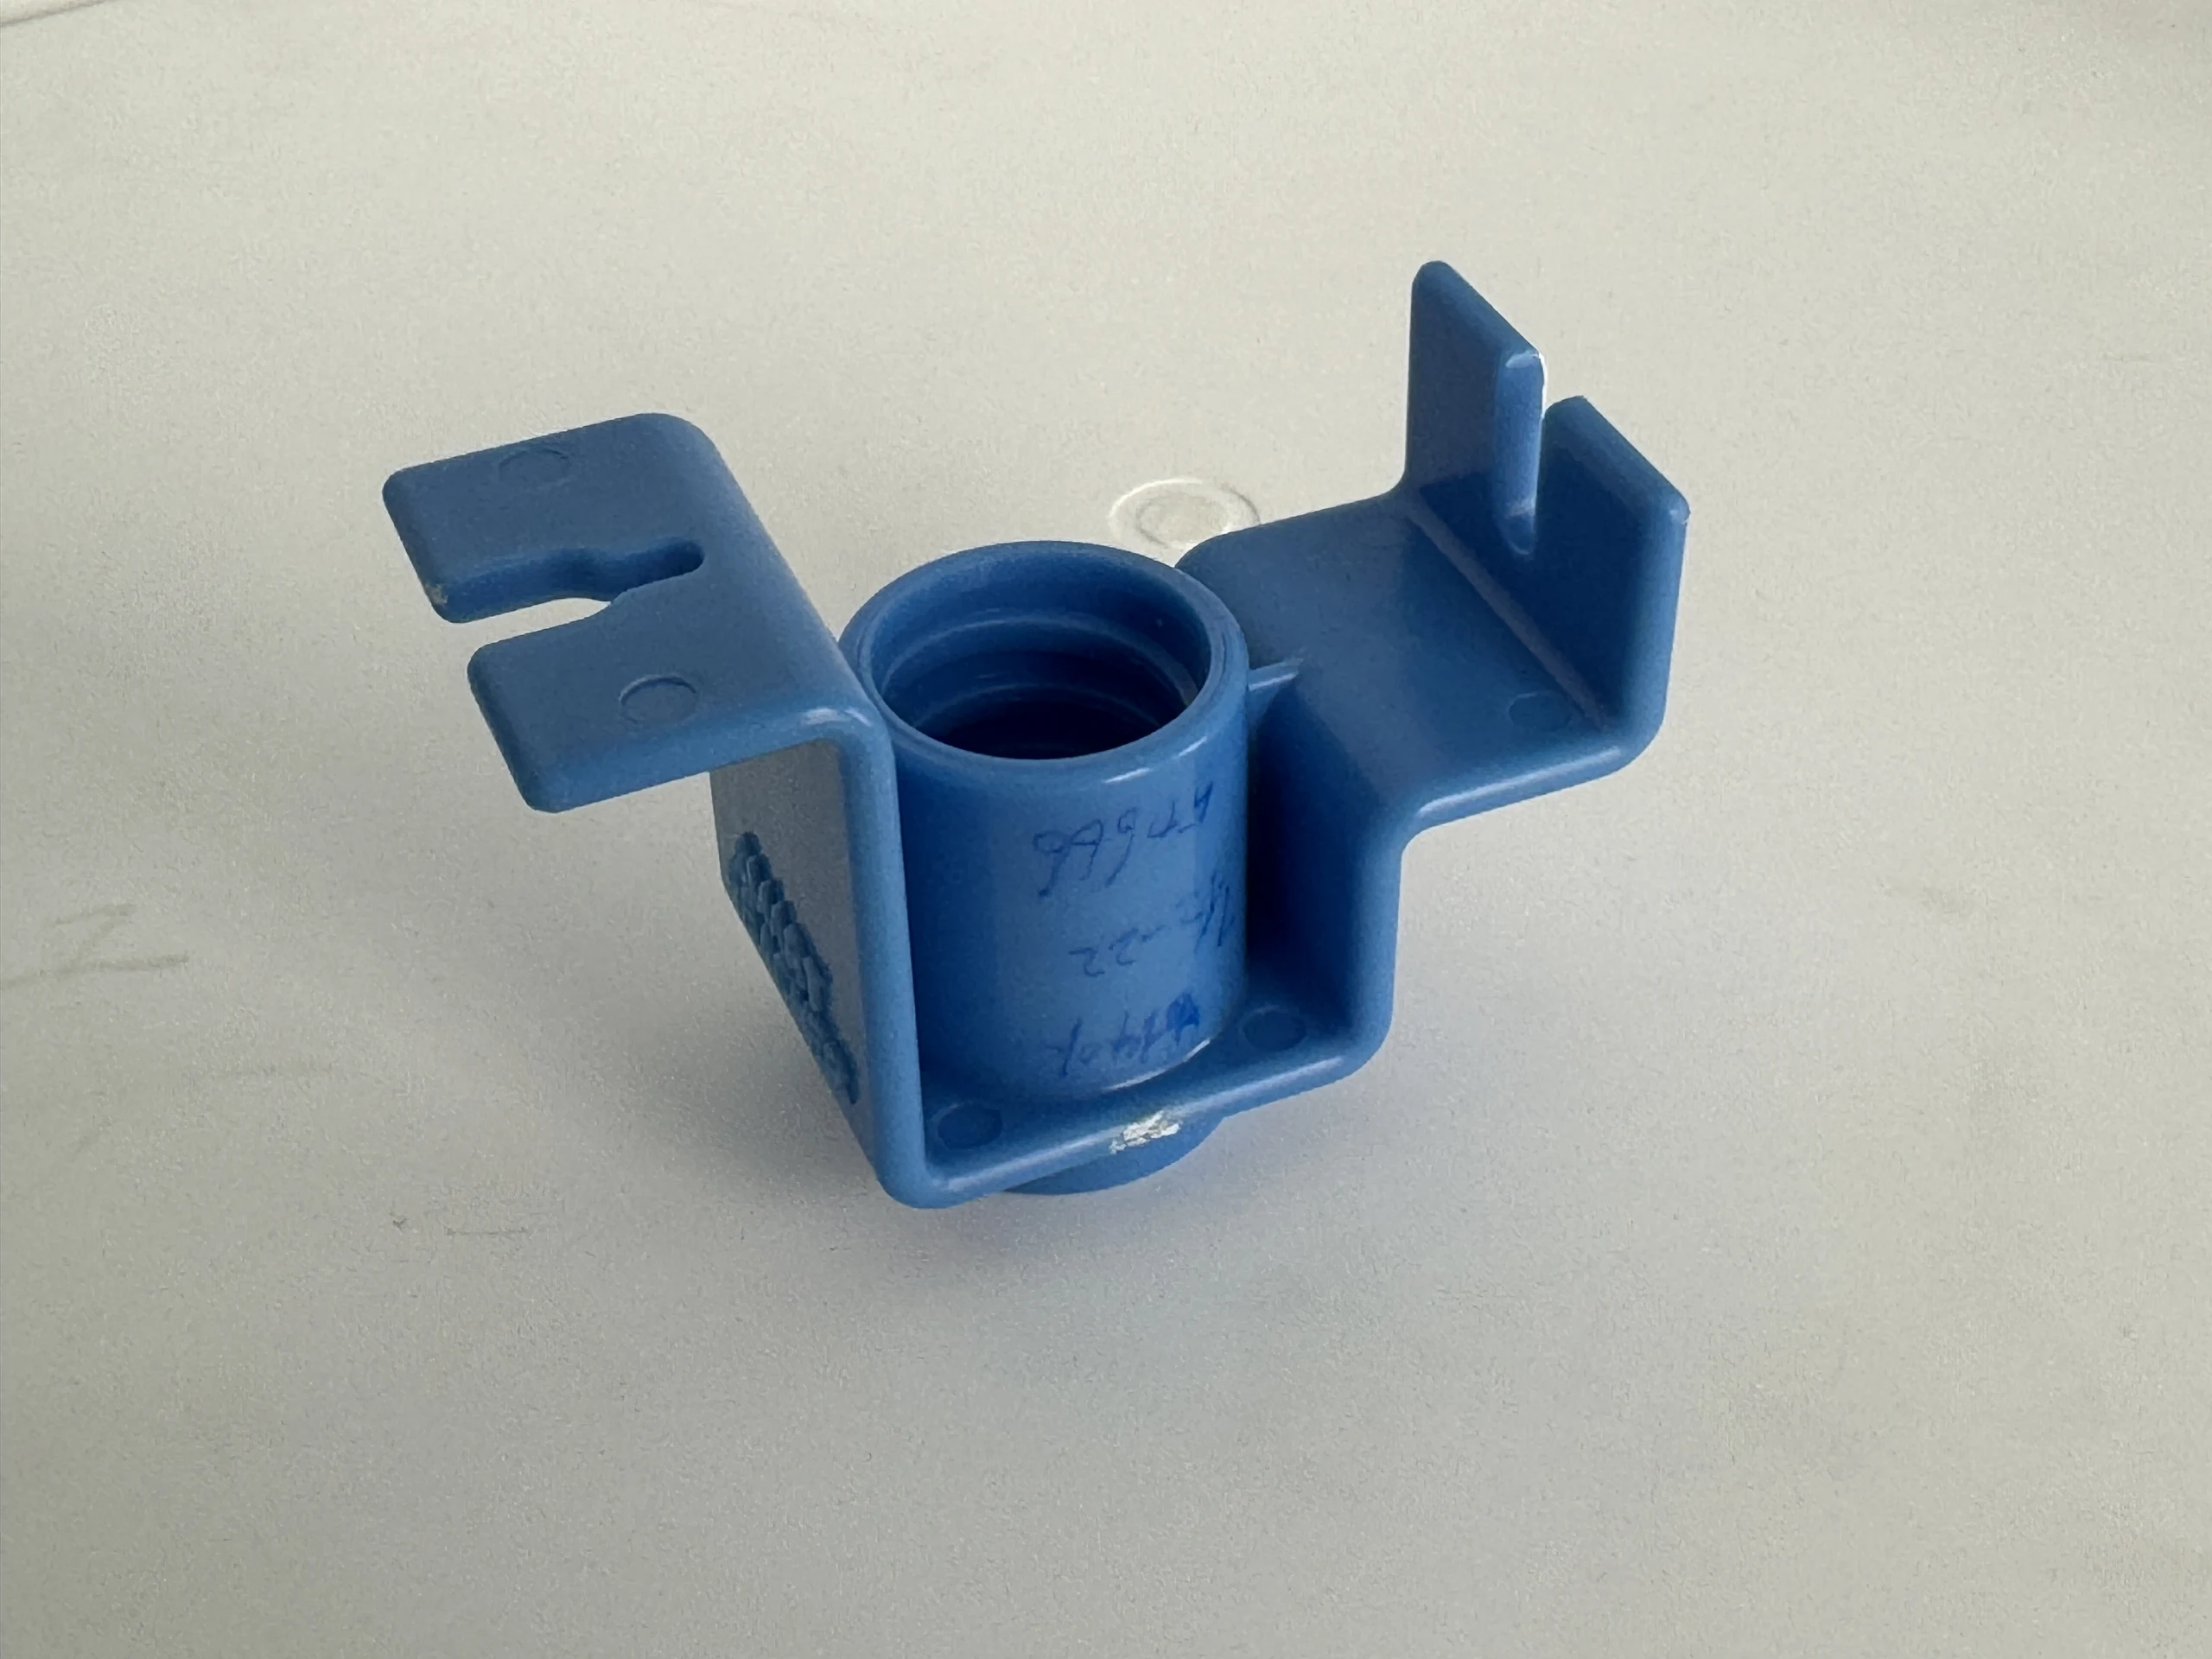
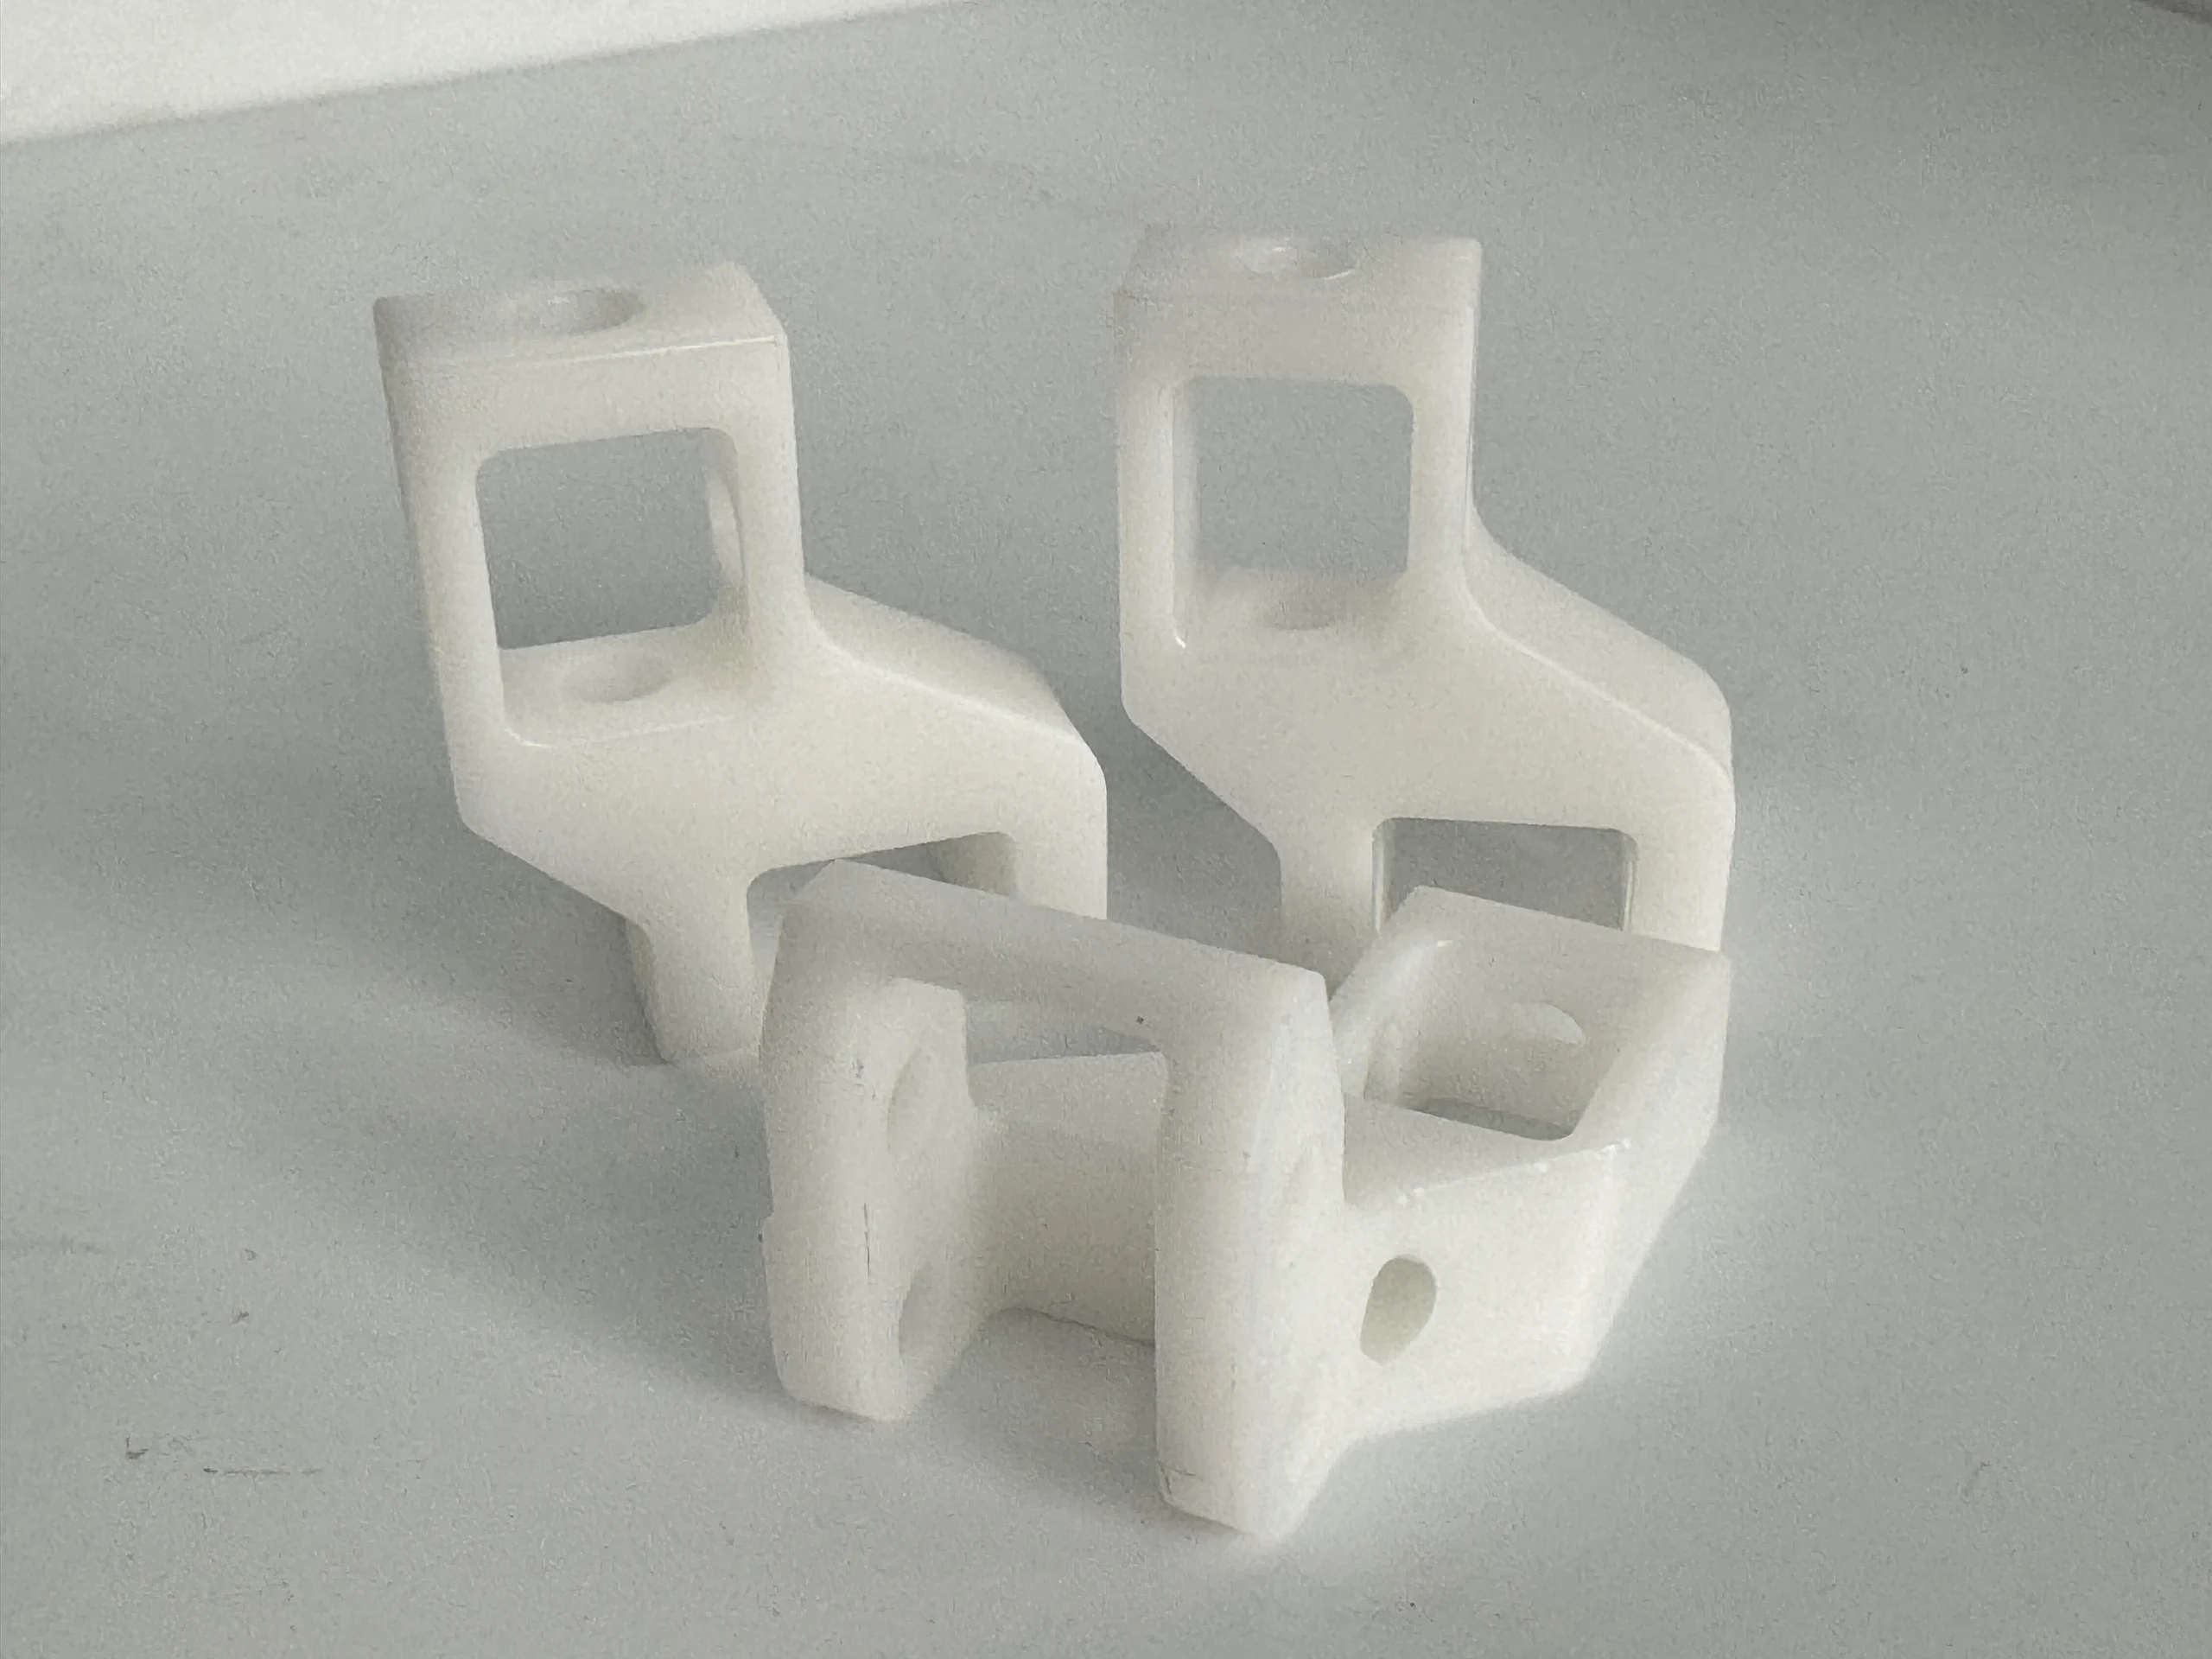
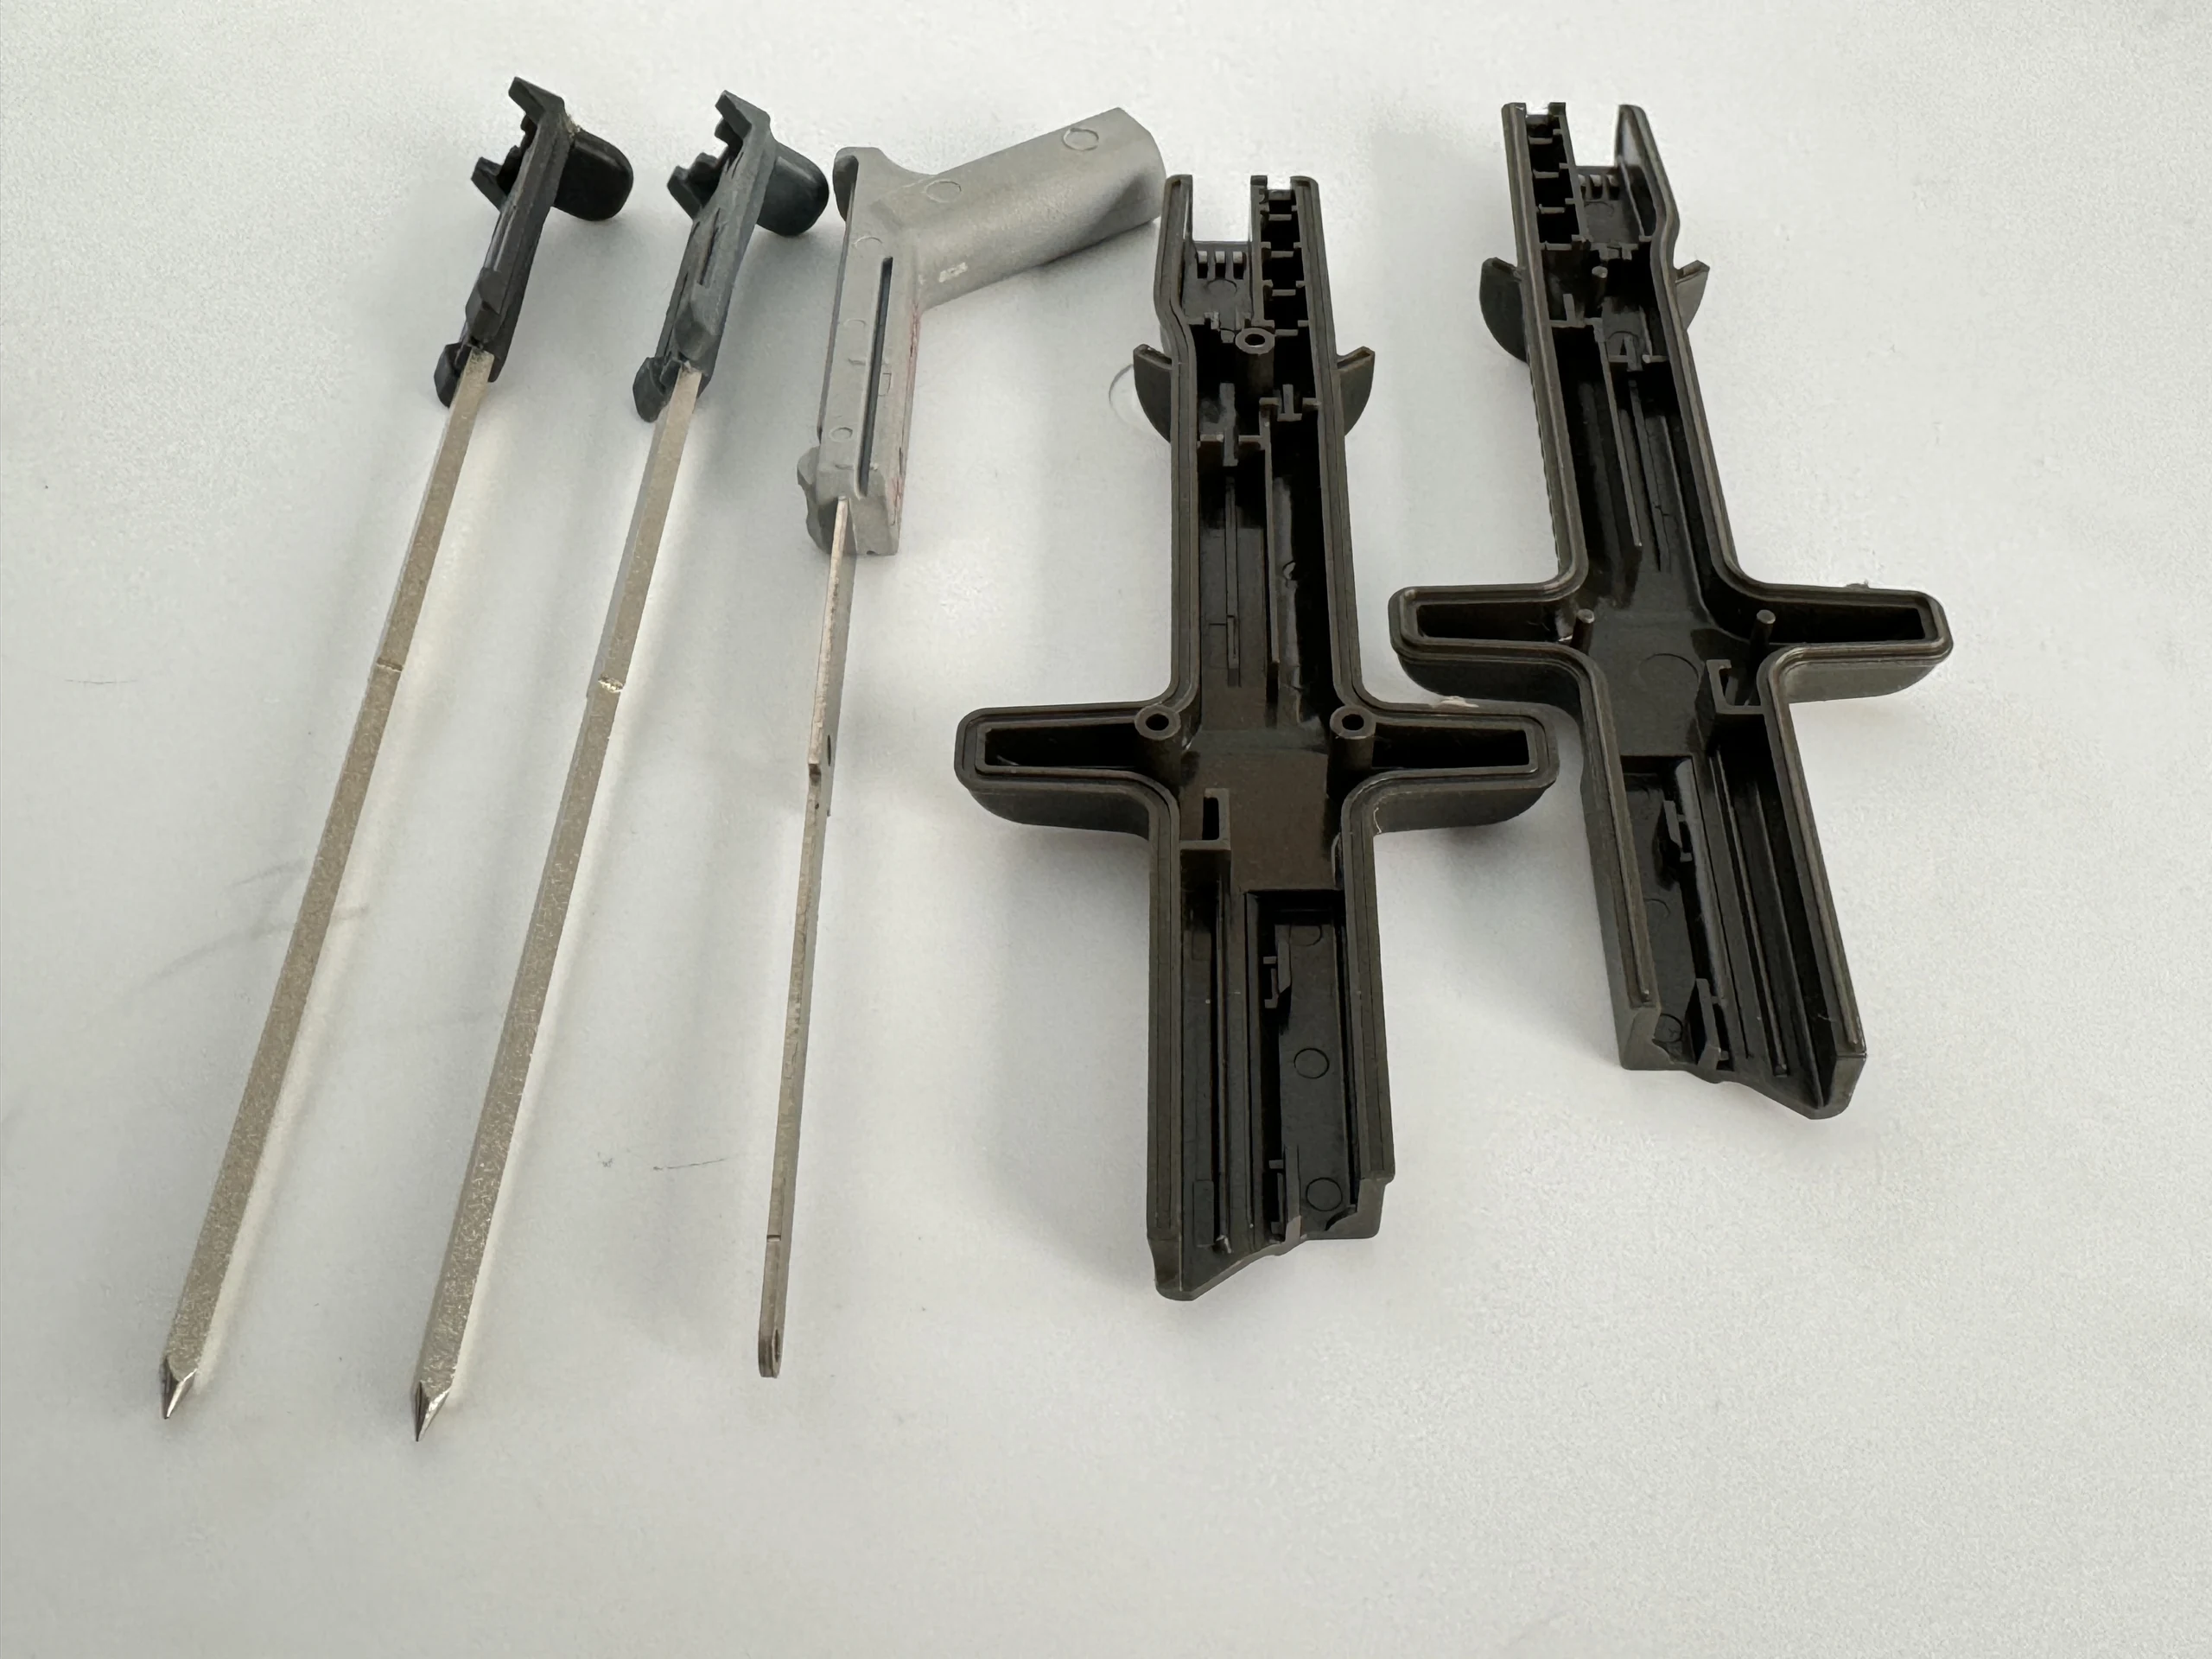
Разработанные для шарнирных соединений машин, направляющих рельсов, ограждений и точек крепления оборудования, эти изготовленные на заказ формованные компоненты сочетают функциональную геометрию с готовой к производству конструкцией детали. План литья разрабатывается с учётом точных осей вращения, отверстий и установочных баз, жёстких рёбер вокруг зон передачи нагрузки и зазора для подвижных деталей и крепежа. Выбор смолы, расположение впускных литников, линии разъёма и точки контроля согласуются с сопрягаемыми деталями, условиями эксплуатации и ожидаемым объёмом производства.
Обзор продукта
Промышленные опоры должны позиционировать подвижные или неподвижные компоненты, не препятствуя их сборке. JingZhan проверяет функциональные поверхности, точки крепления и направление извлечения, используя пробные детали для подтверждения заданной заказчиком посадки и условий контроля. ПРОЕКТИРОВАНИЕ И ПРОИЗВОДСТВО Указать схему крепления, примыкающие детали и направление нагрузки. Определить базы, которые позиционируют механизм, и поверхности, которые обеспечивают только зазор. Оцените переходы стенок, ребра, поворотные элементы и любые поднутрения. Подтвердите действия инструмента и поддержку выталкивания перед утверждением тонких соединительных или направляющих элементов. Согласуйте, измеряются ли размеры в свободном состоянии или с опорой в приспособлении. Используйте ответные детали или калибры для пробной подгонки и указывайте испытания на износ или перемещение, если это требуется применением. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ПРОИЗВОДСТВО И ПОВТОРНЫЕ ПОСТАВКИ В записях об оборудовании компании указаны термопластавтоматы усилием от 50 до 500 тонн, ресурсы для изготовления оснастки с ЧПУ и EDM, координатно-измерительные машины и оптическое измерительное оборудование. Выбор пресса определяется смолой, объемом впрыска, площадью проекции и компоновкой пресс-формы. Показатели оборудования не устанавливают единый допуск для всех деталей. Повторные заказы выполняются в соответствии с утверждённым чертежом, маркой материала, эталонными образцами и планом контроля. Согласовать идентификацию партии, отслеживание гнёзд при необходимости, защитную упаковку и утверждение изменений. Любая специальная обработка, квалификация или документация определяется до выпуска. Инвестиции в оснастку рассчитываются отдельно от цены за штуку. Предоставьте годовой спрос и объемы выпуска, чтобы можно было совместно рассмотреть количество гнезд, закупку и стоимость партии. СМЕЖНЫЕ ПРИМЕНЕНИЯ Монтажные кронштейны и опоры в промышленных механизмах. Изготовленные на заказ детали рычажных механизмов, направляющих и несущих элементов для сборочных единиц оборудования. На фотографиях показаны примеры компонентов компании, а не взаимозаменяемые каталожные позиции. Пригодность для применения, а также любые показатели безопасности, долговечности или экологичности должны быть подтверждены для проекта и плана испытаний заказчика. Обсудите ваш чертеж и требования к поставке. Отправьте CAD, предпочтения по смоле, критические характеристики, годовую потребность и объем выпуска. Свяжитесь с нашей инженерной командой →Кронштейны и опоры связи с четкой базовой линией позиционирования
Ключевые требования к обработке
Определить схему монтажа
Проверить перемещение и технологичность литья
Проверьте установленное состояние
Согласованные параметры для вашей детали
Параметр
Спецификация проекта
Объем производства
Разработка индивидуальной оснастки, утверждение проб и согласованные повторяющиеся поставки компонентов.
Выбор материала
POM, PA, армированный PA, PP или другой материал, проверенный на нагрузку и перемещение.
Инженерный подход
Установочные отверстия, монтажный шаг, направляющие поверхности и зазор рычажного механизма.
Размеры и допуск
Утвержденный чертеж и соглашение о контроле конкретных характеристик.
Цвет и отделка
Указанная марка, эталон цвета и зоны внешнего вида.
Расположение инструментов
Гнезда, вставки и планируемое обслуживание рассмотрены с учетом спроса.
Качество и поставка
Согласованные проверки первой детали и партии, защитная упаковка и идентификация партии.
Оборудование, срок поставки и планирование заказов
Элемент планирования
Основание для расчёта стоимости
Анализ DFM
Ориентировочно 3–5 рабочих дней после получения полных чертежей и требований.
Новая оснастка
Ориентировочно 4–8 недель до первой пробной отливки после утверждения конструкции пресс-формы и коммерческого релиза; корректировки и валидация заказчиком — дополнительно.
Объемы заказов
Исходная основа для планирования расценок: пробная партия из 500 штук или повторная партия из 1,000 штук на каждый номер детали, смолу и цвет, при условии расценки проекта.
Повторные заказы
Ориентировочный срок 10–15 рабочих дней после подтверждения материалов и производственного слота. Квалификация заказчика, специальная обработка и транспортировка оплачиваются дополнительно.
Поддерживайте повторные заказы на утвержденной базовой линии
Где можно использовать эти компоненты
Технические характеристики
| Процесс | Индивидуальное прецизионное литье пластика под давлением |
|---|---|
| Группа продуктов | Промышленные монтажные кронштейны и опоры рычагов |
| Типичные области применения | шарнирные соединения машин, направляющие рельсы, ограждения и точки крепления оборудования |
| Варианты материалов | PA, POM, PP, ABS, PC/ABS, TPE и армированные инженерные смолы, выбранные под рабочую нагрузку |
| Инженерный подход | точные оси вращения, отверстия и установочные базы, жёсткие рёбра вокруг зон передачи нагрузки и зазор для подвижных деталей и крепежа |
| Поддержка проекта | Анализ DFM, проектирование пресс-форм, испытания пресс-форм, валидация сборки и серийное производство |
| Индивидуальная адаптация | Геометрия, цвет, текстура, смола, вставки и упаковка могут быть разработаны в соответствии с требованиями проекта |
Рекомендуемые продукты
Ознакомьтесь с нашими высокоточными литыми компонентами, которым доверяют лидеры отрасли по всему миру.